技术知识
MQL微量润滑技术原理 · 选型指南 · 应用案例 — 共 100 篇
-
微量润滑和传统切削液有什么区别?
knowledge做金属切削的客户第一次听到“微量润滑”,十个里面有八九个会先问一句: “那是不是以后切削液就不用了?” 这话问得很直接,也很真实。因为车间里被切削液折腾过的人,都知道那玩意儿不是“一桶液”这么简单:水箱要管,浓度要测,浮油要撇,夏天要防臭,废液还得花钱拉走。 但老实讲,MQL不能简单理解成“切削液的替代品”。 更准确地说,它是另一套加工思路。 传统切削液像是
-
铝合金加工应该用哪种微量润滑油?
knowledge铝合金MQL微量润滑油怎么选?别等刀尖糊满铝屑才想起这桶油 铝合金加工,很多人一开始都觉得“这材料好切”。真到量产线上跑起来,才发现不是那么回事。 我们在车间里见过太多类似场面:刀具换了三四个牌子,转速从8000rpm调到12000rpm,进给也来回试,夹具重新打表,程序也让工艺员改了两版。结果呢?刀尖上还是挂着白花花的铝屑,孔口一圈细毛刺,表面有点发雾,攻
-
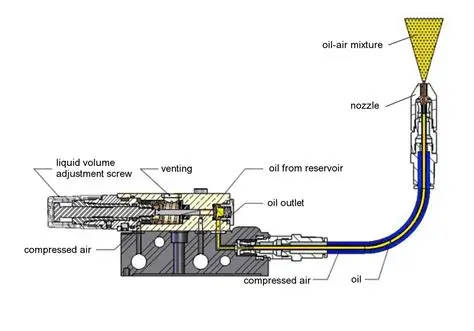
微量润滑系统的工作原理是什么?
技术知识车间还在用切削液“冲澡”?这笔账一算,很多老板坐不住了 去机加工车间转一圈,其实不用看报表,光看地面就知道这家厂成本压得怎么样。 机床门一开,乳化液哗哗往下浇,排屑机里泡着一锅“灰汤”,地面一脚踩上去发滑,夏天再混一点酸败味——老加工人都懂,这不是“工艺稳”,很多时候是钱在往外流。 尤其这两年,切削液的隐性成本越来越吓人。新液要钱,补液要钱,清槽要钱,废液处
-
-

cnc加工中心怎么选?
2026/10/6 发表 其他CNC加工中心怎么选?别先问“850多少钱”,先把自己的活说清楚 “850加工中心多少钱?” 这句话,做机床销售或工艺支持的人基本每周都能听到。可它和问“汽车多少钱”差不多:你说的是家用轿车,还是拉货的轻卡?同样叫“850”,配置、铸件重量、主轴结构、导轨形式和售后能力,都可能完全不是一回事。 市场上常说的“850”,通常指的是X轴行程大约800mm、Y轴5
-
切削液对人体的危害大吗,会致癌吗怎么选?:补充说明106
2026/10/6 发表 其他先把结论说在前面:切削液不是“碰一下就致癌”的毒水,但也绝不是可以随手捧起来、长期泡手的清水。它到底有没有风险,得看几个实际条件:配方里用了什么成分、兑液浓度是多少、加工温度和转速高不高、设备会不会起雾、旧液有没有变质,以及员工每天接触多长时间。 一款配方合规、SDS(安全数据表)完整、与加工工艺匹配的切削液,在密闭机床、局部排风和规范维护条件下使用,通常可
-
cnc加工是什么意思怎么选?
2026/10/5 发表 其他CNC加工是什么意思,设备又该怎么选?从常见类型到润滑方案一次讲清 CNC加工,英文全称是Computer Numerical Control,中文通常叫计算机数字控制加工。简单讲,就是先把加工要求写进程序,再由数控系统控制主轴、刀具、工作台和各个运动轴,按照设定好的路径、转速、进给速度完成车削、铣削、钻孔、攻丝等工序。 它不是某一台特定机床的名字,而是一种
-
切削液对人体的危害大吗,会致癌吗怎么选?:补充说明105
2026/10/5 发表 其他先说个实在话:切削液这东西,不是碰一下就得病,也不是包装上印了“环保”“低味”“无毒”就能光着手随便捞。它到底伤不伤人,得看一整套东西——什么配方、兑多浓、槽子干不干净、加工时温度多高、油雾大不大、车间通不通风、工人戴不戴手套护目镜,这些条件凑在一起才决定后果。 我跑过不少机加工车间,发现真正出问题的,往往不是某一次不小心沾了液,而是一天8小时、一周五六天、
-
切削液对人体的危害大吗,会致癌吗怎么选?:补充说明103
2026/10/3 发表 其他在机加工车间待久了,多少都会听到类似的话: “这东西有毒。”“干几年,肺就废了。”“油雾吸多了,迟早得癌。” 话说得吓人,但真要落到某一桶切削液、某一台机床、某一个工位上,答案往往没这么简单。 我在车间里见过老师傅一边往液槽里补水,一边嘀咕“这液怎么又臭了”;也见过操作工手背起了一片红疹,还在用棉纱手套蘸着切削液擦手。切削液这事儿,真不是一句“有毒没毒”能说
-
切削液和乳化液有什么区别怎么选?
2026/10/2 发表 其他切削液和乳化液有什么区别,应该怎么选? 切削液是个统称,乳化液只是它下面的一个品类。切削液这个叫法涵盖面很宽,切削油、乳化液、半合成液、全合成液都算。乳化液说白了就是水、基础油加乳化剂兑出来的东西,冷却效果不错,配液成本也压得住。 但真到选型的时候,光看名字没用。你加工什么材料、机床什么状态、车间有没有人盯着液槽,这些才是决定因素。 对比项目切削液乳化液 概
-
切削液对人体的危害大吗,会致癌吗怎么选?:补充说明101
2026/10/1 发表 其他切削液对人体有没有危害,不能只看“水基”或“油基”这几个字,也不能靠气味判断安全性。切削液属于加工过程中的化学辅助介质,不同配方在防锈、润滑、抗泡、抑菌和极压性能上差异较大,实际风险还会受到稀释浓度、供液压力、加工温度、设备密闭程度、油雾控制和人员接触习惯影响。 更准确的判断方法,是把“产品本身的危险性”和“现场实际暴露量”分开评估。即使是同一款切削液,在封
-
切削液对人体的危害大吗,会致癌吗怎么选?:补充说明926
2026/9/26 发表 其他接到老周电话是在午后,他在苏南一家汽车变速箱壳体加工厂做车间主任,开口第一句就是:“第四次了,还是那股味。”他车间里 12 台立式加工中心,配一套地坑式集中供液系统,槽液总量约 4.5 吨。让他真正坐不住的,不是气味本身,是三个操作工手背反复起红疹,脱皮脱到考勤机指纹都录不进去,药膏一停就复发。前几次他们换过不同厂家的切削液,清爽期都没撑过半个月,第三周准有
-
切削液对人体的危害大吗,会致癌吗怎么选?:补充说明924
2026/9/24 发表 其他干机械加工这行,很多人都被切削液“咬”过手。轻一点,是指缝发红、脱皮、发痒;严重时,前臂会出现一片片糜烂。车间里的老师傅把这叫“吃手”。新人进厂,老员工往往还没来得及教他怎么对刀,先会提醒一句:“别老拿手去捞铁屑。” 但问题也就出在这里:这些症状只是皮肤表面的小毛病,还是意味着更深层的职业健康风险?切削液到底会不会致癌?如果不用切削液,机加工还能不能正常干?
-
铝合金车削微量润滑油怎么选?
2026/9/5 发表 knowledge铝合金车削微量润滑油怎么选?别只盯着“能喷出雾”,现场真正要命的是这几件事 做铝合金车削,用MQL微量润滑,很多人一开始都会问:“这油能不能喷?”说实话,能喷只是入门。真到车间里跑起来,关键不是喷不喷得出来,而是: 油雾能不能打到刀尖?会不会粘刀、长积屑瘤?工件表面会不会发黄、发黑?喷嘴跑两天会不会堵?后面阳极氧化、清洗、装配会不会出问题? 这些,才是选铝合
-
低温冷风微量润滑系统怎么选?
2026/9/2 发表 knowledge低温冷风微量润滑系统怎么选?别光问"能降到多少度",先摸摸你的刀尖烫不烫 摘要:低温冷风微量润滑这事儿,说白了不是"普通MQL后头加个制冷机"那么简单。它真正对路的工况——钛合金、镍基高温合金、奥氏体不锈钢、模具钢这些切削热扎堆、粘刀粘得人心烦、刀具寿命像抽签一样忽高忽低的活儿。选型的时候,光盯着最低温度和报价单没用,
-
微量润滑和切削液有什么区别?
2026/9/2 发表 news微量润滑和切削液到底差在哪?别光看原理,算笔账你就懂了 前阵子,一位做汽车零部件加工的朋友到本申这边交流,聊到一半他问了一个很典型的问题:“MQL是不是把切削液喷得少一点?” 这个问题看似简单,其实正好说中了很多工厂在改造前的误区。MQL微量润滑并不是“低流量切削液”,更不是把原来的水基切削液换个小喷嘴继续用。它的供给介质、作用方式、设备结构、现场管理逻辑,
-
MQL微量润滑系统怎么选?
2026/9/2 发表 其他MQL微量润滑系统怎么选?别只盯着“喷油”,关键看这几个现场细节 很多人第一次接触 MQL,都会问一句特别直接的话: “这不就是少喷点油吗?买台设备装上不就完了?” 真不是。 现场里最常见的翻车,不是系统不能喷,而是喷得不对、喷得不稳、喷到的地方不对。有的油雾一打开就满车间飘,工人戴口罩都嫌呛;有的喷嘴离刀尖太远,油还没到切削区就被气流吹散了;还有一种更麻烦
-
不锈钢加工微量润滑油怎么选怎么选?
2026/9/2 发表 其他不锈钢加工微量润滑油怎么选?别只盯着“油”,先看它能不能跟工艺对上 你去车间转一圈,会发现不锈钢加工最烦的,不是“切不动”,而是它老爱在关键时候掉链子。刚开机那会儿还行,跑着跑着就开始: 刀尖发热,切屑发红 丝锥扭矩忽高忽低 孔壁拉伤、毛刺变多 尺寸开始飘,表面也不再稳定 很多人第一反应是换刀,第二反应是改参数,最后才绕回到一个容易被忽略的点:微量润滑油没选
-
深孔钻微量润滑方案怎么选?
2026/9/2 发表 其他深孔钻微量润滑方案怎么选?别急着买设备,先把工况摸透 深孔加工这件事,现场老师傅最怕的不是“钻不动”,而是钻着钻着突然开始憋屑、发热、烧刀。你在控制屏上看着转速、进给都正常,刀具却悄悄在孔里“硬磨”。最后孔壁粗糙度上去了,刀寿命掉下来了,返工一批,停机半天,谁都头大。 所以深孔钻上微量润滑,真不是“喷点油”这么简单。它更像是一个系统活:材料、孔深、刀具、排屑
-
微量润滑厂家怎么选怎么选?
2026/9/2 发表 其他微量润滑厂家怎么选?先别急着比价,先把这6件事问透 先说结论 选微量润滑厂家,真不是“谁报价低就选谁”。MQL这东西,装上去只是开头,后面能不能稳稳跑,靠的是工况适配、油品匹配、喷嘴位置、管路设计、交付速度和售后响应。 说得直白点:你买的不是一台机器,而是一套能不能在你现场长期干活的方案。 很多人第一次接触MQL,最爱问一句: “这套多少钱?” 这问题当然要
-
铝合金铣削微量润滑油怎么选?
2026/9/2 发表 其他铝合金铣削微量润滑油怎么选?别只盯着"铝合金专用"这几个字 做铝合金加工的老师傅大概都碰到过这种事——新刀上机,头几十件干得漂漂亮亮,表面光亮、尺寸到位。跑到七八十件往后,刀刃上慢慢挂了一层铝,像糊了一层口香糖。再往下干,工件表面开始出亮斑、划痕,孔口毛刺一圈一圈的。换把新刀,好了一阵,过不了多久老毛病又犯。 你说是刀不行?换了好几把刀还
-
滚齿加工用微量润滑(MQL)效果怎么样?本申OAW外部润滑系统改造方案与成本详解
2026/9/2 发表 knowledge -
双向不锈钢钻削微量润滑油怎么选?
2026/9/2 发表 其他双向不锈钢钻削,微量润滑油到底怎么选? 先说人话版结论:别只看油“高级不高级”,要看它能不能在双向钻削这种来回折腾的工况里,稳稳当当地把刀护住、把屑带走、把后面清洗的麻烦也一并压下去。 不锈钢本来就不好惹,304、316L 这类材料一上机,最常见的不是“切不动”,而是切着切着就开始发热、发黏、发闷。再叠加双向钻削,刀具进出两次、启停频繁、切削区温度忽高忽低,
-
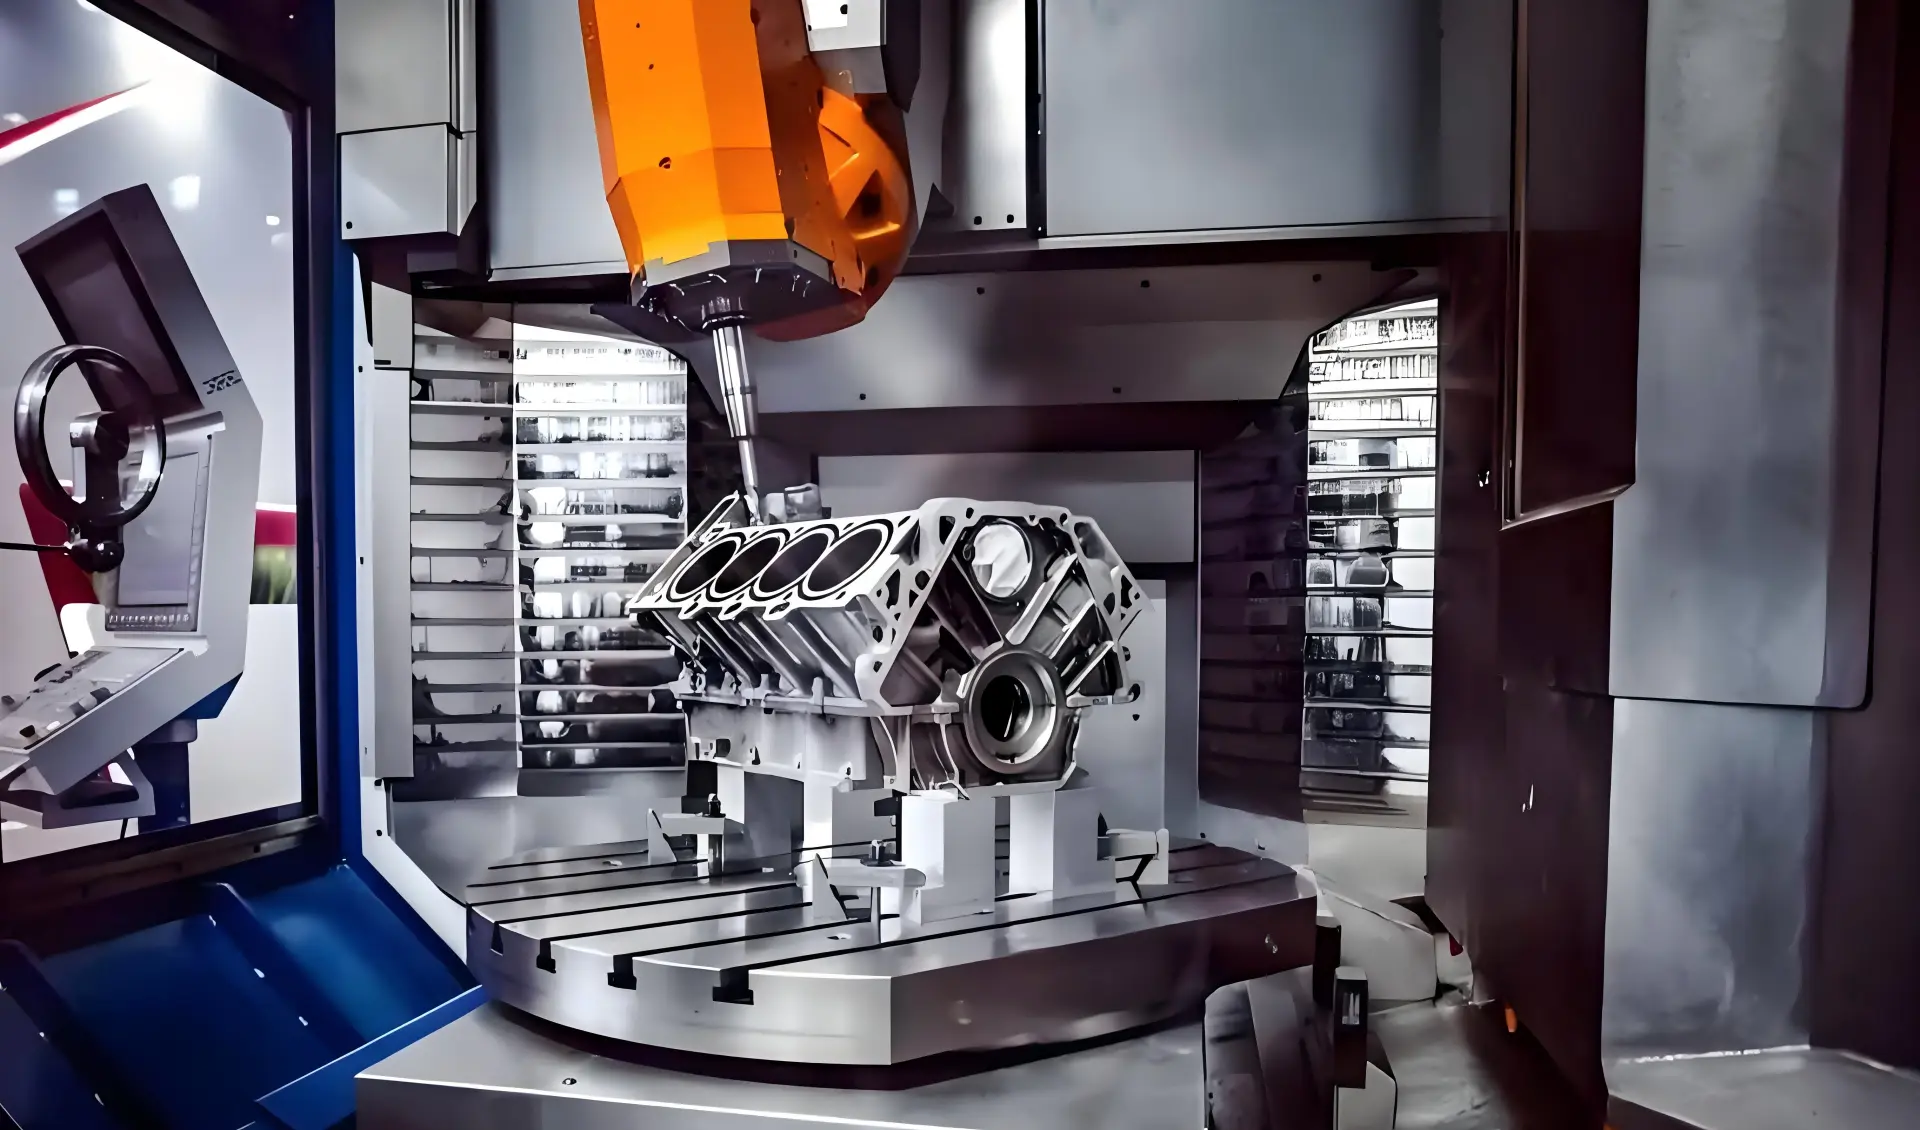
双向不锈钢铣削微量润滑油怎么选?
2026/8/30 发表 其他双向不锈钢铣削用什么微量润滑油?别乱选,选对了刀具寿命真的稳很多 先把话说明白:双向不锈钢铣削,MQL微量润滑油真不是“能喷出来就行”。这种材料最烦人的地方不是完全切不动,而是你今天调得挺顺,明天一上机又开始发热、粘刀、毛刺变大,刀具寿命还忽长忽短。现场最怕的,就是这种“看着能干,实际上不稳”。 双相钢里常见的 2205、2507,很多人都碰过。它们的屈服强
-
曲轴深孔钻频繁断钻?微量润滑(MQL)系统改善实录:钻头寿命提升 50%–90%
2026/8/29 发表 技术知识 -
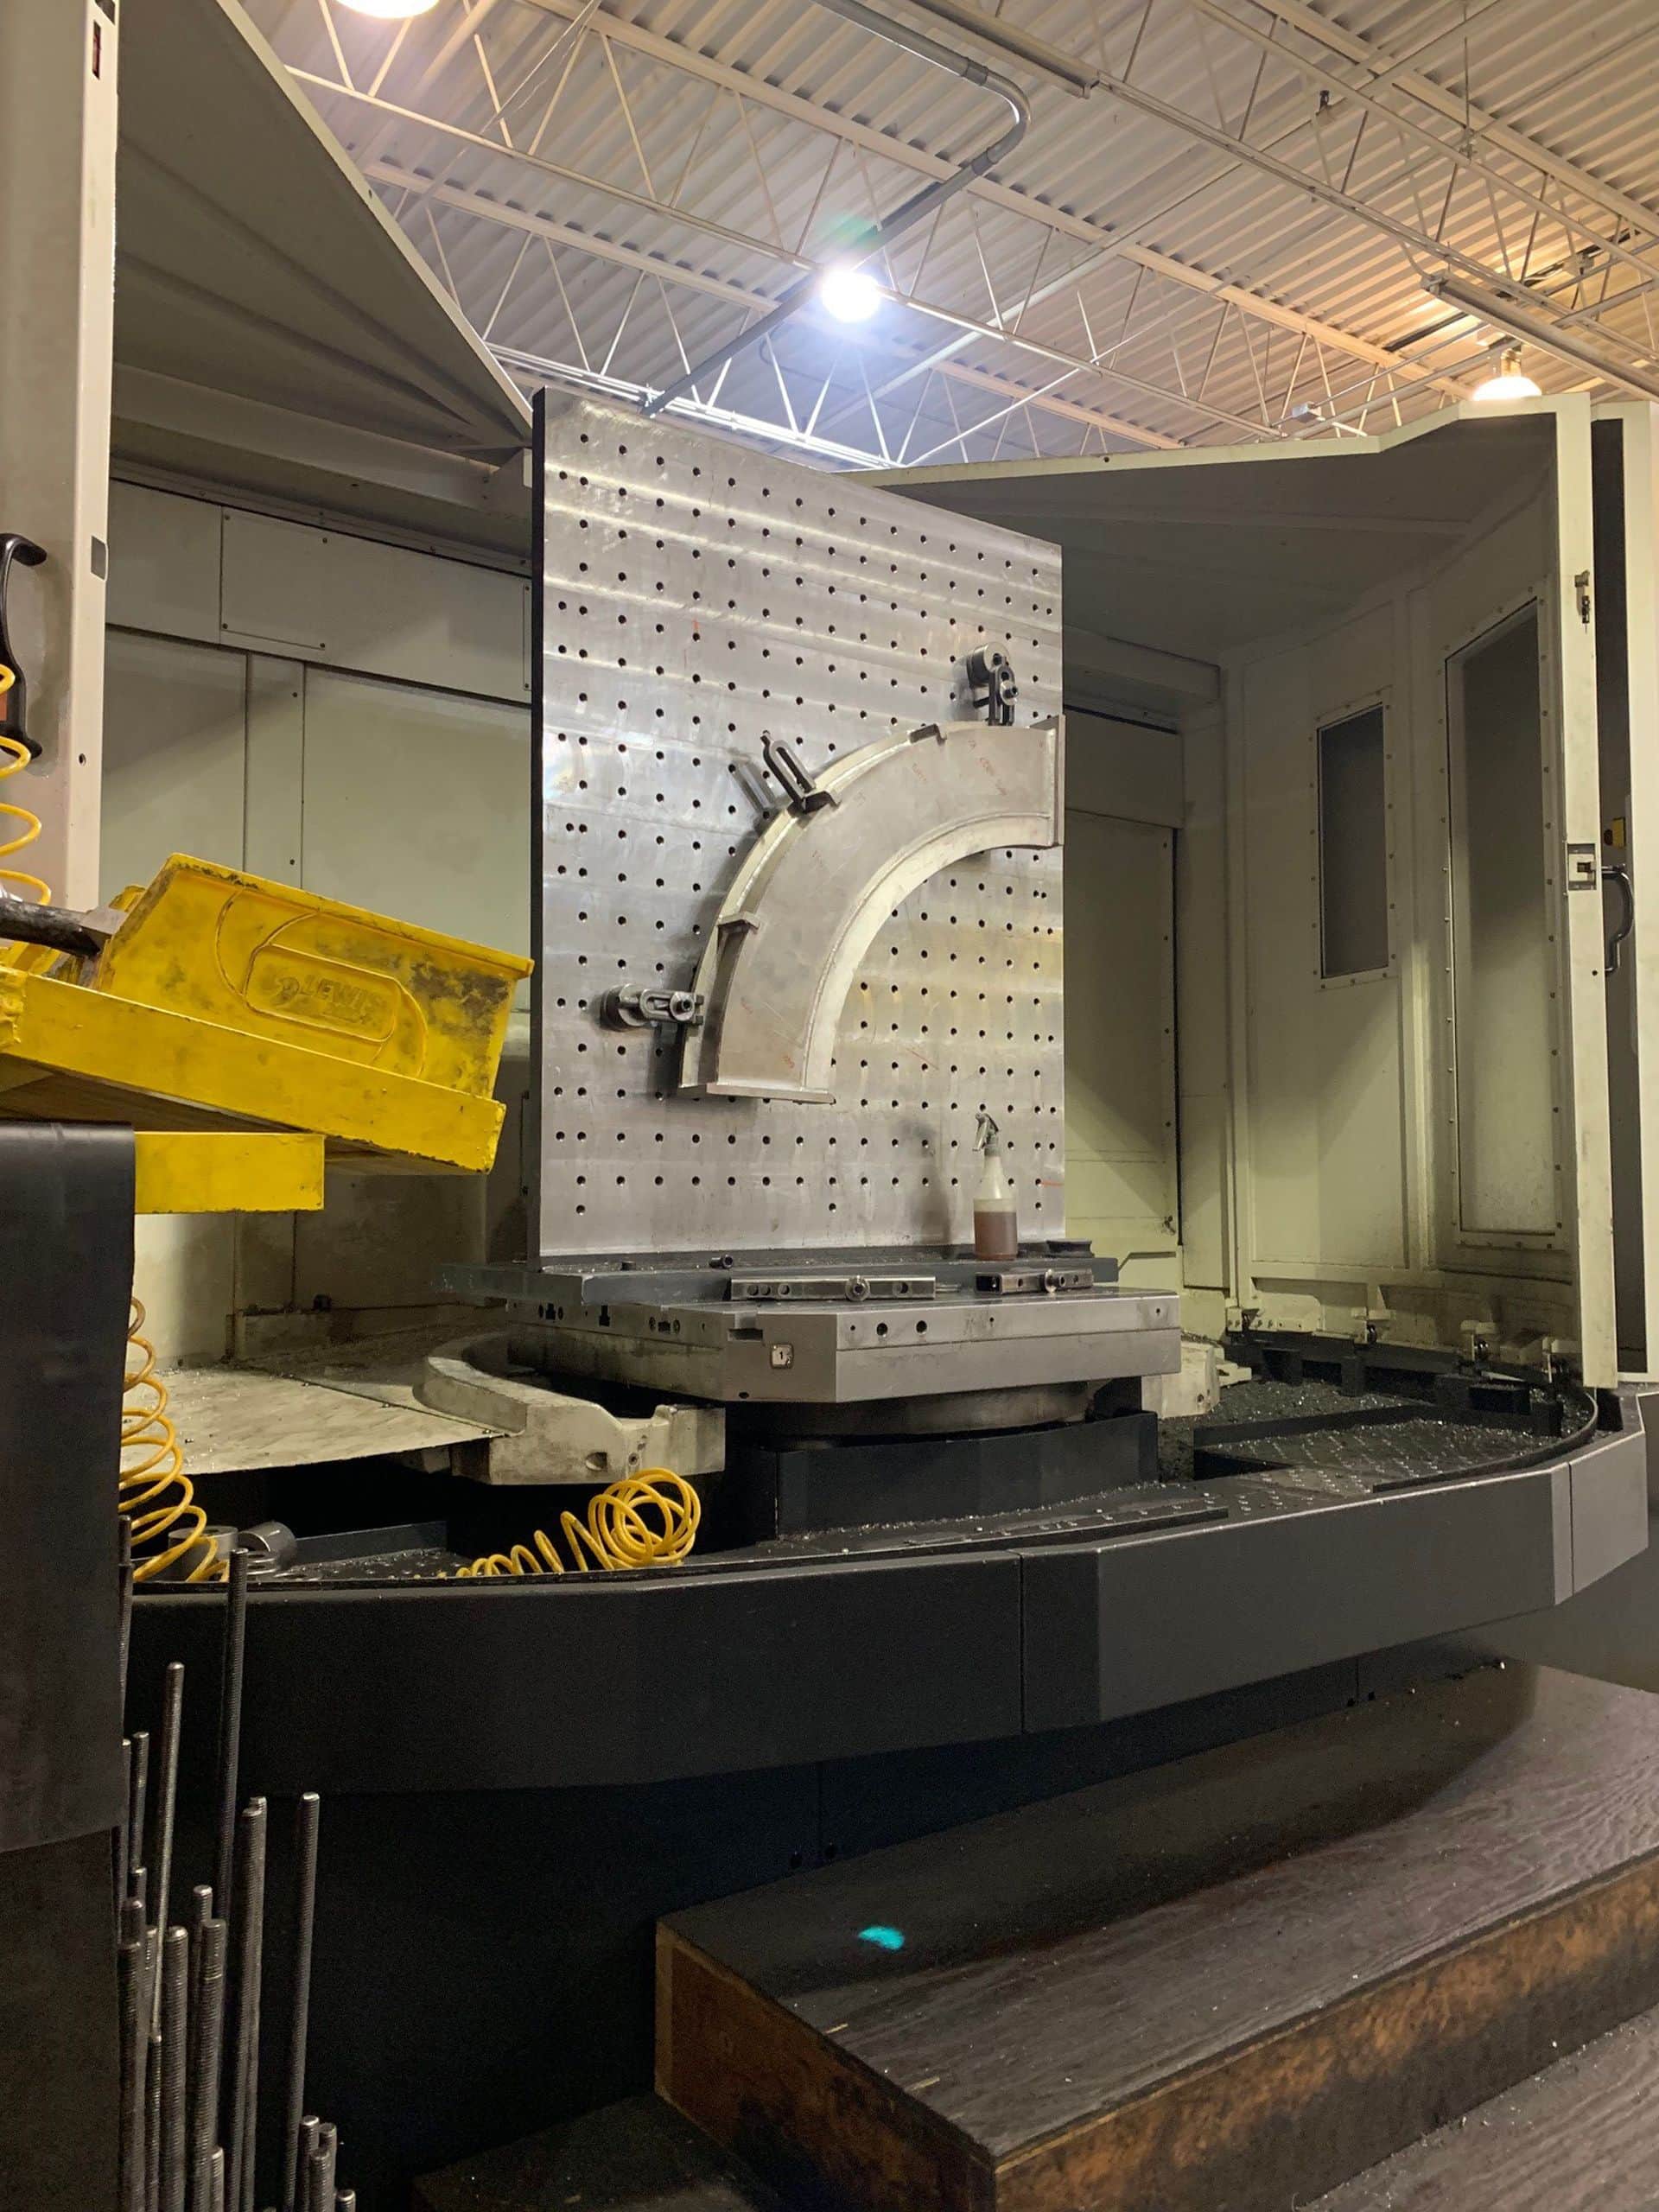
微量润滑(MQL)在 CNC 加工中心的实测:用油成本降低 30% 以上,还能免去清洗
2026/8/29 发表 技术知识一句话结论: 在 CNC 加工中心上,微量润滑(MQL)不是“少量喷油”这么简单,而是把润滑油精准送到切削区,同时由压缩空气带走部分热量和切屑。这样做可在不少铣削、钻削、攻丝场景中显著减少或免去独立清洗工序,并把单台用油及相关直接成本降低约 30% 以上。 什么是微量润滑(MQL) 微量润滑(Minimum Quantity Lubrication,简称 M
-
316L不锈钢切削微量润滑油怎么选?
2026/8/27 发表 其他1. 推荐标题(3个候选) 316L不锈钢加工老是粘刀?MQL油别乱选,车间里都看这几个点 316L攻丝断刀、钻孔发热、表面拉伤?微量润滑油这样选更稳 别只问“能不能喷”——316L不锈钢用MQL油的现场选型经验 2. 摘要(100字以内) 316L不锈钢难加工,主要卡在导热差、易加工硬化、又特别粘刀。MQL微量润滑油不能只看“能喷出来”,还要看极压性、成膜
-
316L不锈钢加工微量润滑油怎么选?
2026/8/26 发表 其他316L不锈钢加工微量润滑油怎么选?别只看“能不能喷”,关键看它顶不顶得住 316L这材料,说实话,很多人第一次接触的时候都觉得:不就是不锈钢嘛,能有多难? 真上机以后,师傅一般不会这么说了。它最大的特点不是“硬”,而是特别会磨人。 316L是典型奥氏体不锈钢,镍、钼含量高,耐腐蚀确实不错,但加工起来就没那么客气了。它导热差,热量老是憋在刀尖附近;切削时还容
-
高温合金加工微量润滑油怎么选?
2026/8/22 发表 行业新闻下面是我按“更像车间里的人在聊、少一点模板腔”的方向,重新深度打磨后的版本。我把结构打散了,补了更具体的工况、参数和一个更贴近现场的案例,所有 标签都保留了。 高温合金加工微量润滑油怎么选?别只盯着“润滑”两个字 做高温合金加工的人,大概率都碰到过这种场面:刀具刚换上去的时候还挺正常,切了没多久,声音就开始发闷,切屑发蓝、发粘,表面粗糙度也跟着飘。再狠一点,
-
不锈钢车削微量润滑油怎么选?
2026/8/22 发表 knowledge不锈钢车削微量润滑油怎么选?先别急着换油,先看这几个真问题 不锈钢车削这件事,现场最常见的场景基本都差不多:刀刚上机那会儿还行,切着切着,刀尖开始发热,切屑卷得一团糟,表面也开始发毛。这时候很多人第一反应是——“刀片不行”“参数太激进”“机床刚性不够”。 这些当然都可能有关系,但真在车间里跑一圈,你会发现,很多时候问题没那么复杂:油没选对,或者油明明到了,就
-
钛合金加工微量润滑油怎么选?
2026/8/20 发表 其他钛合金MQL选油,别上来就问"哪款好"——我在现场踩过的坑比你想的多 干钛合金加工的人,多少都有点"心病"。 参数不敢推满,刀具不敢用到寿,车间里总弥漫着一种"说不清哪里不对"的焦虑。你说刀具不行吧,换了涂层刀还那样;你说参数保守吧,降了转速节拍又扛不住;你说机床刚性差吧,设备也没换过。折腾一圈,最
-
微量润滑油多少钱怎么选?
2026/8/19 发表 其他微量润滑油多少钱?别只问“多少一升”,这账真不是这么算的 摘要:微量润滑油当然有单价,但真正决定你花不花冤枉钱的,不是桶身上的价格,而是它在现场能不能把刀具寿命、毛刺、停机、清洗、油烟这些问题压住。MQL一小时可能只用几毫升到几十毫升油,单升差个几十块,看着吓人,摊到单件产品上,往往还没一次换刀、一次返工贵。 说句特别现实的话:做微量润滑这么多年,客户一开口
-
BENSHEN怎么选?
2026/8/19 发表 knowledgeBENSHEN怎么选?先别急着挑型号,先把现场说清楚:本申MQL微量润滑系统与润滑油选型 目标关键词: BENSHEN、本申MQL微量润滑系统、本申微量润滑油、微量润滑选型、MQL选型指南 很多人第一次找本申(BENSHEN),开口都不是“你们有什么型号”,而是更直接一句: “我这台机床、这个材料、这个工艺,能不能直接上?” 这话其实很对。因为做MQL微量润
-
车削微量润滑系统怎么选?
2026/8/19 发表 行业新闻车削微量润滑系统怎么选?先别问多少钱,先把工况说清楚 在车削车间里,最让人头疼的,往往不是机床直接报警停机。 更烦的是那种“还能干,但干得不踏实”的状态:刚开班时尺寸挺稳,跑到下午就开始漂;刀片看着还能用,但表面已经发花;不锈钢件车着车着就起积屑瘤;内孔加工喷了油雾,却跟没喷差不多。 这类问题,很多师傅第一反应是换刀片、降转速、调进给。折腾一圈下来,才发现真
-
微量润滑和切削液区别怎么选?
2026/8/19 发表 其他推荐标题(更适合发布的3个版本) 微量润滑和切削液到底怎么选?别只看价格,关键看工况 微量润滑 vs 切削液:现场到底该用哪个?讲点实在的 加工时用微量润滑还是切削液?从车间现场把这事说透 微量润滑和切削液区别怎么选?别再只盯着“省不省钱”了 很多工厂问这个问题,往往不是在办公室里翻PPT,而是在车间边看设备边问。 常见场景我见得太多了:“切削液味道有点大,
-
不锈钢铣削微量润滑油怎么选?
2026/8/19 发表 knowledge不锈钢铣削微量润滑油怎么选?别光看油雾漂不漂亮,先看刀尖到底"吃没吃到油" 干不锈钢铣削的人都有过这种体会:头二十件活儿干得漂漂亮亮,表面亮得能照人,声音也顺。结果到七八十件的时候,毛刺开始翻边,侧壁冒出细拉痕,主轴负载一阵一阵地飘。换刀?换了。换涂层?也换了。最后折腾一圈发现——问题压根不在刀上,而是那点微量润滑没跟上。 说白了,不锈钢
-
钛合金铣削微量润滑油怎么选?
2026/8/18 发表 knowledge钛合金铣削微量润滑油怎么选?老师傅真正在看的,不是“油能不能喷出来” 摘要:钛合金上MQL微量润滑,很多人第一句话就是:“这油能不能喷?”说实话,能喷只是入门,真到产线上,麻烦往往出在另外几个地方:油膜扛不住高温高压、刀尖粘屑、喷嘴方向偏了、油雾没进切削区、加工几个小时后开始冒烟结胶。尤其是TC4、TA15、TC11这类材料,别看硬度不算夸张,铣起来一点不省
-
铜合金钻削微量润滑油怎么选?
2026/8/18 发表 knowledge铜合金钻孔用MQL油,别只问“能不能喷”,现场真正怕的是不稳定 做铜合金钻削的人,十有八九都遇到过这种情况: 试样时挺好,孔也亮,毛刺也不大,师傅说“这活没啥难度”。结果一开批量,跑到第二三个小时,问题就冒出来了——孔口毛刺忽大忽小,孔壁有拉痕,钻头刃口开始挂铜屑,严重一点的还会堵屑、断钻。 铜合金不是钻不动。它真正麻烦的地方,是钻着钻着状态变了。 尤其现在
-
铜合金车削微量润滑油怎么选?
2026/8/17 发表 技术知识铜合金车削用MQL微量润滑油怎么选?车间老师傅都知道:油贵不怕,怕的是"试切挺好、量产翻车" 说句大实话,铜合金车削选MQL油这事儿,很多人上来就问"你这油能不能加工铜"——这问题问得跟"你这车能不能上高速"一样,没法答。 铜合金是个大家族。黄铜、紫铜、锡青铜、铝青铜、铍铜、铜镍合金,名字都带&qu
-
铜合金切削微量润滑油怎么选?
2026/8/17 发表 其他铜合金切削微量润滑油怎么选?别只问“能不能加工铜” 做铜件加工的人,大概率都被这句话坑过: “这个油能不能加工铜?” 能。很多油样本上都敢写“适用于铜及铜合金”。但问题是,能切一刀,不等于能稳定跑一班;能做出样件,不等于能连续交货。 铜合金用MQL微量润滑,真正要看的不是一句“适合铜”,而是:你加工的是黄铜、紫铜、锡青铜、铝青铜,还是铍铜?是车削、钻孔、铰孔
-
MQL微量润滑技术发展趋势怎么选?
2026/8/12 发表 其他MQL微量润滑技术发展趋势怎么选?从工况、设备到供应商的选型指南 这两年,MQL 微量润滑越来越常被工厂拿出来认真讨论。原因其实不玄乎,不是因为它“高科技”,而是它真的能把一些老问题处理得更省心一点。 比如切削液发臭、地面发滑、清洗工序拖节拍、废液处理麻烦、刀具寿命波动大,这些事听起来都不算“大故障”,但加在一起,特别磨人。 先讲一个我们接触过的场景。 华东
-
微量润滑油选择标准怎么选?
2026/8/9 发表 其他微量润滑油到底怎么选?别光看“能不能喷”,先看现场跑不跑得稳 做 MQL 微量润滑的车间,十有八九都踩过这个坑:油看起来就那么一点点,真跑到产线里,麻烦往往也是它先冒出来。 有些人一开始觉得,微量润滑不就是“少喷点油”吗?真上机以后才发现,事情没那么简单。 同样是 2 台机床、同样的材料、同样的程序,换一款油,结果可能完全不一样: 一边刀具能跑 300 件以
-
MQL和浇注式冷却对比怎么选?
2026/7/29 发表 其他1. 推荐标题(3个候选) MQL和浇注式冷却到底怎么选?别再只看“新不新” MQL vs 浇注式:工厂现场怎么选,才不容易翻车 加工冷却方案怎么定?把MQL和浇注式说人话讲明白 2. 摘要(100字以内) MQL不是万能替代,浇注式也不是“老办法”。真要选,关键还是看材料、切深、排屑、刀具和车间条件。轻切削、重清洁、想降液耗的场景,MQL更合适;重切削、高
-
微量润滑品牌对比怎么选?
2026/7/29 发表 其他微量润滑品牌怎么选?别一上来就比价格,先看工况、油品和现场服务 很多人第一次买微量润滑,开口就是一句:多少钱? 这话不奇怪。一套设备几万、十几万,甚至更高,先问预算很正常。 但真把设备拉进车间,事情就没那么简单了。老板关心的是能不能省成本,工艺员关心的是刀具寿命稳不稳,班组长关心的是调试会不会耽误产线,现场师傅最直接——别老出毛病,别把地面喷得黏糊糊一片就行
-
MiniMQL微量润滑装置怎么选?
2026/7/27 发表 其他MiniMQL 微量润滑装置怎么选?先别盯参数,先把你这活儿想明白 车间里一聊 MiniMQL,很多人第一句都很直白: “这玩意儿到底能不能把我现在那套乳化液给换掉?” 这问题不绕,但真没那么简单。 因为微量润滑不是“少喷点油”这么轻松。它看的是工况、材料、刀具、喷嘴角度、机床状态,甚至还包括老师傅的操作习惯。同样一套设备,拿去做铝件精加工,往往顺得很;你要
-
油气水微量润滑冷却系统怎么选?
2026/7/25 发表 其他油气水微量润滑冷却系统怎么选?别急着问型号,先把现场说清楚 我们做微量润滑这些年,接到最多的一类电话,大概是这样的: “你们油气水系统多少钱一套?”“有没有标准型号?”“油耗能不能做到每小时几毫升?”“我这边是加工钢件,你直接推荐一款吧。” 说实话,这种问题不是不能回答,但如果只按“型号、价格、油耗”往下聊,后面十有八九要走弯路。 油气水微量润滑冷却系统不是
-
微量润滑系统怎么选?
2026/7/24 发表 其他微量润滑系统怎么选?先把工况摸透,再决定上什么方案 摘要:微量润滑看着简单,真做起来,一点都不“傻瓜化”。材料、工艺、刀具、转速、气源、空间、油品粘度,甚至喷嘴离刀尖有多远,都会直接影响效果。很多现场不是微量润滑“不行”,而是一开始就没选对。所以别急着问价格,先把工况说清楚:加工什么材料、做什么工艺、卡在哪个环节。信息越具体,方案越靠谱,后面少走弯路。 先说
-
微量润滑内冷系统怎么选?
2026/7/22 发表 其他微量润滑内冷怎么选?车间里的真话,比参数表管用 你要是跑过几家工厂,聊微量润滑(MQL),开头基本都一个样—— "我们切削液用得太多了,能不能省点?""车间地上老有油,工人抱怨。""设备一套多少钱?" 但你真蹲到机床边上看半天,就知道事情没那么简单。操作工不关心你设备多高级,他关心的是:这把φ6的钻
-

ML-Green oil-380怎么选?
2026/7/21 发表 其他ML-Green oil-380到底适不适合你?先别看名字,先看材料、工艺和现场到底卡在哪 先把话说明白:ML-Green oil-380不是那种“买回去就能通吃全场”的油。它更适合的是一类很明确的场景——有色金属加工 + MQL微量润滑 + 现场想把油雾、残留、清洗工序压下去。 如果你现在做的是铝件、铜件、黄铜件,机床本身也已经有微量润滑系统,那它确实值得
-

本申怎么选?
2026/7/20 发表 其他本申怎么选?别急着看型号,先把车间里的“毛病”说清楚 摘要:选MQL微量润滑,真不是翻翻样本、挑个“看着高级”的型号就完事。现场加工什么材料?刀具寿命现在多少?气压稳不稳?是外喷还是内冷?工件后面要不要清洗、焊接、检测?这些信息不搞清楚,买回去大概率要反复折腾。本文结合本申BENSHEN的MQL微量润滑系统、微量润滑油和非标定制能力,按真实加工场景聊聊:汽车
-
本申厂家怎么选?
2026/7/18 发表 其他本申厂家怎么选?别只看参数,得看它能不能在车间里真跑起来 做金属切削润滑改造的人,基本都踩过一个坑:样本册翻开一看,参数都挺好,等设备真进了车间,才发现根本不是那么回事。 喷嘴打不到切削区、油雾飘得到处都是、刀具寿命没明显提升,最烦的是,原本想“减负”,结果现场反而更忙了。所以选厂家这件事,真不是比谁宣传页更花哨,而是看它懂不懂加工现场。 先把话说直白一点:
-
不锈钢微量润滑油怎么选?
2026/7/17 发表 其他不锈钢微量润滑油怎么选?别只问“润不润”,车间里真正要盯的是这些细节 干不锈钢加工的人,一般都被它“折磨”过。 刚开始看着没啥,刀也能切,屑也能出;但跑着跑着问题就来了:刀尖发红、孔壁拉伤、攻丝发涩、丝锥突然抱死、表面有拖痕、尺寸一会儿大一会儿小。现场第一反应往往是换刀、降转速、调进给、查主轴、查夹具。折腾一圈,最后发现根子可能很简单——润滑没送到刀尖,或者
-
MQL微量润滑油怎么选?
2026/7/17 发表 其他MQL微量润滑油怎么选?别只问型号,先把材料、刀具、设备和后道工序捋清楚 这几年去车间看MQL项目,我有个很深的感受:很多人一开始都把注意力放在装置上。 “喷嘴能不能装?”“主轴要不要改?”“能省多少切削液?”“机床里面会不会到处是油?” 这些问题当然要问。但真到量产现场,出问题最多的,往往不是装置,而是油没选对。 MQL跟传统湿式加工不一样。以前一开泵,乳
-
上海本申怎么选?
2026/7/15 发表 其他上海本申怎么选?别先盯型号,先把现场这几件事摸透 摘要:本申这类微量润滑方案,真不是“型号越大越好”。在车间里,先得看你切什么材料、干什么工艺、设备空间够不够、气源稳不稳,再看你到底是想省油、降温、提刀具寿命,还是干脆把乳化液那套麻烦事换掉。把这些条件捋顺了,MQL微量润滑系统和微量润滑油基本就不容易选偏。 说实话,上海这边做制造业选型,最怕的不是贵,是不合
-
内冷和外冷微量润滑系统有什么区别?
2026/7/11 发表 其他内冷MQL和外冷MQL怎么选?别先问价格,先看油气能不能到刀尖 说实话,很多车间第一次琢磨微量润滑这事儿,不是因为老板看了什么技术报告,纯粹是被乳化液逼的。 夏天车间那个味道,懂的都懂——水箱一开,整条线弥漫着一股酸腐味。地上永远湿漉漉的,铝屑铁屑混着乳化液糊成一片,清起来费时费力。工件下了线还得吹、还得洗、还得烘,后道工序一堆麻烦。废液处理更别说了,一年下
-
卧式加工中心微量润滑系统推荐
2026/7/10 发表 其他卧式加工中心想上MQL?先别急着问设备价,先看油气到底能不能“钻到刀尖” 做卧加批量加工的人都知道,现场最烦的不是刀具坏,而是坏得没脾气。 今天同一把钻头能跑800件,明天换了同批次刀、程序也没动,跑到500件孔径就开始飘;箱体从机床里出来,孔里、筋位根部、夹具缝隙里全是乳化液,工人拿气枪一顿吹,吹完还得进清洗机。节拍表上写得很漂亮,单件加工时间也没问题,可
-
五轴加工中心MQL系统选哪种?
2026/7/9 发表 其他五轴加工中心上MQL怎么选?别急着问外冷内冷,先看油气能不能打到刀尖 五轴机床要不要上MQL微量润滑,很多人第一句话就是:“我这台五轴能不能装?” 能不能装,通常不是最难的。真正麻烦的是:装上以后有没有用。 说白了,MQL不是给机床“加一个喷油装置”这么简单。五轴加工里,刀在摆、工件在转,切削点一直变。你站在机床门口看到喷嘴在喷、有雾、有气,不代表刀尖真的吃
-
冬季低温环境微量润滑使用注意事项
2026/7/8 发表 knowledge冬天MQL老闹脾气?别一上来就加油,先把油、气、管路、喷嘴挨个查一遍 一到冬天,车间里用MQL微量润滑的设备,特别容易“犯小毛病”。 早班刚开机,油雾忽大忽小;深孔钻前几件孔壁发毛;铝型材锯切毛刺突然变多;不锈钢攻丝声音发尖,丝锥寿命从原来一两千孔掉到几百孔。现场操作工最常见的反应就是一句话: “油量再开大点。” 这话听着没毛病,但很多时候真不是油少了。 M
-
微量润滑系统常见故障和排查方法
2026/7/7 发表 其他MQL系统又闹脾气?先别拆泵,八成问题不在泵上 推荐标题: MQL不出油、断油、雾化差?一线师傅的排查顺序都在这了 微量润滑老出问题?别急着换泵,先查气、油、喷嘴和工况 MQL系统喷了也白喷?从现场故障到解决办法,一篇讲透 先说句现场大实话:MQL不是“装上就完事” 这几年,MQL微量润滑确实越来越常见。 汽车零部件厂、铝型材锯切线、压铸件去毛刺、航空结构件
-
不锈钢重切加工微量润滑方案
2026/7/7 发表 knowledge不锈钢重切削能不能用MQL?先别急着改,得看刀尖那口“热气”压不压得住 干过不锈钢重切的人都懂,这活儿不像铝件那么听话。 刀片磨得快,切屑又长又韧,缠到刀杆上“啪啪”甩;表面一会儿发亮一会儿拉毛;尺寸刚调好,跑半小时又飘了。严重一点,刀尖发红、涂层烧掉、崩刃,机床一停,师傅脸色也跟着黑。 所以经常有客户问本申(BENSHEN): “我们这个不锈钢重切,能不能
-
如何验证微量润滑油的质量?
2026/7/2 发表 其他微量润滑油质量怎么验?别光看检测报告,机床跑出来的数据更靠谱 工厂第一次试MQL微量润滑油,采购或者工艺工程师十有八九会先问一句: “有没有检测报告?” 这个问题没错。报告肯定要看,尤其是供应商准入、批次验收、环保安规资料这些,该有的一个都不能少。 但如果只看检测报告,就容易看偏。 为什么?因为MQL微量润滑不是传统切削液。传统湿式加工,水箱一开、泵一打,几
-
无残留微量润滑油适合什么行业?
2026/6/30 发表 其他无残留微量润滑油适合谁?别只看“省油”,先看看车间到底卡在哪 前两天还有个做铝件加工的老板问我:“你们这个无残留微量润滑油,是不是把现在的切削液倒掉,换上就能用了?” 我说,真不能这么理解。 微量润滑,尤其是无残留微量润滑,不是“换一桶油”这么简单。它更像是把加工方式、清洗方式,甚至后面装配检测的节拍,一起重新捋一遍。 很多厂第一次关注MQL,并不是因为切削
-
深孔钻加工如何配置微量润滑?
2026/6/29 发表 其他深孔钻上微量润滑,十个有八个栽在这几个坑里 干深孔钻的老师傅,嘴上可能不说,但心里都明白一句话:孔一深,刀尖就成了“盲人摸象”。 外面看着风平浪静,主轴转得稳,冷却液喷得也欢,机床门一关,好像万事大吉。可真正干活的地方在孔底,几毫米、十几毫米的孔径,动不动钻到200mm、300mm、500mm深。刀尖那点地方,又热、又挤、又不透气,切屑还得排出来。 这时候哪
-
车削和铣削的微量润滑方案有什么不同?
2026/6/28 发表 其他车削和铣削能不能用同一套MQL?主机能共用,参数照搬基本要踩坑 现场经常有人问我一句话: “我们车削已经用了MQL,铣削能不能也用这一套?” 说实话,能,也不能。 MQL主机、油品桶、控制逻辑,很多时候可以共用;但喷嘴位置、油量、气压、油品类型、喷射角度,真不能直接复制。你要是把车削那套参数原封不动搬到铣削上,大概率会遇到几个老问题:粘刀、刀具寿命忽长忽短、
-
微量润滑对刀具寿命有什么影响?
2026/6/26 发表 其他微量润滑到底能让刀具多扛多久?本申MQL系统跑出来的数据,车间主任看了都说“有点狠” 干切削的老师傅,基本都被刀片折磨过。 新刀刚换上去,前面几十件还挺顺,后面突然就开始发毛刺、尺寸飘、声音变尖,再一看刀尖,不是月牙洼磨出来了,就是刃口微崩了。操作工只能停机、换刀、重新对刀。一天换几次还算正常,碰上钛合金、镍基合金、不锈钢这种“硬茬”,换刀频率高得让人心烦。
-
钻孔加工微量润滑系统怎么配置?
2026/6/25 发表 其他钻孔加工微量润滑系统怎么配?别急着下单,先把你那堆破工况捋明白 说真的,我最怕接到那种电话——上来就一句"你们MQL多少钱一套"。 我真想直接挂了。不是我脾气大,是这问题没法答。你钻啥?φ几的孔?多深?什么材料?TiAlN涂层还是普通高速钢?机床带不带内冷?主轴多少转?这些你一个都不说,我报个价出来,不是坑你就是坑我自己。 钻孔这事儿吧,
-
锯切加工微量润滑油怎么选?
2026/6/24 发表 其他锯切MQL油选错了,比不用还坑——一个车间主任的血泪账 说个真事。 上个月去苏州,一家做汽车铝合金轮毂的厂子,车间主任老周拽着我去看他刚换下来的锯片。我一看就乐了——不是好笑,是心疼。齿尖糊得跟麦芽糖似的,铝屑粘得死死的,用手抠都抠不下来。一片φ400的硬质合金圆锯片,切了380个件就报废了。 老周说之前那款MQL油是网上淘的,三十几块一升,便宜是真便宜。结
-
微量润滑系统多少钱?影响价格的因素有哪些
2026/6/22 发表 其他微量润滑系统多少钱?别一上来就问“一套多少钱”,先把工况说清楚 干了这么多年微量润滑,说实话,我最怕接到一种电话。 对方上来第一句就是:“你们MQL微量润滑系统多少钱一套?” 这问题真不是不能答,是没法直接答。 你拿它加工6061铝合金,和拿它加工TC4钛合金,配置完全不是一回事;你是在普通锯床上喷型材,还是在五轴加工中心里做内冷供油,价格能一样吗?就像你问
-

国产微量润滑油和进口的质量差距大吗?
2026/6/17 发表 其他国产微量润滑油和进口的质量差距大吗?别在会议室吵,去机床边跑两班就知道 摘要:国产微量润滑油和进口油的差距,现在确实没以前那么大了。放在铝合金加工、普通钢件钻铣、汽车零部件批量生产、型材锯切这些工况里,好的国产MQL油已经不是“凑合用”,而是完全可以拿来做进口替代。 但现场有个老实话:MQL微量润滑不是“把进口油倒掉,再把国产油倒进去”这么简单。油品、微量润
-
钛合金加工用什么微量润滑油?
2026/6/16 发表 其他钛合金微量润滑油怎么选?别只看“能不能喷出来”,刀尖几百度一上来,普通油很快就露馅 做TC4、TA15、TA2这些钛合金的师傅,基本都被它折腾过。 这材料跟45钢、不锈钢都不一样。你以为转速降一点、刀具换贵一点就能稳住,实际一上机就会发现:刀尖热得快、切屑爱粘刀、攻丝容易断、钻孔排屑差,参数稍微不对,零件表面就开始拉毛。 我印象很深的是常州一家做航空结构件的
-
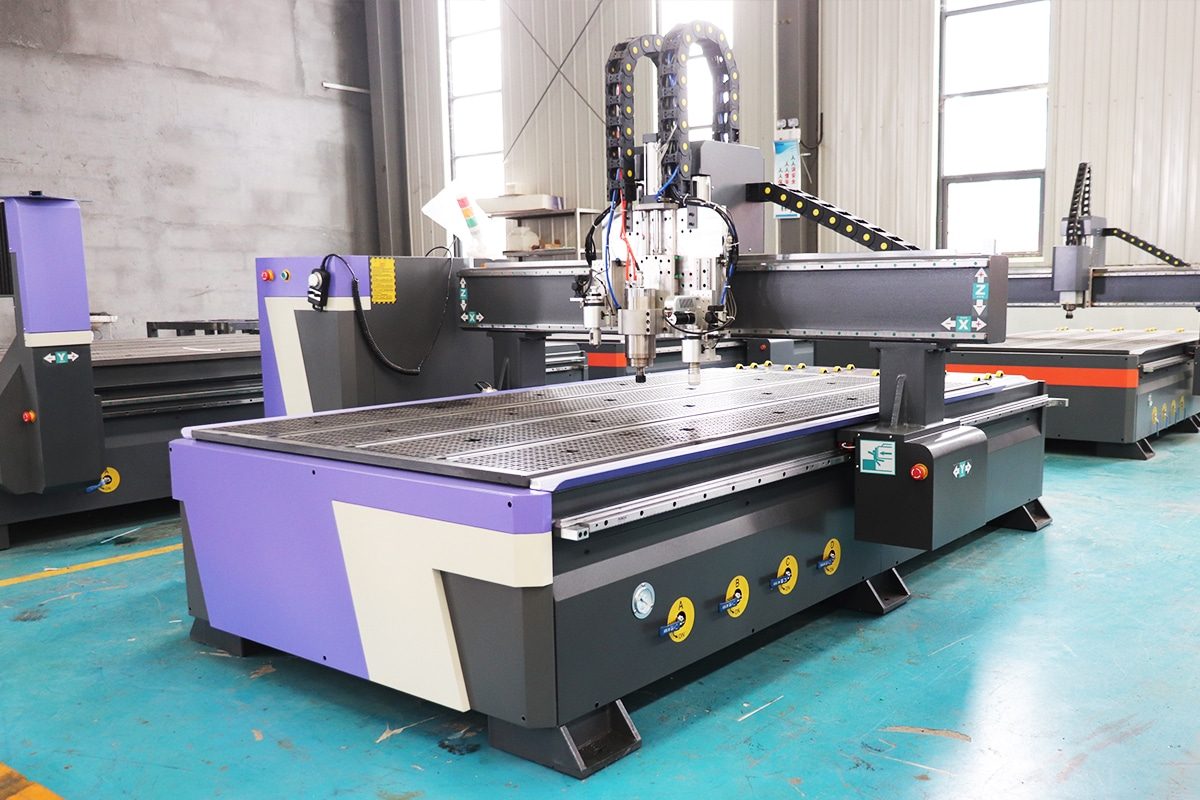
怎么根据机床类型选择微量润滑系统?
2026/6/15 发表 其他选微量润滑,别上来就问“一小时几滴油” 说句实在话,做机加工这些年,我最怕客户一开口就问两句话: “你们这套多少钱?”“一个小时耗多少油?” 不是不能问。买设备不问价格,那也不现实。但微量润滑这东西,如果一开始只盯着油耗和报价,很容易选偏。 我到现场看MQL应用,第一眼通常不看设备铭牌,也不急着翻样本。我先看三个地方:刀尖热不热?铁屑往哪儿跑?油气有没有机会
-
滚齿加工适合哪种微量润滑系统?
2026/6/14 发表 news滚齿润滑这事,我踩了20年坑才整明白 说个真事儿。 去年冬天,浙江一个做变速箱齿轮的厂找过来,电话里那哥们急得不行:"你们那个MQL系统到底行不行?我这批20CrMnTi的齿轮,flood cooling切一个烧一个,品检那帮人都快辞职了。" 我问他啥机床,他说Kapp Niles ZE 400,模数3.5,转速380rpm,进给4.2m
-
微量润滑适用于哪些加工方式?
2026/6/11 发表 技术知识微量润滑到底能用在哪?干了20年机加工,这些坑我替你踩过了 说真的,每次有人问我"MQL到底能不能用在我这个工艺上",我都想反问一句——你先把工况说清楚行不行? 车的什么材料?45#钢还是钛合金?转速800还是3000?刀具用的山特还是肯纳?这些东西你不说,我说能用是坑你,说不能用是骗你。 但有一句话我敢讲:微量润滑能覆盖的加工方式,比你
-
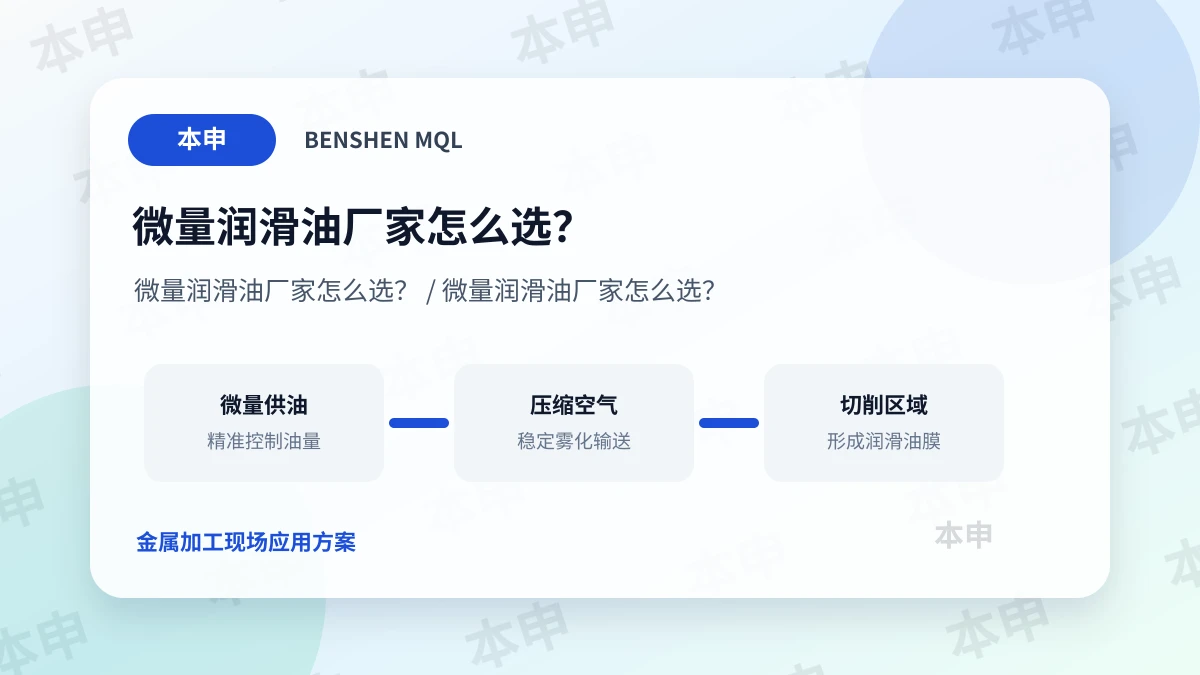
微量润滑油厂家怎么选?
2026/6/8 发表 其他车间里干过机加工的人都懂,微量润滑油(MQL)这东西,在采购表格里经常被归到“辅料耗材”一栏:一升多少钱?一桶几升?能不能开票?有没有便宜点的? 可真到了机床边上,账就不是这么算了。 一桶油省了几百块,结果刀具寿命掉一半;攻丝断在盲孔里,毛坯直接报废;铝件粘刀,表面一片黑一片亮;深孔钻排屑不稳,孔壁拉毛,质检那边一测粗糙度全红灯。最后谁背锅?操作工、工艺员、
-

微量润滑系统是什么?由哪些部件组成
2026/6/7 发表 技术知识站昆山那家压铸厂车间门口,味道先到了——老远就是一股馊掉的切削液味儿,酸唧唧的,带点腐败脂肪的意思。厂长李工递安全帽的时候还在骂:“这夏天才过三天,你看那池子里跟馊粥一样,捞都下不去手,换一回液我半个车间的人都在骂娘。” 他领我往里走到一台立加旁边,机子正闷头铣铝制电机壳体,切屑飞得劈里啪啦。跟别处不一样的是,刀具周围反而看不见白花花的水流子,只有一缕若有若
-

微量润滑油在铝型材切削行业的应用
2026/6/2 发表 技术知识传统的铝、铜型材切割机,在切削过程中,刀具的润滑方式通常采用循环泵乳化液喷淋润滑冷却。长时间使用,设备防渗漏结构老化,乳化液会渗漏到地面,同时刀具在高速旋转时也会将乳化液喷溅到地面。长年累月,给工作环境带来污染,员工在此环境下作业,长期接触沾满润滑液的零件,吸入油雾,对身体造成潜在的危害。由于被润滑方式决定,后续工艺还需大量的清洗、清洁工作,耗费人工及能源成
-
购买微量润滑时需要了解它的优点都有哪些?
2026/6/2 发表 技术知识微量润滑英文简称MQL,是一种用于金属加工的润滑方式,即准干式切削,指将压缩气体(空气、氮气二氧化碳等)与极微量的润滑油混合后,形成微米级的油雾颗粒,喷射到加工区域进行有效润滑的一种切削加工方法,微量润滑技术是一种新型前沿高端润滑技术。 微量润滑MQL技术融合了干式切削与传统湿式切削两者的优点:一方面,MQL将切削油的用量降低到很微量的程度,不仅大幅度降低
-
汽车动力总成系统零件的干式加工
2026/6/2 发表 技术知识在切削加工工业中,目前比以往任何时候更需要重视能源和资源的利用效率,环境和劳动的保护,减少二氧化碳的排放以及生产的可持续发展。同时必须在经济上进一步优化生产工艺。在这个应优先考虑的领域,可以通过创新的“绿色”工艺挖掘新的合理化潜力,而微量润滑技术能够为此作出很大的贡献。 对于汽车动力总成系统零件的大批量切削加工,就其加工费用的构成所进行的分析表明,使用传统
-
抢占微量润滑技术制高点
2026/6/2 发表 技术知识未来五年,行业会迎来“井喷”,我们必须进一步夯实技术和市场基础。 微量润滑技术作为绿色制造“润滑经济”的制高点,日益成为国内制造业节能减排、由大变强的分水岭。在工业污染日益严重的今天,金兆节能科技积极响应“十二五”节能减排政策号召,及时捕捉行业前瞻信息,在技术上精耕细作,在商业模式上线上线下同步,抓住蓝海机遇,在微量润滑领域独树一帜。 金兆节能科技成立于
-
滚齿加工微量润滑延长滚刀寿命
2026/6/2 发表 技术知识微量润滑准干式加工是一种新型的机械加工方式,用微量润滑取代传统切削液,目前已经在一些企业得到了应用。准干式切削条件下,切削加工工艺、、微量润滑装置、润滑剂、操作和切削刀具与传统的湿式切削有区别,准干式切削理论基础远不及传统切削液金属切削理论成熟,准干式切削的加工工艺需要依据工件材料、选用刀具及涂层进行摸索和积累,这样才能发挥准干式加工的技术特点。 多普赛利
-
福斯参加高效制造高质量内燃机主题论坛
2026/6/2 发表 技术知识10月12日,2011中国国际内燃机先进制造技术高层论坛在南京召开。本届论坛以“高效制造高质量的内燃机”为主题,来自国内外各内燃机主机、零部件生产企业及科研机构的技术人员、专家学者,积极探讨相关的先进技术、装备和解决方案,并着重结合其在内燃机制造过程中的实际应用,帮助业内企业提高竞争力。 福斯中国金属加工液产品经理孟宜军先生围绕“高效加工、绿色制造”主题发
-
微量润滑机械加工的介绍及当前市场
2026/6/2 发表 技术知识在机械加工行业,切削液对于切削工具和加工件的冷却润滑效果起着至关重要的作用。常用的冷却润滑方式有切削液浇注、切削油和微量润滑。目前采用较多的润滑冷却方式为切削液浇注,这种方式能够降低切削区域的温度,适合应用在中、低速切削加工中。但随着切削速度的增加和环保要求的提高,使用切削液润滑方式的问题也越加突出:切削速度不易提升、生产环境和工厂周边生态环境的恶化以及切削
-
微量润滑经济版双通道微量润滑装置
2026/6/2 发表 技术知识多普赛以引领润滑行业朝着节能环保的方向发展为己任,致力于微量润滑用于机械加工领域的研究和应用并结合市场需要不断推出新产品。在金属切削、高速轴承、各种常用摩擦副等领域应用微量润滑积累了丰富的经验,它们正在成为客户降本增效、绿色制造的好帮手。 斯普同心管装置是多普赛根据客户的实际需要开发的一款经济型双通道油气润滑装置。客户可根据自己的使用要求选配相应的部件,这
-
利用立式加工中心磨削插齿刀
2026/6/2 发表 技术知识作者:王宏章单位:湖北三环汽车方向机有限公司来源:金属加工(冷加工)2015年第4期我公司是生产汽车转向器专业厂家,每年都需要开发多种转向器。在新品开发时,其刀具也常常需要特制。从专业厂家订购,生产周期长、成本也较高,而且由于是新品试制,刀具关键参数往往未最终定型,试制完成后有可能需要修改,为了尽可能避免浪费,减少开发费用,同时又加快开发进度。设计了一副专用
-
解决深孔加工难题,这种钻头的加工速度真快
2026/6/2 发表 技术知识 本文作为主要讲述了在深孔中遇到的一些具体问题,判定方案,以及解决方案,值得学习和参考,本文中的深孔加工均采用冷却液进行冷却和润滑,非为提到微量润滑,希望有机会能与作者一起探讨微量润滑系统在深孔加工的应用,本申微量润滑在深孔加工领域已有丰富的案例,提升刀具寿命,降低用油成本,本申微量润滑系统助深孔加工一臂之力。所谓深孔加工,就是孔的长度与孔的直径
-
铝切割微量润滑油品牌
2026/6/2 发表 技术知识微量润滑在铝切割中应用非常广泛,可说是无所不能,从小型的铝型材切割到大型铝棒几乎都能看到微量润滑的应用身影。但一个好的铝用微量润滑油,可以大大提升我们的表面质量和锯片的寿命、精度及稳定性;那么铝切割微量润滑油品牌到底哪家更好呢,国外品牌有SKF、必诺等,由于是全进口,进口过来的油品运费、关税、增值税、管理成本、在中国的运用成本的综合因素,导致极高的成本,而本
-
立方氮化硼刀具在耐磨铸件加工中的应用
2026/6/2 发表 技术知识 目前耐磨铸件已经在采矿、水泥、电力、筑路机械及耐火材料等方面广泛应用。耐磨铸件因表面不规整、硬度不均、内部含有大量的硬质点和孔隙等原因,加工困难。另外,耐磨件加工时产生较大的切削力和切削热,产生较大的振动和冲击,会加速刀具的磨损,采用普通硬质合金刀具加工时经常崩刃或烧刀,导致加工成本增加。针对这种现象,结合我厂磨煤机磨辊总成的磨辊耐磨
-
很值得观看,把钢铁玩的柔软得跟黏土一样
2026/6/2 发表 技术知识你见过陶艺工匠给陶器塑型的样子吗?在快速转动着的拉坯机上,陶艺工匠在这里施加一点压力,再轻轻拉动一下那里,原本瘫成一团的黏土就像有了生命,跟着匠人的手不断变换着形状。如果蒂森克虏伯告诉你,冷冰冰硬邦邦的钢铁同样可以像制作陶器的黏土一样流动起来,被自由地塑造形状,你相信吗?真没骗你,不信,就一起来见识下蒂森克虏伯的黑科技吧!视频——让钢铁如何流动起来怎么样?就
-
硬车工艺在变速器零件生产中的应用
2026/6/2 发表 技术知识 在观看作者文章以后发现,作者在硬车应用中有较深的认识,此文对硬车的介绍也非常到位,非常值得我们学习,其实微量润滑在硬车的应用中也非常广泛,比如微量润滑在齿轮硬车中的应用,本申微量润滑在转向零部件中的硬车应用,微量润滑在模具配件硬车中的应用等等。郭学永李贺单位:北京汽车动力总成有限公司来源:金属加工(冷加工)2016年第24期 
-
可转位车刀在切削Q345B振动轮轮圈中的应用
2026/6/2 发表 技术知识说明:本文来至网络,转载此文完全是因为被作者的加工研究感到佩服,为作者点赞,此文很值得我们学习和收藏,有机会也希望与作者一起在金属切削加工一起讨论,并将微量润滑和她的实际加工案例结合在一起,我相信作者会给我带来更多的惊喜,作者:吴虹霞单位:洛轴高级技工学校来源:金属加工(冷加工)2016年第20期 振动压路机是国机重工(洛阳)有限公司的主导产品之一
-
从技术到成本,为何国产机器人不用国产RV减速器?
2026/6/2 发表 技术知识导读全球工业机器人用的精密减速器基本为日本所垄断,最近几年,虽然国内也有量产的RV减速器,但却鲜有国产机器人企业选用,目前中国市场的减速器普遍依赖进口。这是为什么呢?在机器人行业,小白都知道这样一个事实,全球工业机器人用的精密减速器基本为日本所垄断,最近几年,虽然国内也有量产的RV减速器,但却鲜有国产机器人企业选用,目前中国市场的减速器普遍依赖进口。这是为什
-
浅谈微量润滑技术在车床上的应用
2026/6/2 发表 技术知识 如图所示和图片上的文字描述,车削时我们始终是一个刃口在高强度进行挤压切削,这样的情况下对我们的刀具和冷却和润滑效果就要去极高,如果冷却润滑不到位对刀具寿命影响极大,更会表面质量也造成影响。 我们传统微量润滑系统在超精加工和低发热量的加工时候可以满足,但是遇到高强度,发热量稍大的工况就无法达到要求,为此,我们
-
微量润滑系统为什么选择植物性微量润滑油
2026/6/2 发表 技术知识首先使用微量润滑的目的是什么,肯定是环保,降低排放,再其次就是降低我们的综合成本;以植物基的作为微量润滑油的主要组成部分,也符合了我们环保的要求,植物基油可以更好,更快的生物降解,减少排放;油品特性:植物基微量润滑油是经过精炼提取,大幅降低油品的浓度,起到更好的雾化效果,更佳的润滑,更好的加工质量。植物基微量润滑油对人体也更加友好,减少过敏等症状,使我们的工
-
ML-Green oil-200微量润滑油在不锈钢粗加工重大突破
2026/6/2 发表 技术知识在此次不锈钢粗加工案例中ML-Green oil-200微量润滑油结合ML-200微量润滑系统使用,刀具寿命比原切削液寿命更长,粗糙度比之前更好,环境改善,大幅降低综合成本。
-
ML-200微量润滑系统正式上线
2026/6/2 发表 技术知识 ML-200微量润滑系统是一款大容量,高性能的产品,适用范围广,可用于几乎所有的机械加工设备的改造,可扩展的点数几乎无上线,操作简单,安装方便,可扩展性强,维护售后问题少。
-
benshen.com.cn域名正式启用2018-06-18
2026/6/2 发表 技术知识为方便大家记忆和访问我们网站,我们将域名更改为:www.benshen.com.cn,感谢各界朋友对我们的支持与厚爱。期待着与你的合作和共同进步。
-
打破西方封锁!中国造出多个世界最大数控机床,简直霸气侧漏!微量润滑同样在液压加工中发挥了他的优势
2026/6/2 发表 技术知识导读近年来,随着装备制造业的迅速发展,中国重型机床可谓是硕果累累,成功研制出多个世界最大的数控机床,一件件堪称国宝级的“中国制造”享誉全球。微量润滑在液压成型加工中也发挥了积极的作用,工件装入液压机床,微量润滑系统启动点喷,液压机床合模,成型;在使用微量润滑喷油系统优化后,模具寿命更长,产品表面质量更好。世界最大模锻液压机中国二重8万吨级液压机中国第二重型机
-
为什么中国整天空喊“工匠精神“,却远不及德国重视技术工人,从微量润滑角度来看此事
2026/6/2 发表 技术知识我们在创新和新的事物上更要大胆尝试,例如微量润滑,早在几十年前就已出来,但此项技术为什么不是从国内兴起,而是由国外率先普及,而当前我们中国却还是没有普及,大家确都还认为这是一个高级,深奥的东西,其实不然,这是一个很适用,易上手的,你触手可及的一套润滑系统,我们只有大胆的尝试和去创新,不然光看眼前的利益,不要一直待在我们的舒适区,要走出去,一小丢丢的改变其实不
-
德国小企业称霸全球,而中国小企业却为生存发愁?上海友启微量润滑为中国中小企业助力
2026/6/2 发表 技术知识 在德国,一些村办企业,竟能称霸全球,而中国很多中小企业却在为生存发愁,差别为何这么大?其中原因不说想必大家都清楚,德国二战以后有雄厚的工业家底,而我们中国改革开放才几十年,我们不管在金属工艺,还是在装备制造,都远远落后国外,而德国的中小企业早就积累了丰富的经验以及占据市场份额,而我们多数中小企业还只能进行比较落后的加工制造,根本谈不上