加工中心G代码怎么选?结合MQL微量润滑系统的编程与选型指南
在数控车间,新手常迷信网上的“G代码大全”,但机加工从来没有放之四海而皆准的万能代码。G代码控制刀具轨迹,而M代码控制辅助功能。当引入MQL微量润滑系统时,如何正确编写和调用M代码,直接关系到加工质量与设备寿命。本文不仅教你选对G代码,更深度解析MQL系统的核心机理与选型逻辑。
别迷信“G代码万能表”,对号入座才是死理
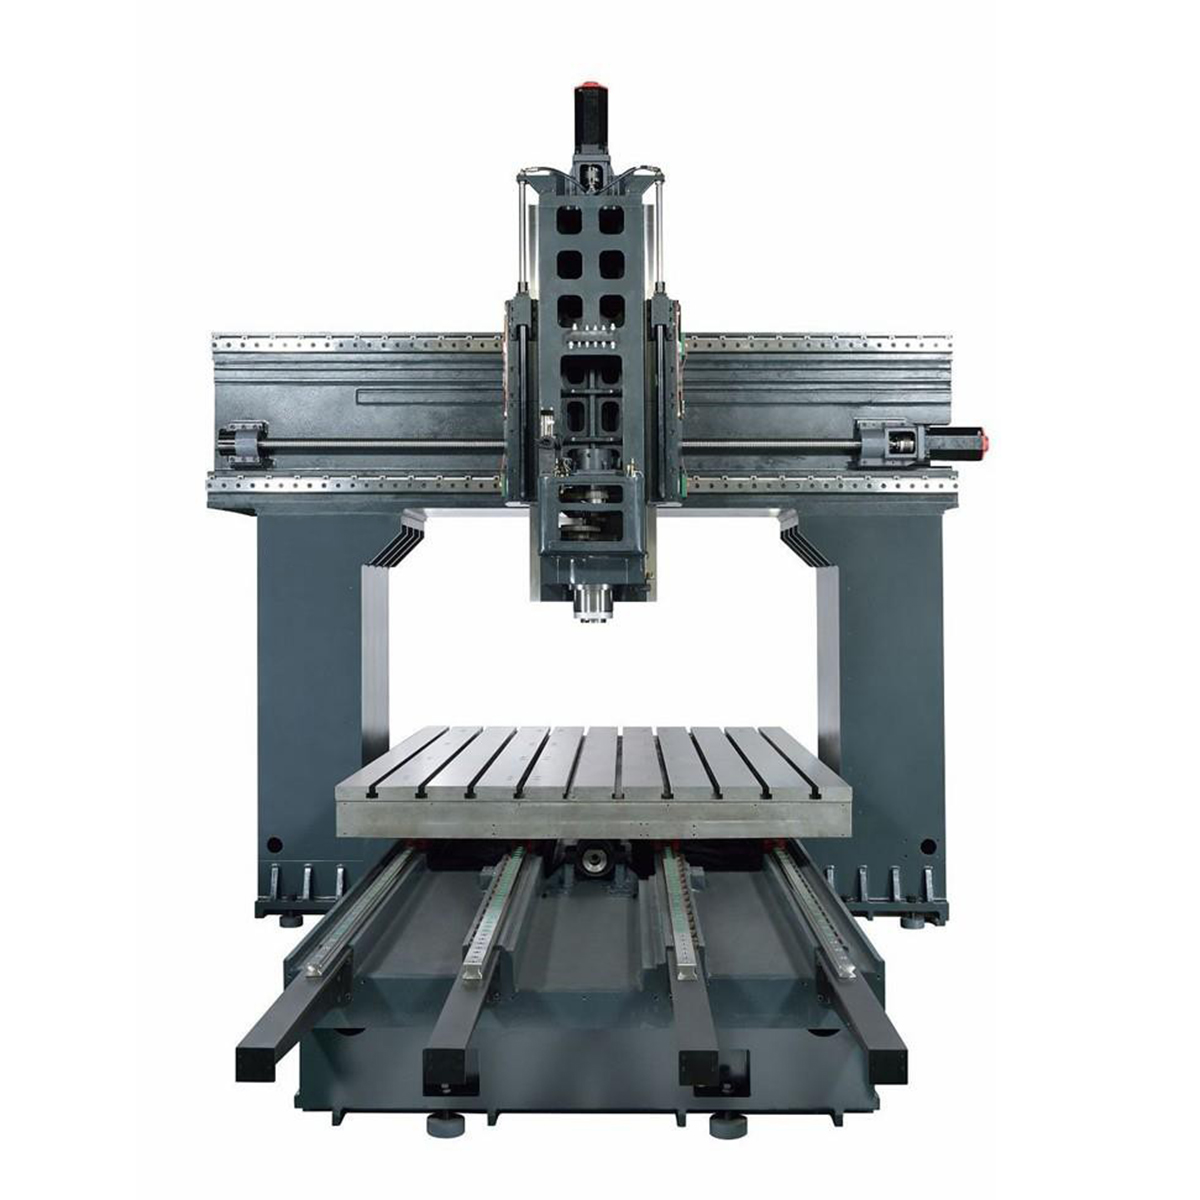
数控系统底层架构差异巨大。发那科、西门子、三菱的刚性攻丝、五轴联动代码各不相同。乱用网上的整合版代码,轻则MQL微量润滑不喷油,重则主轴撞机报废。找资料必须认准官方原版手册,严格核对系统品牌和版本号。对于加装了MQL系统的机床,还需向机床厂索要扩展编程手册,确保M代码能精准控制喷油量和气阀开关。
MQL微量润滑的核心机理与四大作用
在金属切削中,MQL微量润滑的作用顺序有着严格的物理逻辑,绝不能本末倒置:
- 润滑减摩(核心首要功能):微米级油雾在刀具与工件接触区形成高强度边界润滑膜,大幅降低摩擦系数,减少刀具磨损,提升表面光洁度。
- 冷却降温(第二功能):MQL的冷却主要依靠高压压缩空气的剧烈对流带走热量,而非油液本身的比热容。油气两相流在切削区汽化吸热,实现精准降温。
- 清洗除污与排屑:高速气流将切屑迅速吹离加工区域,防止切屑二次切削和缠绕,尤其在深孔钻削和螺纹铣刀加工中效果显著。
- 防锈保护:微量植物油或合成酯附着在工件表面,形成抗氧化保护层,满足工序间的短期防锈需求。
MQL微量润滑油的分类与添加剂功能
选择合适的微量润滑油是发挥MQL系统效能的前提。以下是常见的分类与添加剂作用:
表1:MQL微量润滑油种类分类表
| 油品类型 | 基础油成分 | 适用场景 | 环保与清洗特性 |
|---|---|---|---|
| 植物基微量润滑油 | 天然植物油(如菜籽油) | 铝合金、铜合金轻中载加工 | 极易生物降解,工件免清洗 |
| 合成酯微量润滑油 | 合成酯类化合物 | 碳钢、铸铁、不锈钢重载加工 | 润滑性极佳,低烟,需简单擦拭 |
| 半合成微量润滑油 | 矿物油与合成酯混合 | 通用型机加工、多材料混线 | 成本适中,兼顾润滑与抗氧化 |
表2:核心添加剂功能表
| 添加剂类型 | 主要功能 | 作用机理 |
|---|---|---|
| 极压抗磨剂(EP) | 防止高温高压下刀具烧结 | 在金属表面生成化学反应膜,提升承载能力 |
| 抗氧化剂 | 延长油品保质期,防止酸败 | 阻断油品氧化链式反应,保持理化稳定性 |
| 减摩剂(油性剂) | 降低边界摩擦系数 | 物理吸附在金属表面,形成定向分子膜 |
不同加工材料与工况的MQL选型建议
加工材料决定了切削力和切削热,必须根据材料特性匹配对应的MQL油品和供气参数:
表3:加工材料与工况MQL选型建议表
| 加工材料/工况 | 推荐油品类型 | 核心工艺要求 | 气量与油量配比建议 |
|---|---|---|---|
| 铸铁/碳钢 | 合成酯型 | 抑制粉尘,强化极压抗磨 | 大气量吹屑,中等油量 |
| 铝合金/镁合金 | 植物基型 | 防止粘刀,确保表面光洁 | 中等气量,高油量润滑 |
| 铜/黄铜 | 植物基/半合成 | 防变色,降低摩擦 | 小气量,低油量 |
| 钛合金/镍基合金 | 高性能合成酯 | 极强极压性,抗高温粘结 | 高压内冷气量,高油量 |
| 无烟环保车间 | 高闪点植物基 | 严格控制油雾挥发与烟雾 | 匹配高效油雾回收,精准控量 |
本申MQL系统:懂润滑,更懂数控程序
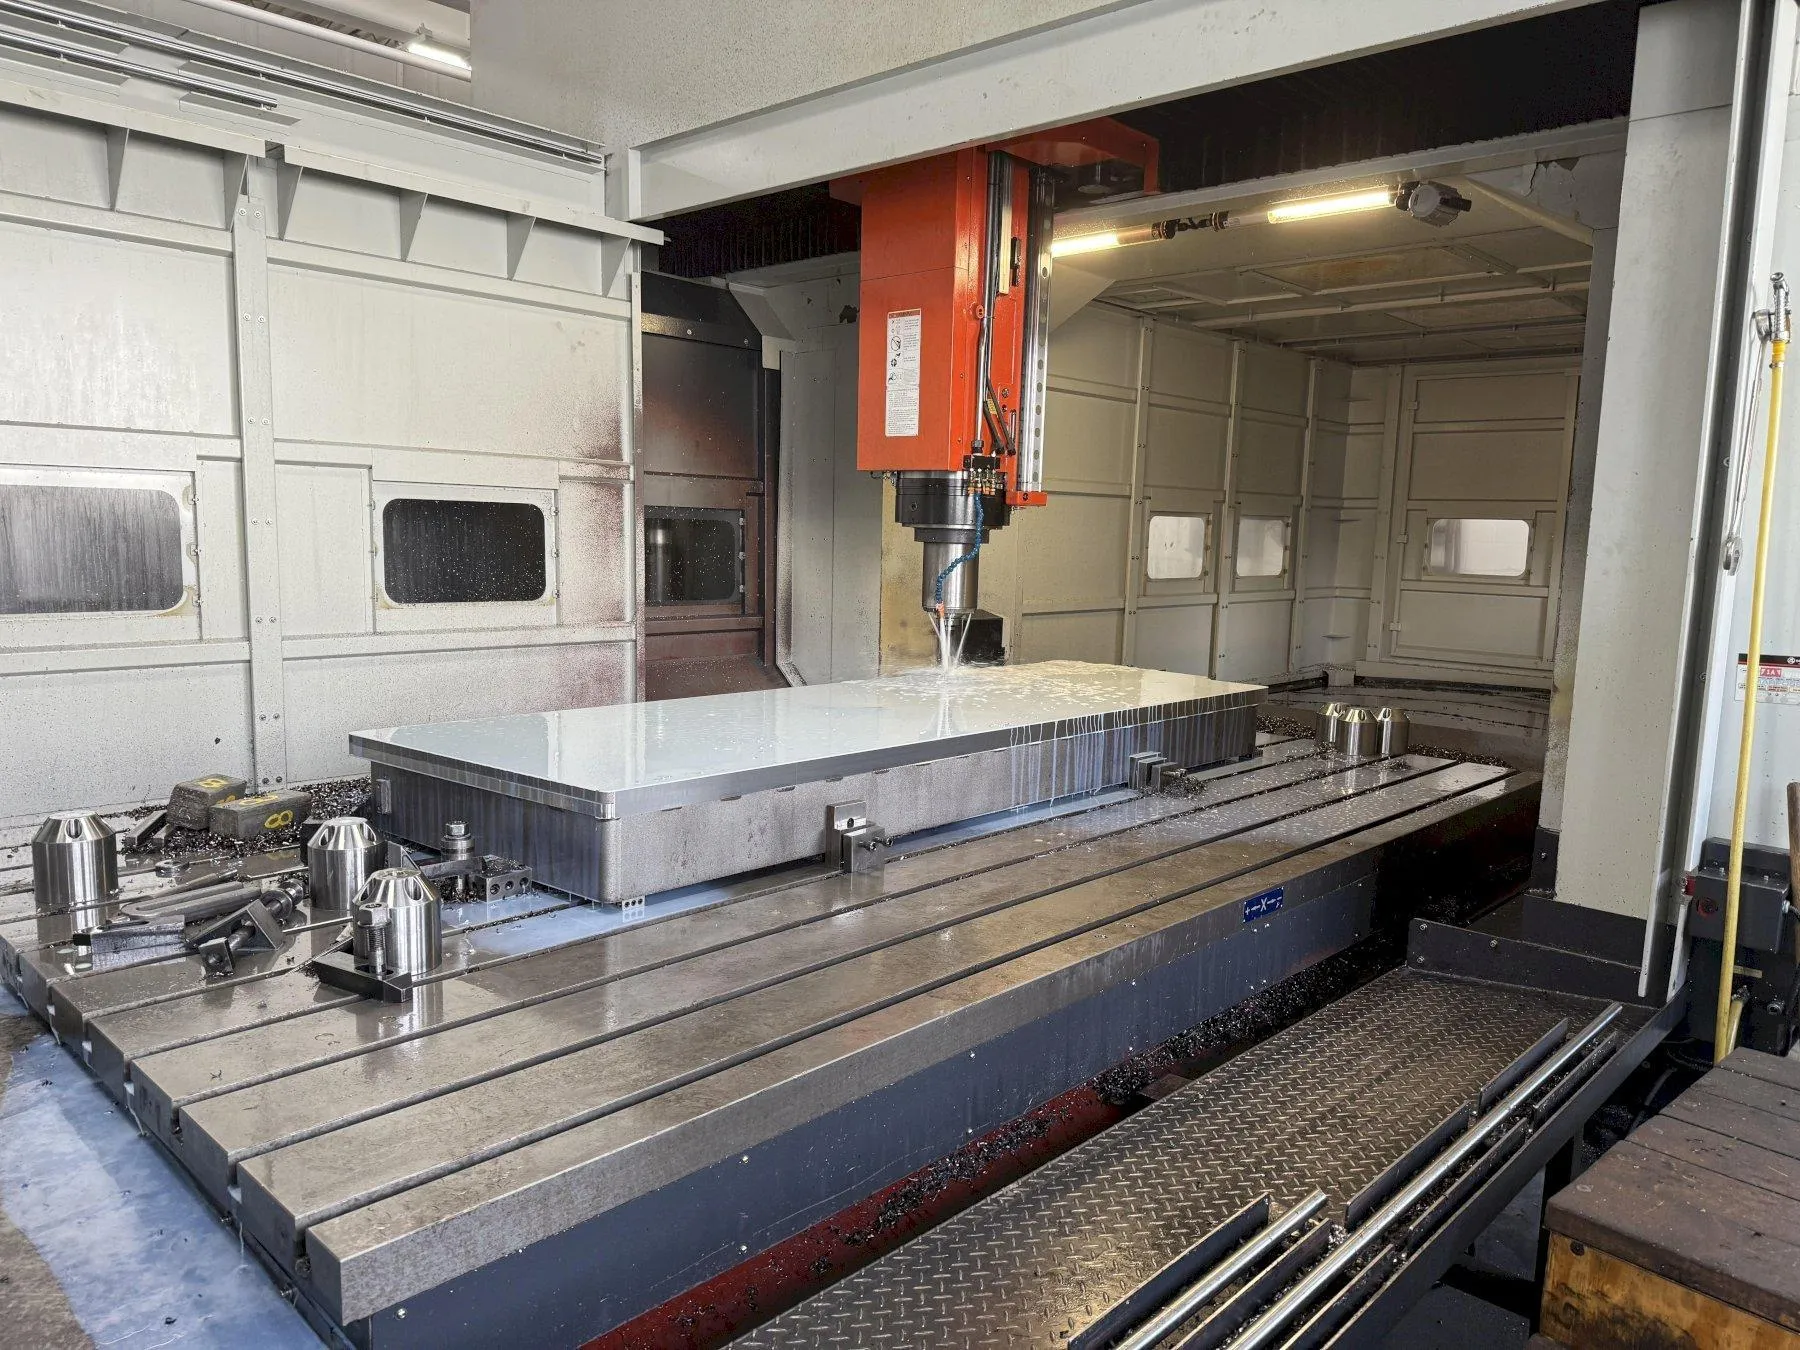
将MQL系统完美融入数控程序,需要硬件与代码的深度协同。本申(BENSHEN)应用工程师在车间摸爬滚打多年,不仅提供非标定制的MQL硬件,更协助客户优化G代码与M代码逻辑。例如,在主轴启动前通过宏程序提前触发喷油,避免干摩擦;退刀时优化M代码延迟关闭,确保孔壁润滑透彻。本申系统支持油量与主轴转速线性联动,通过机床I/O口精准响应,真正做到按需给油。在配合PCD钻头、非标螺纹铣刀等高效刀具使用时,能显著延长刀具寿命。
常见问题解答(FAQ)
问:加工中心加装MQL微量润滑系统,应该怎么选?
选型需综合考量加工材料、工艺强度和车间环保要求。首先确定基础油类型(植物基或合成酯),其次根据机床结构选择外喷式或内冷式MQL系统。建议联系本申工程师,提供具体工件图纸和刀具参数,获取定制化选型方案。
问:MQL微量润滑在车间里是否真的能做到无烟?
真正的无烟取决于“高闪点油品+精准微量控制+高效油雾收集”三者结合。本申MQL系统采用高闪点环保油,配合微米级雾化喷嘴,从源头减少油雾挥发;同时建议车间加装配套的油雾回收装置,即可实现肉眼可见的无烟清洁生产环境。
问:MQL微量润滑与传统乳化液切削液有什么本质区别?
传统乳化液以“冷却降温”为第一功能,通过大流量液体带走热量,但存在废液处理成本高、易发臭等问题。MQL微量润滑以“润滑减摩”为第一功能,冷却主要依靠压缩空气,油耗极低且无废液排放,属于环保型干式或准干式加工技术。
问:如何申请本申MQL系统的试样与方案评估?
客户可通过官网或服务热线提交加工工况表(包含材料、刀具、机床型号)。本申技术团队将在1小时内出具初步评估方案,标准工况当天发货,特殊工况24小时内提供非标定制图纸,支持现场打样与效果验证。
总结与行动建议
数控编程与切削润滑是相辅相成的整体。选对G代码让机床走得准,用对MQL系统让刀具切得顺。本申微量润滑致力于为您提供从油品选型、系统定制到代码调试的一站式解决方案。如果您正面临刀具寿命短、车间环境差或废液处理成本高的问题,欢迎随时联系本申技术团队获取专属试样与改造方案,助力企业实现高效、环保的金属切削加工。