“你就直接说,哪个牌子。”
去年十一月,常州一家做电驱壳体的客户,采购总监把笔往桌上一放,这么问我。桌上摊着两张图纸:一张是A356铝合金电驱壳体,月产8000件,节拍卡12分钟,位置度0.03 mm;另一张是钛合金接头,单件去除率87%,Ra0.8,五轴联动圆度0.01 mm。两个项目预算差了一倍多,问题却一模一样。
我没接话。这话我听了不下二十遍。每次都得先往回拽——不把零件、精度、批量、节拍、预算这五件事摊开,牌子给出去就是害人。我们内部做选型,从来不是先拉品牌名单。品牌是最后收敛出来的结果,起点搞错了,后面全是补课。
先别问牌子,说说你这零件长啥样
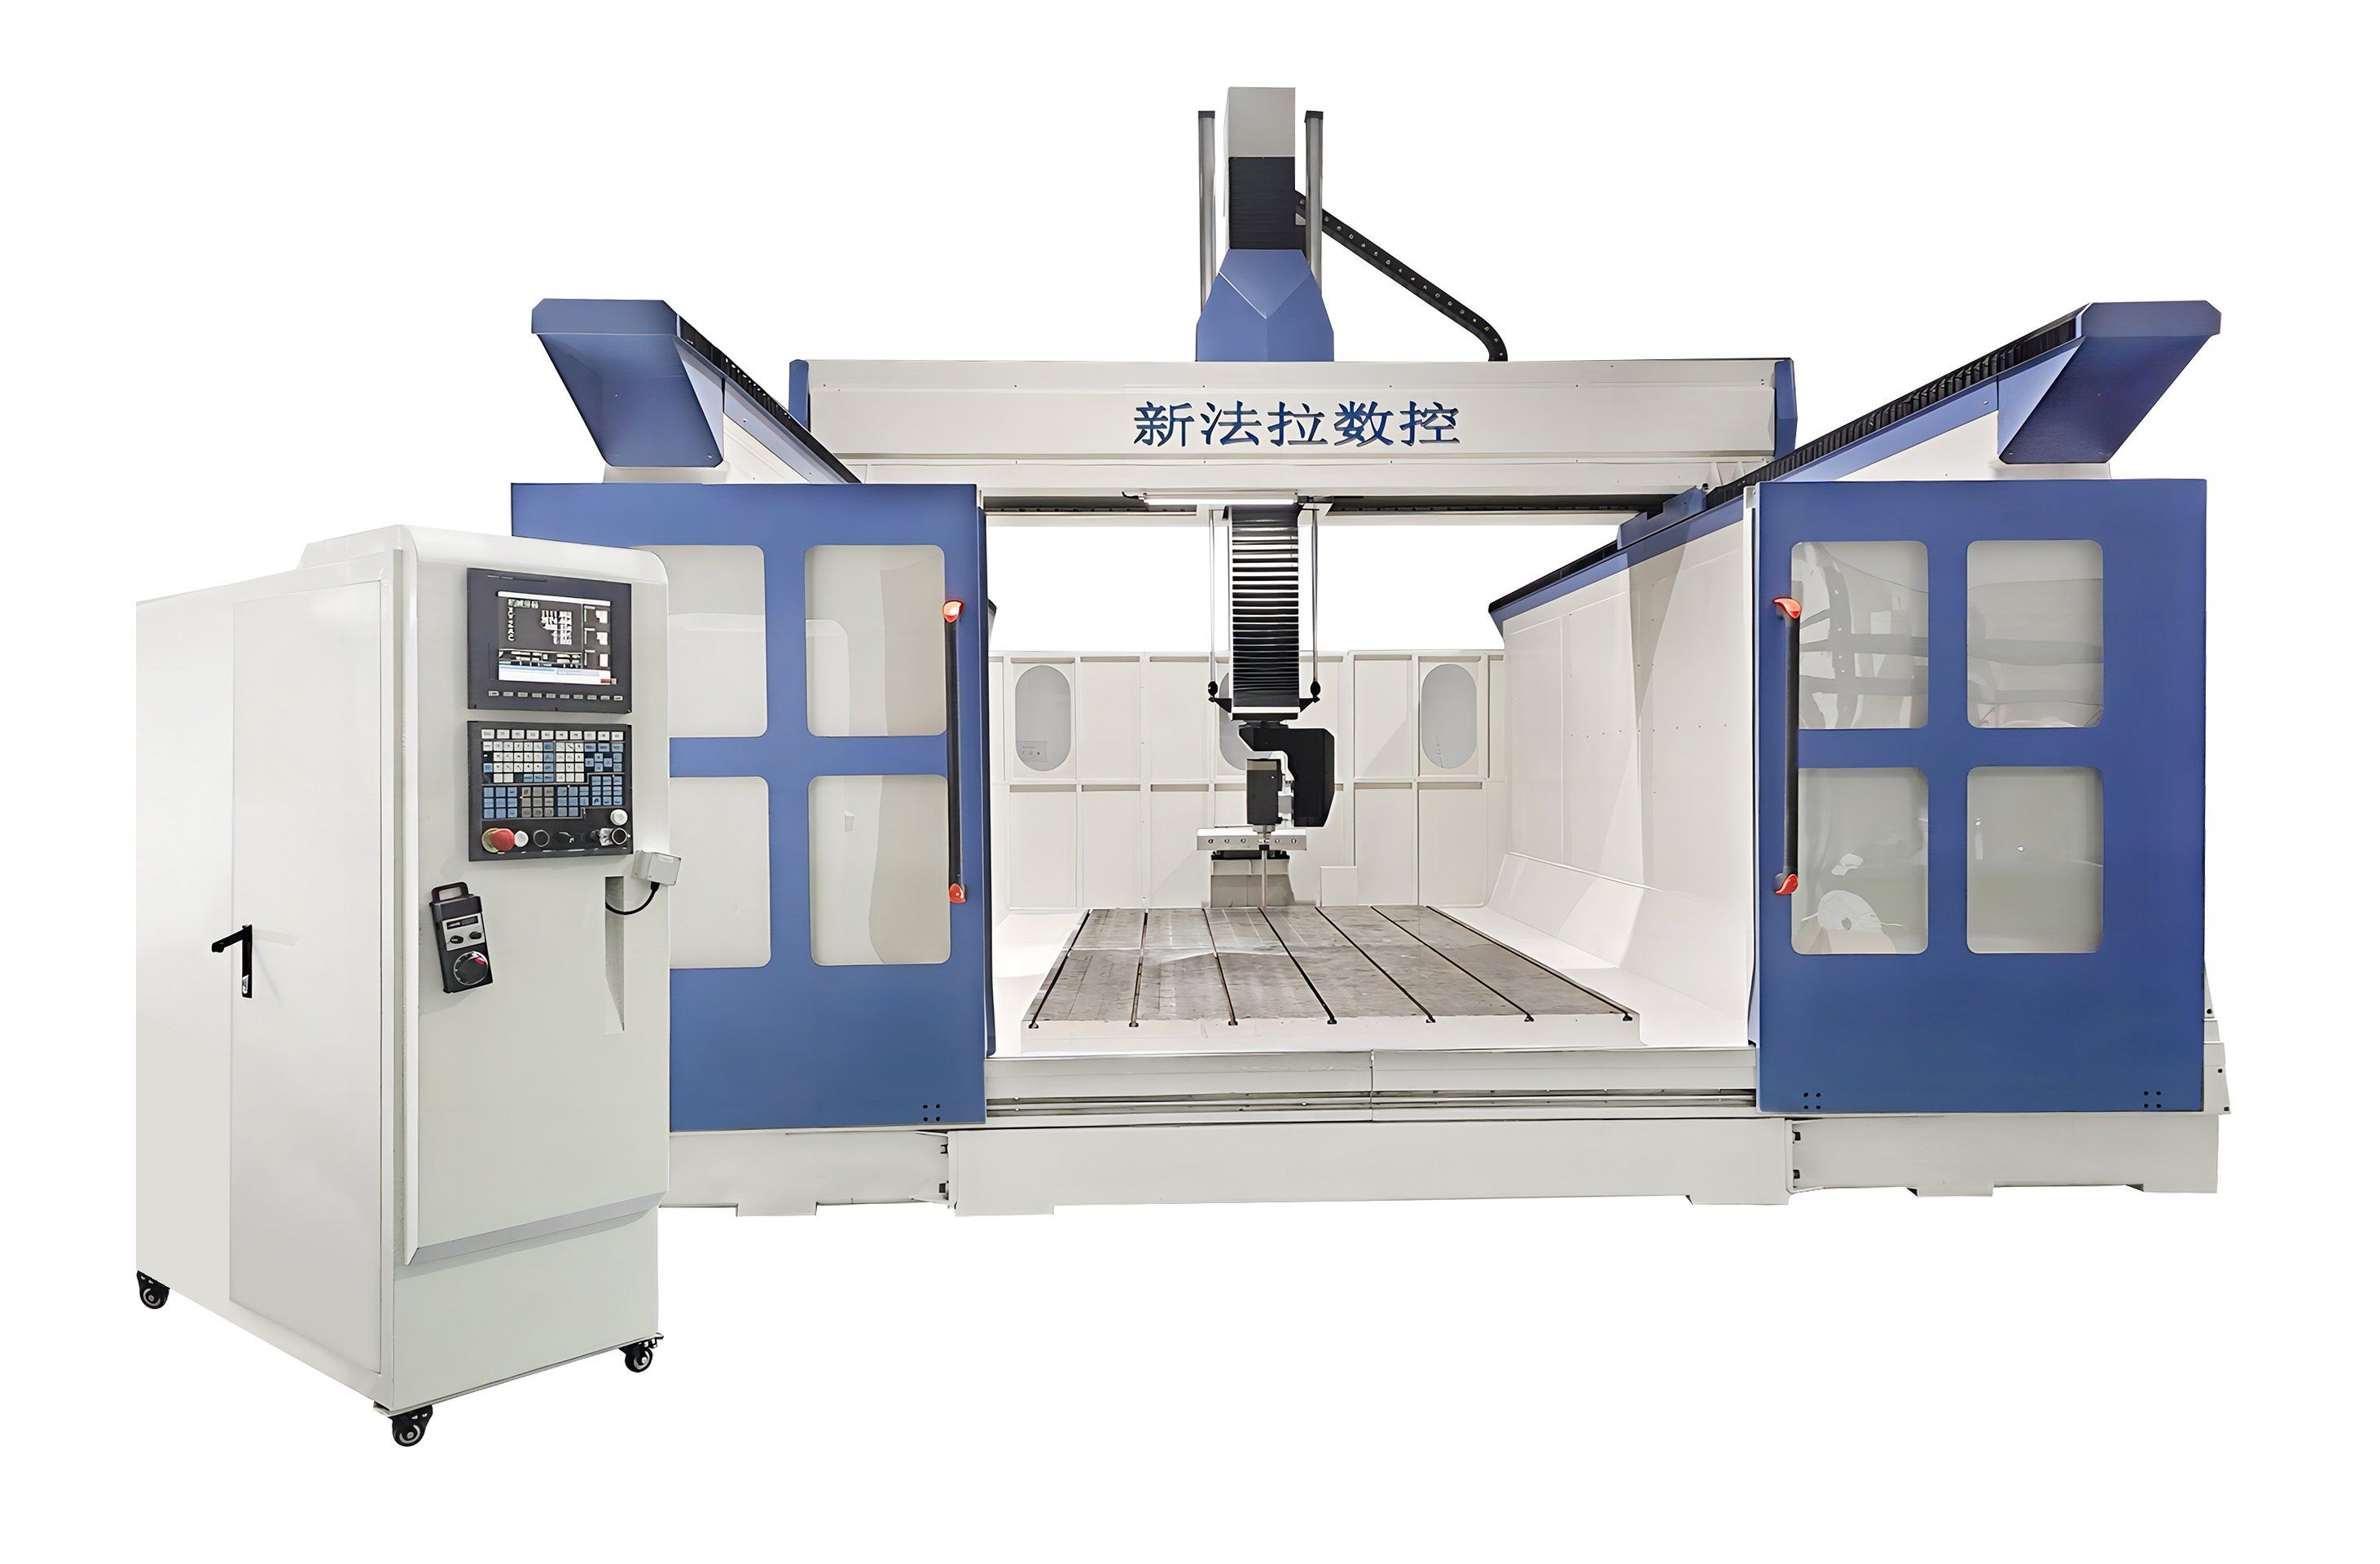
汽车零部件、航空航天、模具、精密机械,对五轴的要求差得不是一星半点。汽车件盯节拍和批量一致性,像电驱壳体这种月产8000件的活,按22天两班算,一天得干360多件,12分钟节拍基本是卡着走的,CPK一般要压到1.33以上,关键尺寸甚至按1.67谈;航空航天盯五轴联动精度、难加工材料的冷却和热误差,钛合金去除率一上80%,主轴扭矩、刚性、冷却压力都得跟着上,中心出水常见要到50—70 bar;模具看高速主轴、表面质量和编程生态,淬硬钢HRC50—60,主轴20000—30000 rpm、HSK-E50这类配置很常见;精密机械更在意热稳定性和微米级表面。拿一套参数去套所有场景,验收阶段准得吵架。
前年有个做液压阀体的客户,铸铝件,毛坯单边余量4 mm,深腔多。一开始按“通用五轴”询价,三家报价单都挺漂亮。后来我们跟着去现场,发现车间铝屑满天飞,原来的三轴机转台防护罩一周清一次。五轴转台更紧凑,排屑不好,屑子全堆在转台和防护罩的缝里。样机试切到第三天,B轴直接报警,拆开一看,防护罩里全是铝屑,导轨润滑脂都糊了。客户当时脸就沉了,说这还没上量呢。最后选型方向整个变了:先不看品牌,先看转台斜置排屑、中心出水70 bar、过滤精度20 μm,再看防护结构和自动化接口。品牌反倒成了次要条件。后来那台机重新配了链板排屑和转台斜置结构,试切两周,B轴温度稳住了,清屑从一天两次降到一班一次,才算把事按住。
比较实用的做法,是先做一张“零件尺寸—材料—精度—批量—节拍”的五要素画像。工作台Ø500 mm、零件400 mm以内、铝合金批量件,和钛合金框梁、零件1200 mm、单件小批,对应的转台结构、主轴接口、冷却方式完全不是一回事。别嫌烦,这张表填不明白,后面报价单越漂亮越容易踩坑。

| 行业场景 | 典型零件 | 常见材料 | 选型侧重 |
|---|---|---|---|
| 汽车零部件 | 电驱壳体、转向节、阀体 | 铝合金、铸铁 | 节拍、CPK、排屑、自动化接口 |
| 航空航天 | 框梁、叶轮、接头 | 钛合金、镍基高温合金 | 五轴联动精度、刚性、热误差、冷却覆盖 |
| 模具 | 型腔、镶件、深腔件 | 淬硬钢HRC50—60 | 高速主轴、表面质量、后处理与仿真 |
| 精密机械 | 小壳体、光学件、铜电极 | 不锈钢、铜、铝合金 | 微米级精度、热稳定性、清洁生产 |
样本上的精度,进了车间才算数
很多样本写定位精度0.006 mm、重复定位0.004 mm,看着都挺好。可你真拉到车间,早上八点开机,下午两点再测,中间环境温度从18 ℃爬到26 ℃,切削液温度也没控住,结果就不是那个数了。我们后来陪客户验收,一般不先看样本,先看三件事:热机两小时后的单件精度、连续加工8小时的漂移、30—50件小批的CPK。
像常州那个A356电驱壳体,位置度0.03 mm不是单靠机床标称精度顶出来的。夹具定位、转台重复定位、刀具磨损、铝屑清理,哪个环节松一点都往下掉。钛合金接头更直接,去除率87%,材料贵,废一件疼半天,圆度0.01 mm还得看五轴联动时刀尖跟不跟得上,冷却能不能打到切削区。所以品牌可以问,但别第一个问。先把零件、精度、批量、节拍、预算摊开,把排屑、冷却、夹具、验收件这些脏活累活聊透,牌子最后再收。收早了,后面全是补课。