数控机床怎么分类、怎么选?先把零件族摊开
在谈分类之前,先说明一个常被忽略的前提:把机床型号名录背熟,并不等于会选型。行业里通行的划分方式——车削类、铣削类、加工中心(立式、卧式、龙门)、五轴联动、磨削类、钻镗类、齿轮加工、锯切,再加上电火花、线切割、激光这些特种工艺——本质是按“主运动形式+可完成的工序集合”来切分的。这套分法对设备厂做产品线有用,对采购方却不够用。更实用的线索有三条:先按零件几何特征归类(回转体、箱体多面体、板类薄壁、复杂曲面、精密孔系),再按“一次装夹能完成几道工序”排优先级,最后才落到结构形式与自动化配置。顺序反过来,就容易出现“参数全对、节拍不对”的局面。
有个现场案例可以说明这件事的份量。华东一家做液压集成块的厂,毛坯以 40Cr 和 QT600-3 为主,阀块外形约 320×260×180 mm,六个面里有四个面要加工,最深孔系达到 8 倍径。最初方案按“工作台放得下就行”的思路配了三台立式加工中心,实际跑起来每件装夹四次,四次找正累积的基准偏移让孔距波动到 ±0.04 mm,超差返修率接近 6%;深孔排屑也不顺,每钻三四个孔就得停机清屑。单件节拍卡在 95 分钟,怎么调程序都下不来。后来换成双工位卧式加工中心,转台分度精度 ±5″、重复定位 ±1.5″,两序合并,装夹次数降到两次,配合 30~70 bar 内冷和螺旋排屑加链板排屑的组合,单件节拍压到 42 分钟左右,刀片消耗也降了约三成。这中间的差额,样本参数表上找不到,它由装夹方案、排屑逻辑和转台精度共同决定。
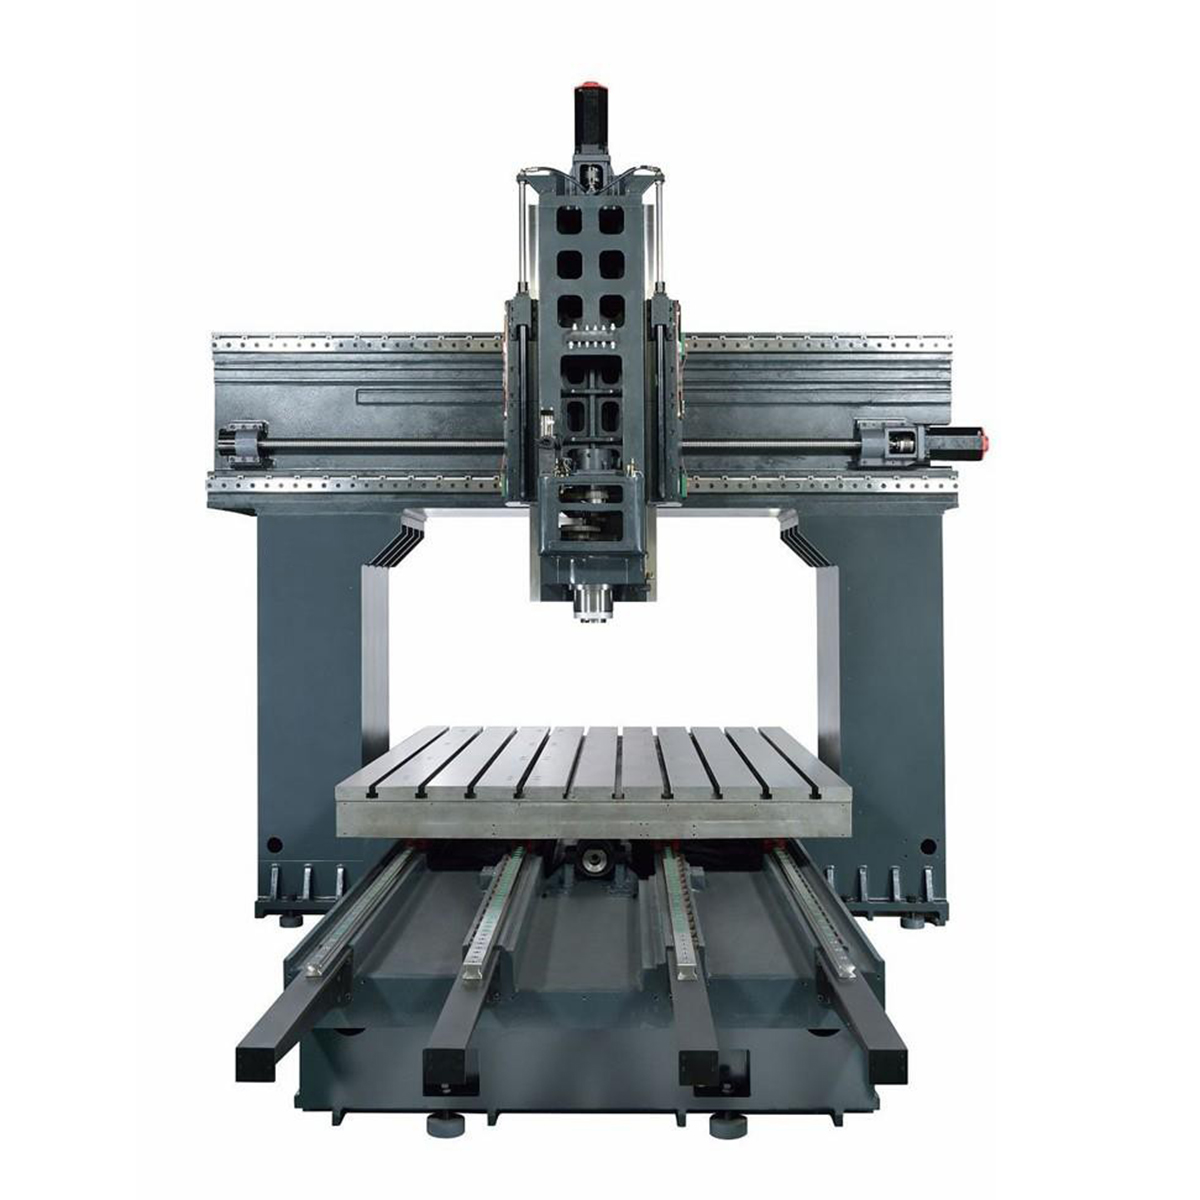
下面这张表可以当索引用,但别当成答案。表里的参数区间是常见配置范围,真实取值要回到零件图、装夹方案和节拍表里去核。
| 类型 | 典型零件与场景 | 关键参数参考 | 选型易踩的坑 |
|---|---|---|---|
| 数控车床 / 车削中心 | 轴、盘、套、法兰、螺纹件;回转体成批加工 | 卡盘 6~12 寸、主轴通孔 45~90 mm、刀塔 8~12 工位、主轴 3000~5000 r/min | 通孔直径决定能否过棒料,尾座行程决定长轴能不能顶 |
| 立式加工中心 | 板类、模具、箱体端面;中小件多工序集中 | 行程 600~1200 mm、台面承重 300~800 kg、主轴 8000~12000 r/min、刀库 16~24 把 | 标称行程要扣掉夹具高度,实际可用 Z 向往往少一截 |
| 卧式加工中心 | 箱体、多面体、阀块;批量多面加工 | 转台分度 ±5″、双工位交换 12~18 s、刀库 40~60 把、内冷 30~70 bar | 转台精度和排屑能力对节拍的影响,往往大过行程本身 |
| 龙门加工中心 | 大型模具、机架、结构件;大尺寸单件小批 | 门宽 2~4 m、定位精度 0.02/1000 mm、横梁热补偿、主轴功率 22~45 kW | 门宽定的是能进多大件,横梁刚性定的是表面质量 |
| 五轴联动机床 | 叶轮、叶片、复杂曲面;航空航天、精密模具 | RT |