CAM仿真显示“绿色”,为什么首件还是撞了?
我到现在还记得去年秋天在浙江那家汽车零部件厂听到的那声“咣”。客户刚上一条新能源电驱壳体线,五轴桥式加工中心,Siemens 840D sl 系统,BT50 刀柄,编程员用 CAM 自带的仿真跑了一遍,屏幕上刀路一片绿,看着确实顺。结果首件试切,刀柄带着夹头撞上转台护罩,护罩当场变形,主轴急停,工件也废了。
后来一查,CAM 仿真里根本没装刀柄、夹具和转台模型。它验证的是“刀路几何对不对”,不是“这台机床带着这把刀、这套夹具、这个后处理能不能跑”。编程员还挺委屈:仿真明明是绿的。我说句实在话,绿不代表安全,只代表你给它的模型里没发现碰撞。那次损失不算特别大:护罩维修加校准两万八,停机两天半,首件报废,交付往后挪了四天。可如果撞的是主轴头或者转台轴承,账单就不是这个数了。
类似的事不是只有撞机这一种。前年冬天我在苏州一家做车灯模具的厂里,也碰到过一回。那套保险杠模具型腔精加工,材料是 718H,编程员看着 CAM 刀路仿真一路绿,觉得没问题。实际切削时刀具让刀没算进去,夹头伸长也按短了,精加工完一测,局部过切了 0.025mm 左右。别看只有两个半丝,模具型腔抛光救不回来,最后焊补、重新精加工,前后折腾了一个多礼拜,损失三万多。所以我现在特别怕有人说“仿真绿了就行”——撞机是事故,过切、让刀、振刀也是事故,只是它不响。
这类事在车间里并不少见,也恰恰是很多企业开始认真考虑加工中心仿真软件的原因。可真到选型阶段,问题马上变成:市面上的软件从几万到几十万,功能表上一堆名词,到底哪些是自己用得上的?
我后来帮人看软件,基本不先对着功能表打勾,先问三句话:去年撞过几次?废过几件?试切多花了多少钱?这三个问题问完,需求就清楚一半了。
先别急着看软件,先分清你要的是哪一类“仿真”
“加工中心仿真软件”这个词其实很虚,覆盖的产品差别很大。采购前最好先对号入座,别买串了。
刀路仿真,主要看过切、欠切、残料、刀路连接。多数 CAM 软件自带模块能应付基础需求,适合编程阶段自检。但它一般只管刀路几何,后处理错没错、刀柄会不会撞,它不一定管。
机床运动仿真,带真实机床模型和数控系统控制器,验证旋转轴、RTCP、超程、刀柄/夹具/主轴头干涉。五轴、车铣复合、深腔加工重点看这个。像 Fanuc 的 G68.2、Siemens 的 CYCLE800、海德汉的 PLANE,这些坐标系转换能不能按控制器逻辑走,差别很大。
切削物理仿真,算切削力、切削热、刀具变形、让刀量、刀具磨损,用来优化工艺参数,尤其是难加工材料和薄壁件。这个模块最容易买错,后面我单独说。
产线/机器人仿真,面向单元集成、节拍平衡和机器人轨迹,和单机工艺不是一回事。别看着“仿真”两个字就以为都能干。
再按使用阶段分一层:编程阶段的刀路自检、首件试切前的碰撞确认、批量生产的工艺参数优化、难加工材料的新工艺开发。同一个车间,这几个阶段诉求强度完全不同。模具车间最怕过切和表面质量不达标,一套保险杠模具钢料几十万,过切 0.03mm 可能抛光都救不回来;汽车零部件厂最怕撞机和节拍不稳,缸体缸盖线单件节拍 45—60 秒,波动 5 秒,OEE 和交付都会跟着难受;航空厂更在意钛合金、高温合金的刀具寿命和切削热,Ti-6Al-4V 和 Inconel 718 这种材料,参数窗口窄,试错成本高。
我们通常建议:先让编程、工艺、设备三个岗位各写一份“最近一年出过的问题”,把撞机、过切、断刀、振刀、试切次数超预算这些具体事件列出来,形成一份“必须解决的问题清单”。别嫌土,这份清单比对着功能表打勾靠谱得多,也不容易为用不上的模块付费。
不同行业侧重点差异很大,下面这张表可以粗略对照着排优先级:
| 行业/场景 | 典型工序 | 关键功能优先级 |
|---|---|---|
| 通用机械、非标件 | 铣削、钻孔、攻丝 | G代码验证、碰撞检测、机床模型兼容、易用性 |
| 模具与精密机械 | 型腔精加工、清角、深腔 | 刀路精度、过切/欠切检查、表面质量预测、让刀补偿 |
| 汽车零部件 | 缸体缸盖、壳体、变速器件 | 节拍验证、深孔钻、刚性攻丝、批量工艺稳定性 |
| 航空航天 | 钛合金结构件、高温合金、薄壁件 | 材料库、切削力/热、刀具磨损、变形预测、冷却润滑边界 |
把清单分成三档写下来:必须项,不满足就不买;加分项,有更好,可以换;暂不需要,三年内用不到。同时把商务条件一起明确:许可模式是节点锁定还是网络浮动,订阅还是永久,部署在本地还是云端,实施周期多长,预算上限多少。市场行情大致是,基础刀路加碰撞验证类方案年费多在 3—8 万元;带控制器仿真和机床模型的方案常见 12—25 万元;包含切削物理仿真的专业模块往往到 30—60 万元量级,还要叠加实施和培训。带控制器和机床模型的实施,建模、后处理核对、培训走一遍,通常两到四周;物理仿真如果要做材料校准,还得另算时间。预算边界早定,后面就不容易被销售话术带着走。
仿真可不可信,先看这三件事
功能表上“支持仿真”四个字最没用,关键看仿真结果可不可信。
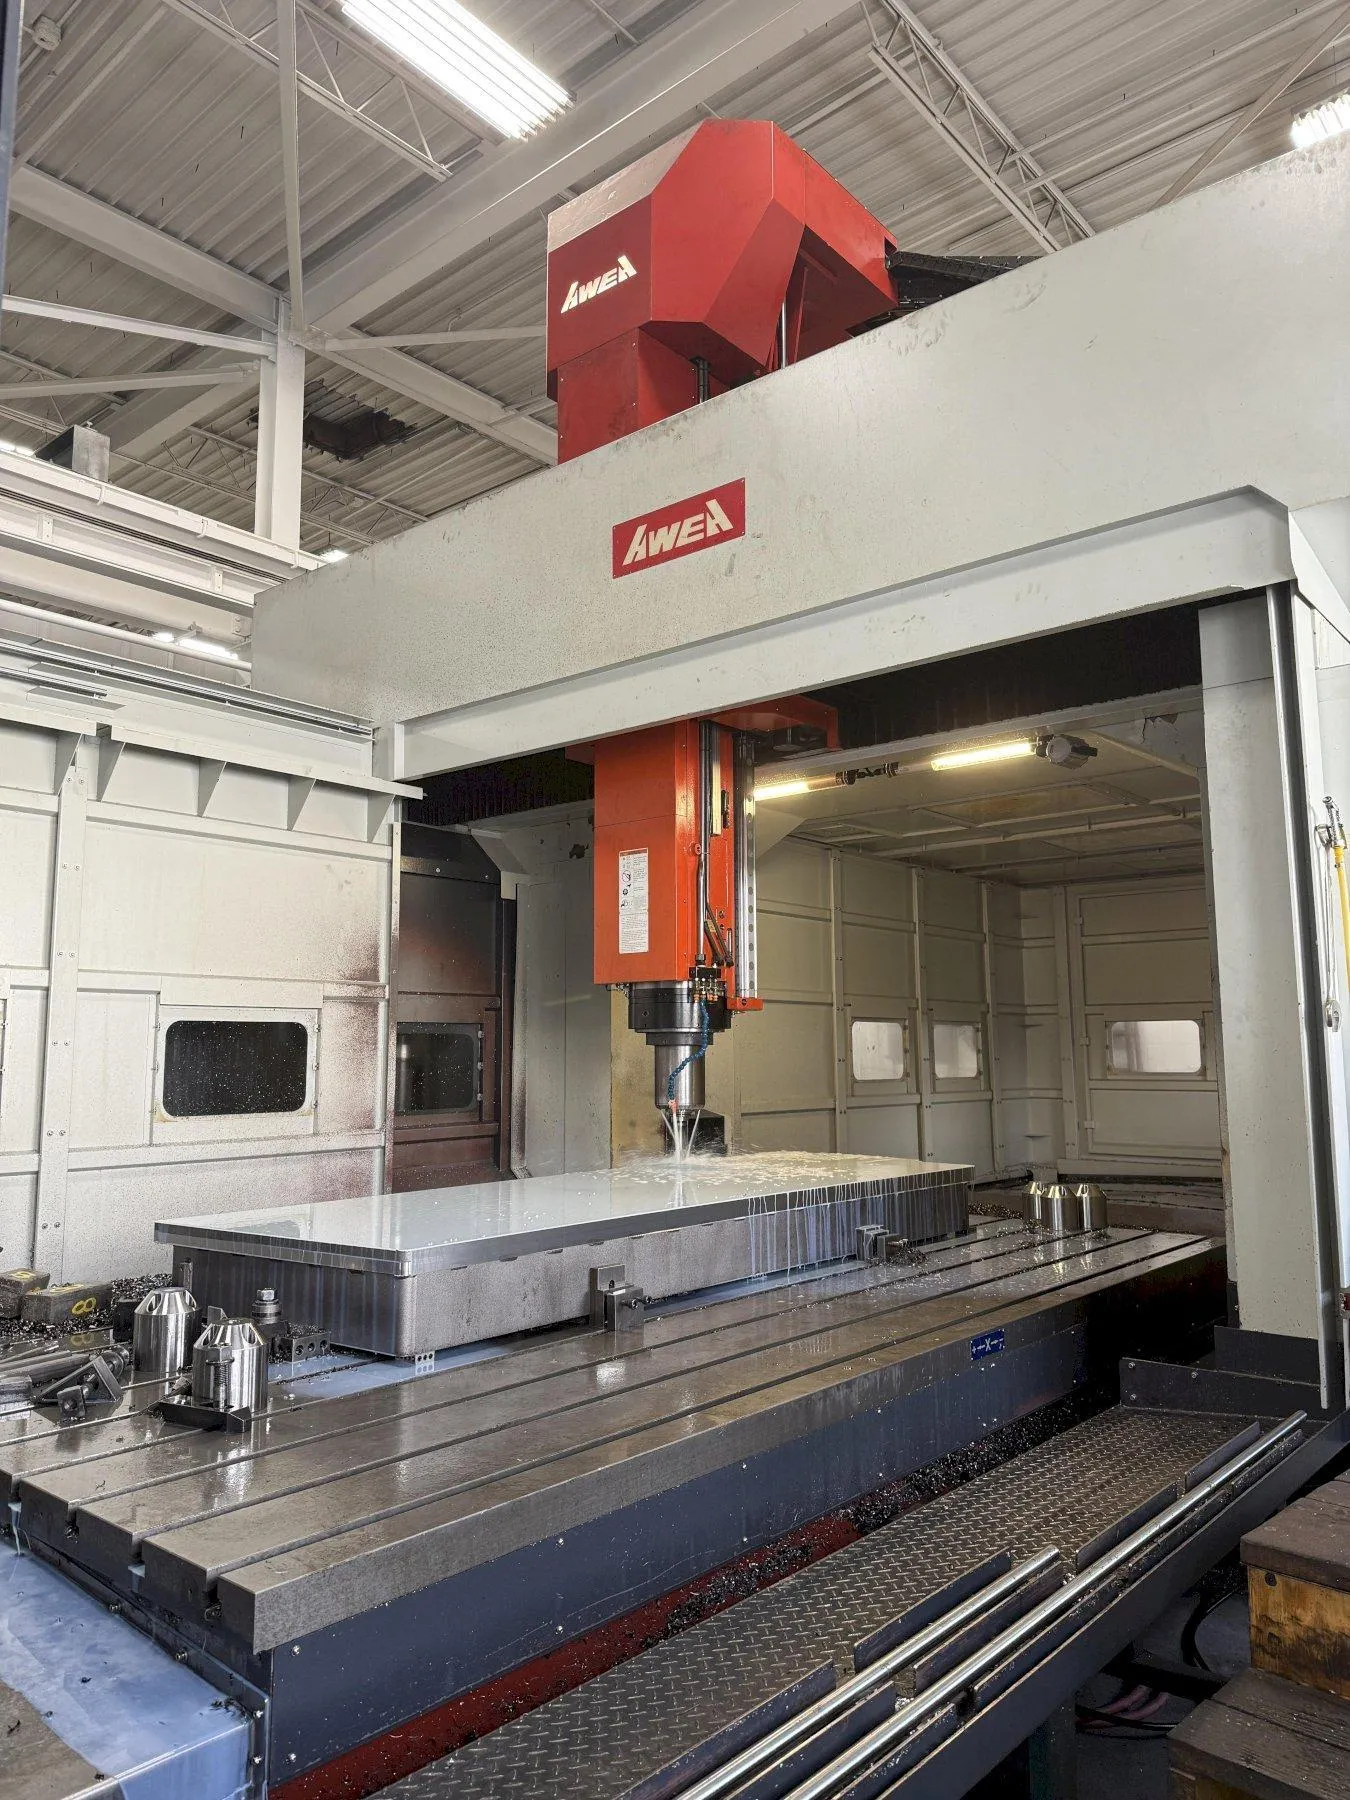
第一,仿真是由 G 代码驱动,还是由 CAM 的 CL 数据驱动。前者验证的是后处理之后的真实程序,能暴露后处理错误、圆弧插补方向、坐标系偏置、刀补生效位置这些问题;后者只验证刀路几何,后处理出错照样撞。如果企业后处理器是自己维护的,或者车间里有多台不同系统的机床,G 代码驱动基本是必须项。我们见过一个很典型的:CAM 里 A 轴旋转方向是对的,后处理出来反了,CL 数据仿真一路绿灯,真机一跑就超程。
第二,控制器仿真要问清楚支持哪些系统。Siemens 840D sl、Fanuc 0i/31i、Heidenhain TNC 640、Mitsubishi M80 这些主流系统,各家的宏程序、固定循环、坐标系转换处理方式不一样。仿真器如果只是“看起来像”,五轴程序照样可能跑出问题。尤其要看它能不能处理你的后处理习惯,比如 Fanuc 的 G68.