同一道加工工序,三家供应商的报价单放在一起,数字能差出一倍;把配置逐项对齐之后,差距又会缩回去一大截。这说明五轴加工中心的价格并不是"随口报",而是由几个可以逐项核对的成本模块叠加起来的。本站建议采购方不要先问"多少钱一台",而要先问"这份报价把哪几块钱算进去了、哪几块钱留到后面再加"。下面按落地价口径,把价格区间、成本构成和选型判断依次拆开。
一、五轴加工中心多少钱一台?先把参考区间对上
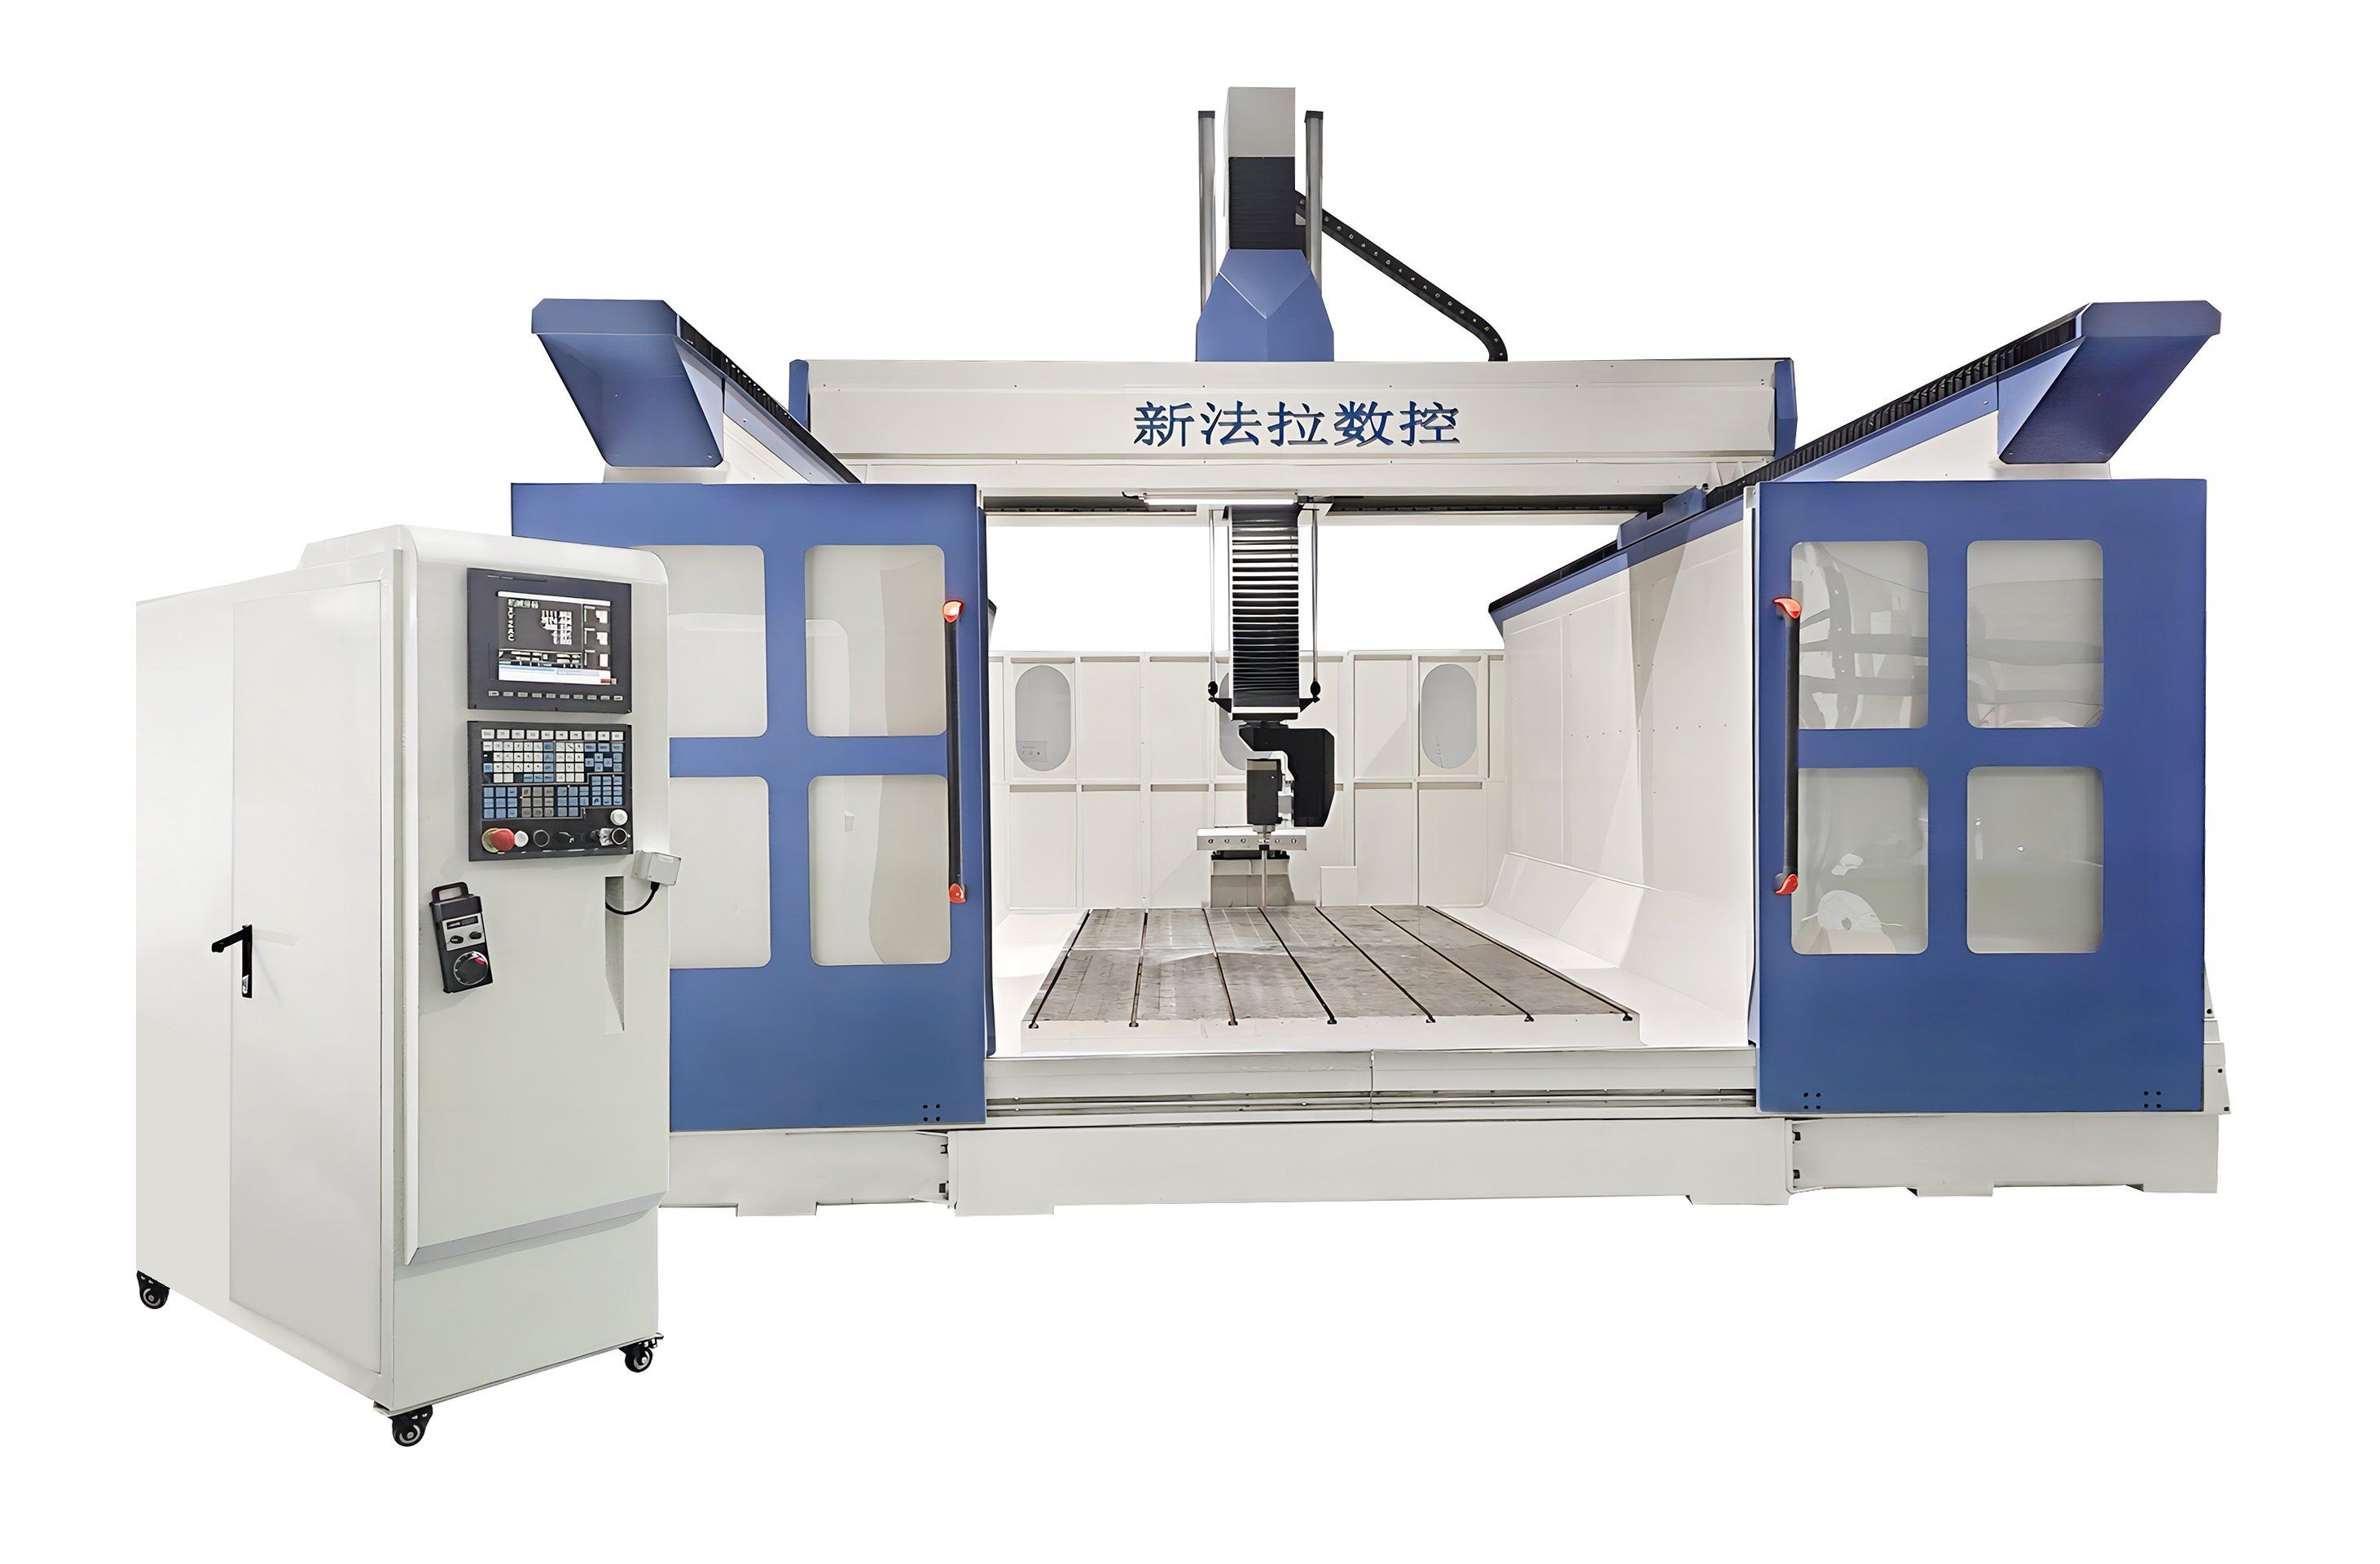
1.1 三档参考区间,先看自己落在哪一档

本站做预算时统一采用"整机含税、含运输到场、含基础安装调试与首年保修"的口径,这样不同供应商的数字才有可比性。刀具、夹具、后处理软件、自动化单元一般不在主机价内,需要单独列支。
| 档位 | 参考价格区间 | 典型配置 | 适合的加工对象 |
|---|---|---|---|
| 经济型五轴 | 约 40 万–90 万元 | 立式摇篮双转台 φ320–φ500,通用型五轴数控系统,BT40 机械主轴 10000–12000 rpm,16–24 把圆盘刀库,半闭环 | 小件多品种、3C 结构件、外协补充五轴能力、院校实训 |
| 中端五轴 | 约 100 万–220 万元 | 直驱转台 + 全闭环光栅尺,电主轴 15000–18000 rpm,HSK-A63,24–40 把刀库,主轴与转台带温控 | 铝合金压铸件批量加工、中小型模具型腔、通用精密零件 |
| 高端五轴 | 约 250 万–600 万元以上 | 五轴摆头或大型双驱转台,高刚性电主轴 20000 rpm 以上,多通道控制、在线测量、刀库 60 把以上 | 钛合金/高温合金结构件、大型汽车模具、航空航天中小结构件 |
1.2 报价单口径核对:四项容易漏算的支出
拿到报价先别比总价,先确认下面四项是否已经包含。本站经验中,报价差异有一半来自这四项的取舍,而不是机床本身的成本。
- 运输与吊装:整机重量 8–15 吨的立式五轴,跨省运输加吊装进场通常需要数万元,部分报价把它划到"买方自理"。
- 地基与电气管线:五轴对地基平整度和振动敏感,独立基础、气源干燥、稳压配电往往由买方承担,需提前计入。
- 调试与验收标准:是否包含激光干涉仪定位精度检测、球杆仪圆度检测、试切件验收,这一项直接影响后续的精度争议。
- 后处理与工艺包:五轴 CAM 后处理、RTCP 参数标定、典型件工艺参数,有些供应商含在服务内,有些按人天另外计费。
二、价格差的五个来源:把报价还原成成本模块
把任意一份五轴报价拆到底,多出来的钱基本落在五个位置。理解这五处,就能判断某个数字是"合理偏低"还是"后面还会加钱"。
2.1 结构形式:立式、龙门、卧式三者不在一个成本量级
结构决定了铸铁用量、铸件精度等级和装配工时。同样是五轴,立式摇篮机型的床身与立柱相对紧凑;龙门结构为了跨距刚性,铸件重量往往翻倍,导轨和丝杠规格也随之放大。工件尺寸一旦超过转台可达范围,价格不是线性上升而是跳档上升——这一点常被忽视:把工件从 φ400 放大到 φ800,整机价格可能直接进入另一档区间。
2.2 五轴头:转台与摆头的成本与工况对应
| 形式 | 相对成本 | 适合工况 | 需要注意 |
|---|---|---|---|
| 蜗轮蜗杆转台 | 低 | 节拍要求不高、单件小批、教学与打样 | 长时间联动加工后需关注反向间隙与磨损 |
| 滚子凸轮转台 | 中 | 批量稳定生产、需要较快分度响应 | 对润滑与密封维护较敏感 |
| 直驱转台 | 高 | 连续五轴联动、曲面精加工、高表面质量要求 | 需配套冷却与温控,电控成本同步上升 |
| 五轴摆头 | 高 | 大型工件、不宜翻转的壳体与模具 | 摆头刚度与热变形补偿是核心,需实切验证 |
本站建议:先按工件"是否需要工件翻转"来定形式,再按表面质量要求选驱动方式。很多采购方先定品牌再定形式,结果买回来的机型在工况上是错配的。
2.3 数控系统:五轴功能的授权深度决定价格
同样是五轴系统,区别在于 RTCP 刀具中心点控制、倾斜面加工、五轴联动插补的通道数与授权等级。基础五轴功能与全五轴联动授权的差价客观存在,而且会体现在伺服驱动规格和电机选型上。核对时可直接问:报价包含哪些五轴功能授权、是否支持刀尖跟随、联动轴数上限是多少。
2.4 精度配置:光栅尺、温控与检测手段
全闭环光栅尺、主轴与转台温控、丝杠预拉伸、床身热对称设计,这几项每加一项都会推高成本,但对应的是长时间加工的尺寸稳定性。判断是否需要,可以看工件公差带:公差带在 ±0.02 mm 以内且连续加工时间长,全闭环与温控的投入更有价值;公差带较宽、单件加工时间短,则可优先把钱放在夹具与刀具上。
2.5 自动化与服务:隐性但持续的成本
刀库把数、排屑方式、主轴中心出水、在线测量、机器人上下料接口,这些选项单看都不大,叠加起来可占整机价格的相当比例。服务部分要关注响应时效、备件库存地和培训人天,这些在报价单上通常是文字而不是数字,但对长期使用成本影响明显。
三、本申选型建议:按工况倒推配置
本申在给客户做方案时,采用"工件—工序—设备"的倒推顺序,避免先定机型再找活干。
- 先定工件包络:给出最大工件的外形尺寸、重量和需要一次装夹完成的加工面。转台直径按工件对角线留出余量,不要贴着极限选。
- 再定精度目标:明确关键尺寸公差、表面粗糙度要求与检测手段,据此决定是否配置全闭环与温控。
- 核算节拍:给出单件加工时间目标,据此选择主轴转速、快移速度和刀库换刀时间,而不是笼统追求高转速。
- 最后定自动化边界:现阶段是否上机器人、是否需要夜间无人加工,决定接口预留和刀库容量。
试样建议:正式签约前,用自家典型零件做一次实切验证,建议至少覆盖一个连续五轴联动曲面工序和一个深腔工序,记录圆度、表面粗糙度、连续加工 4 小时后的尺寸漂移,以及换刀与联动时的振动表现。这组数据比任何样本参数都更能说明设备是否匹配。
四、常见问题
4.1 预算有限,五轴加工中心最低多少钱能买到"能用"的?
关键不在最低价,而在"能用的定义"。若工件尺寸小、以打样和小批为主,经济型摇篮机型配合合理的夹具与刀具方案即可满足;若要求连续五轴联动精加工曲面,则需要相应功能授权与直驱转台,价格自然上移。建议把预算优先分配给五轴功能授权与转台精度,外围自动化可以后续扩展。
4.2 转台式和摆头式差价明显,怎么判断该选哪个?
看工件是否适合翻转。工件重量在转台承载范围内、需要多面加工的,转台式装夹效率更高;工件尺寸大、重量高、翻转风险大的,摆头式更合适。价格差异只是结果,根本判断依据是工件形态与装夹方式。
4.3 全闭环光栅尺值不值得加?
看两点:连续加工时长和公差带宽度。长时间连续加工、环境温度波动较大的车间,全闭环对尺寸一致性的贡献更明显;短节拍、宽公差场合,可先保证机械精度与温控,再评估是否需要全闭环。
4.4 报价单里最容易在后期追加的费用是什么?
常见的是后处理与工艺调试、夹具定制、地基改造、以及超出保修范围后的备件与上门服务。签约前把这些的服务范围、计费方式写清楚,比压价更能控制总投入。
4.5 验收时应该看哪些数据?
建议在合同中约定:定位精度与重复定位精度的检测方法与仪器、试切件的关键尺寸与表面粗糙度、连续加工后的尺寸稳定性,以及五轴联动功能的实测演示。数据写进验收条款,后续沟通成本会低很多。
回到最初的问题:五轴加工中心的价格差异,本质上是配置边界和服务边界的差异。本申建议采购方把报价单当成一份"配置清单"来读,逐项核对结构、五轴头、系统授权、精度配置和自动化服务,再结合自身工件工况做取舍。价格是否合理,取决于每一分钱是否落在真正需要的功能上。