先搞清楚:你学五轴视频,到底要解决什么
车间里有个反常识的现象:课程买得越多,上手反而越慢。有位做了六年三轴的老操作工,用三个月业余时间刷完四十几讲五轴课程,坐标变换、联动原理都能讲上几句。真正让他停住的,是第一次独立给一个 A/C 摆台定位件出程序——刀路在软件里看着挑不出毛病,后处理出来的代码一上机床就报警。两天时间全耗在这,和勤奋与否没有关系。
问题的根子只有一句话:多数课程解决的是"知道",车间要的是"做成"。这两者之间隔着三层东西,少一层就落不了地。本申在给客户做工艺陪跑时,习惯先把这三层摊开对照,再决定要不要买课、买什么课。
| 层级 | 要学的内容 | 车间里可验证的产出 | 最常见的卡点 |
|---|---|---|---|
| 认知层 | 机床结构(摆台 / 摆头 / 混合)、旋转轴方向、刀尖跟随、工件坐标系与旋转中心的关系 | 能独立完成一次找正、对刀与旋转中心标定,并能说出误差来源 | 把"五轴"简单理解成"多两个轴转一转" |
| 工艺层 | 刀轴矢量控制、干涉避让、装夹与基准转换、粗精加工余量分配 | 复杂面一次装夹完成,翻面次数下降,基准统一 | 刀路能算出来,但没有底气上机 |
| 落地层 | 后处理与机床参数匹配、仿真验证、首件试切与首件确认 | 程序一次上机、报警次数可控、首件尺寸在公差带内 | 后处理靠拼凑,换台机床就全部推倒重来 |
本申的观点是:学习顺序应当倒过来。先明确你要做的零件族,再倒推需要哪一层能力,最后才决定看哪几讲。反过来"从第一集看到最后一集",看着完整,实际是把最贵的调试成本留给了自己。
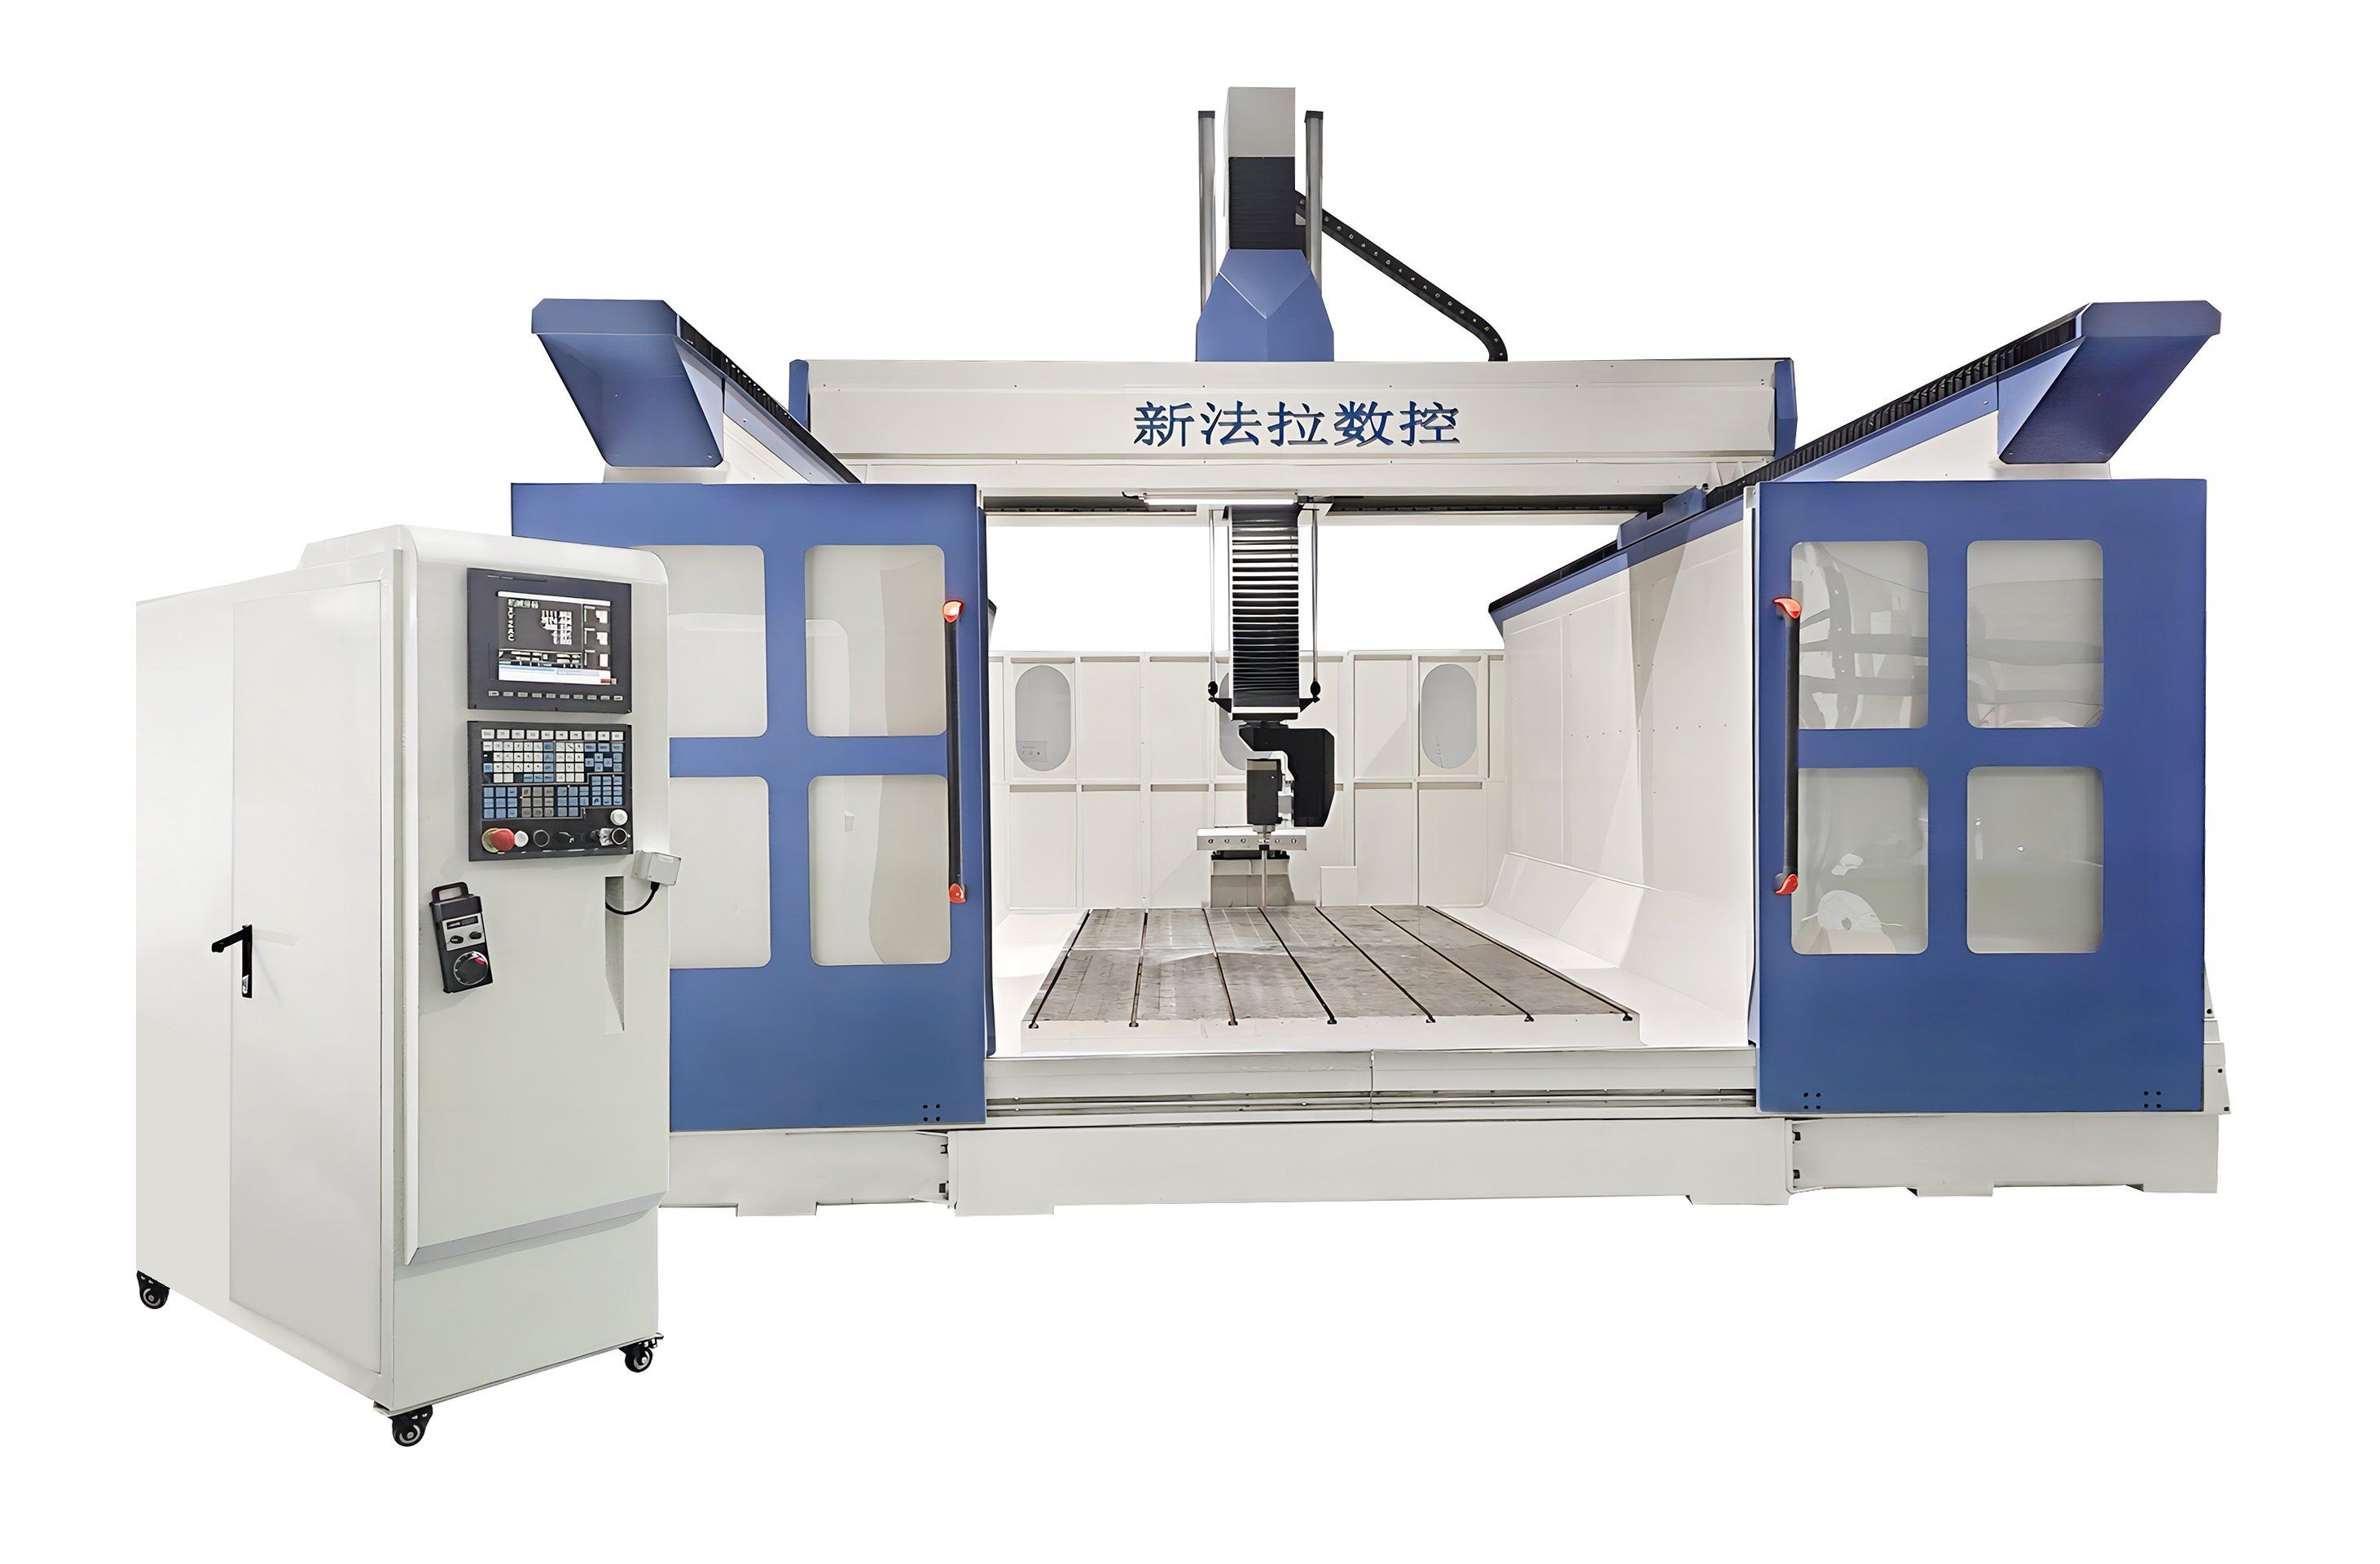
不同零件族,五轴的学习重点并不一样
同样叫五轴,做定位件和做叶轮,需要的知识结构差得很远。下表是常见零件族在五轴方案下的投入产出参考区间,用于判断该往哪个方向学,不作为报价或交期承诺。
| 零件族 | 典型材料 | 三轴方案装夹次数 | 五轴方案装夹次数 | 单件非切削时间变化参考 | 学习侧重点 |
|---|---|---|---|---|---|
| 定位件、箱体、多面孔系件 | 铝合金、45 钢 | 3~5 次 | 1~2 次 | 下降约 30%~50% | 摆台旋转中心标定、坐标系转换 |
| 叶轮、叶片、整体叶盘 | 铝合金、钛合金 | 难以一次成形 | 1 次 | 下降约 40%~60% | 刀轴矢量控制、通道间让刀与干涉避让 |
| 模具型腔、深腔曲面 | 预硬模具钢、淬硬钢 | 2~4 次 | 1 次 | 下降约 25%~45% | 球刀高速精铣、长短刀接刀与让刀控制 |
| 薄壁壳体、异形支架 | 铝合金、不锈钢 | 3 次以上 | 1~2 次 | 下降约 20%~40% | 装夹变形控制、支撑与切削力平衡 |
材料不同,学习时该盯的参数也不同。下表给出的是常见材料在五轴联动加工中的转速与刀具关注区间,仅供理解工艺逻辑,实际取值需按机床刚性、刀具悬伸和毛坯余量做试样确认。

| 材料 | 典型主轴转速参考 | 刀具关注点 | 易出问题的环节 |
|---|---|---|---|
| 铝合金 | φ8 立铣刀约 8000~12000 r/min | 排屑槽形、动平衡等级 | 粘刀、薄壁让刀 |
| 45 钢(调质态) | 约 1500~3000 r/min | 涂层牌号、刀尖圆弧半径 | 刀尖磨损快、尺寸漂移 |
| 淬硬模具钢 | 球刀精铣约 6000~9000 r/min | 悬伸长度、接刀痕控制 | 深腔让刀、长短刀接刀 |
| 钛合金 | 约 400~800 r/min | 刃口钝化处理、冷却方式 | 刀具寿命短、切削区温升 |
刀尖跟随、旋转中心标定、后处理匹配,这三件事的差距往往直接体现在数字上。本申在试样阶段一般会记录三组数据:装夹次数、单件非切削时间占比、首件合格率。若前两项没有明显下降,说明五轴的价值还没被工艺真正用上,这时候继续加课、加教程,收益很有限。
常见问题
问:课程一集不落看完了,还是不会编,是不是基础不够?
多数情况不是基础问题,而是缺一个具体零件当靶子。建议挑一个自己车间正在做的、批量稳定的零件,把它的全部工序用五轴重排一遍,从装夹方案写到首件确认。一个零件走完,比四十讲视频更接近"会"。
问:三轴转五轴,先学摆台还是先学摆头?
看零件。以箱体、多面孔系、定位件为主的,先学摆台,坐标系转换的逻辑更直观,学习成本低;以叶轮、叶片、复杂曲面为主的,摆头或摆头加摆台的联动能力绕不开。先定零件族再定方向,比先定课程更省时间。