以下是优化后的文章:
后台经常有人问:数控机床到底好不好学?
这问题看着简单,真答起来得先拆开——你说的“会”,到底是会操作,还是会编程,还是能独立调机?有人说三个月上岗,有人说学了两年还不敢独立调机,两种说法都不算错,衡量的标准不一样。招聘网站上写“数控操作工”和“CNC调机员”,那压根是两码事。咱按“会操作、会编程、会调机与工艺”三层来看,把时间账和选择账算清楚。
先把“学数控”拆开,不然很容易被带偏
把“学数控”当成一件事,特别容易被忽悠。实际在车间里,它至少分成三层,门槛完全不一样。
会操作。 开机回零、装夹工件、对刀、调用现成程序、空运行、首件试切、简单尺寸自检。这一层门槛真不高,肯记步骤、守安全规范,多数人两三周就能在师傅盯着的情况下把活干下来。难点不在智力,在细心——对刀时Z轴少退2mm,或者夹紧力给大了把薄壁件夹变形,废件就是这么来的。师傅让你先空跑几天,不是磨洋工,是让你听主轴声音、看坐标显示,建立“机床在干什么”的直觉。
会编程。 看得懂图纸上的形位公差和基准,能把工艺路线翻译成G代码:G54工件坐标系、G43刀长补偿、G41/G42刀补、G81/G83钻孔循环、M03/M08这些,常用指令也就几十条。真正卡人的不是代码本身,是“为什么这么排刀路”——粗加工留多少余量、精加工走顺铣还是逆铣、拐角要不要降速。这层需要时间磨,光背代码没用。
会调机与工艺。 换一个从没做过的零件,能自己定装夹方案、选刀具、算切削参数、判断振刀是刀具问题还是夹紧问题、尺寸飘了知道往哪个方向调。这一层决定了一个人的工资上限,也决定了他能不能在小批量、多品种的车间里站住脚。通常需要一到两年真实生产积累,光靠培训班的样品件练不出来。
所以更准确的说法是:入门不难,精通不轻松。如果你只要求独立操作常规零件,难度中等偏下;如果目标是能编程能调机,那就要按“半年打底、一年成型”来规划。
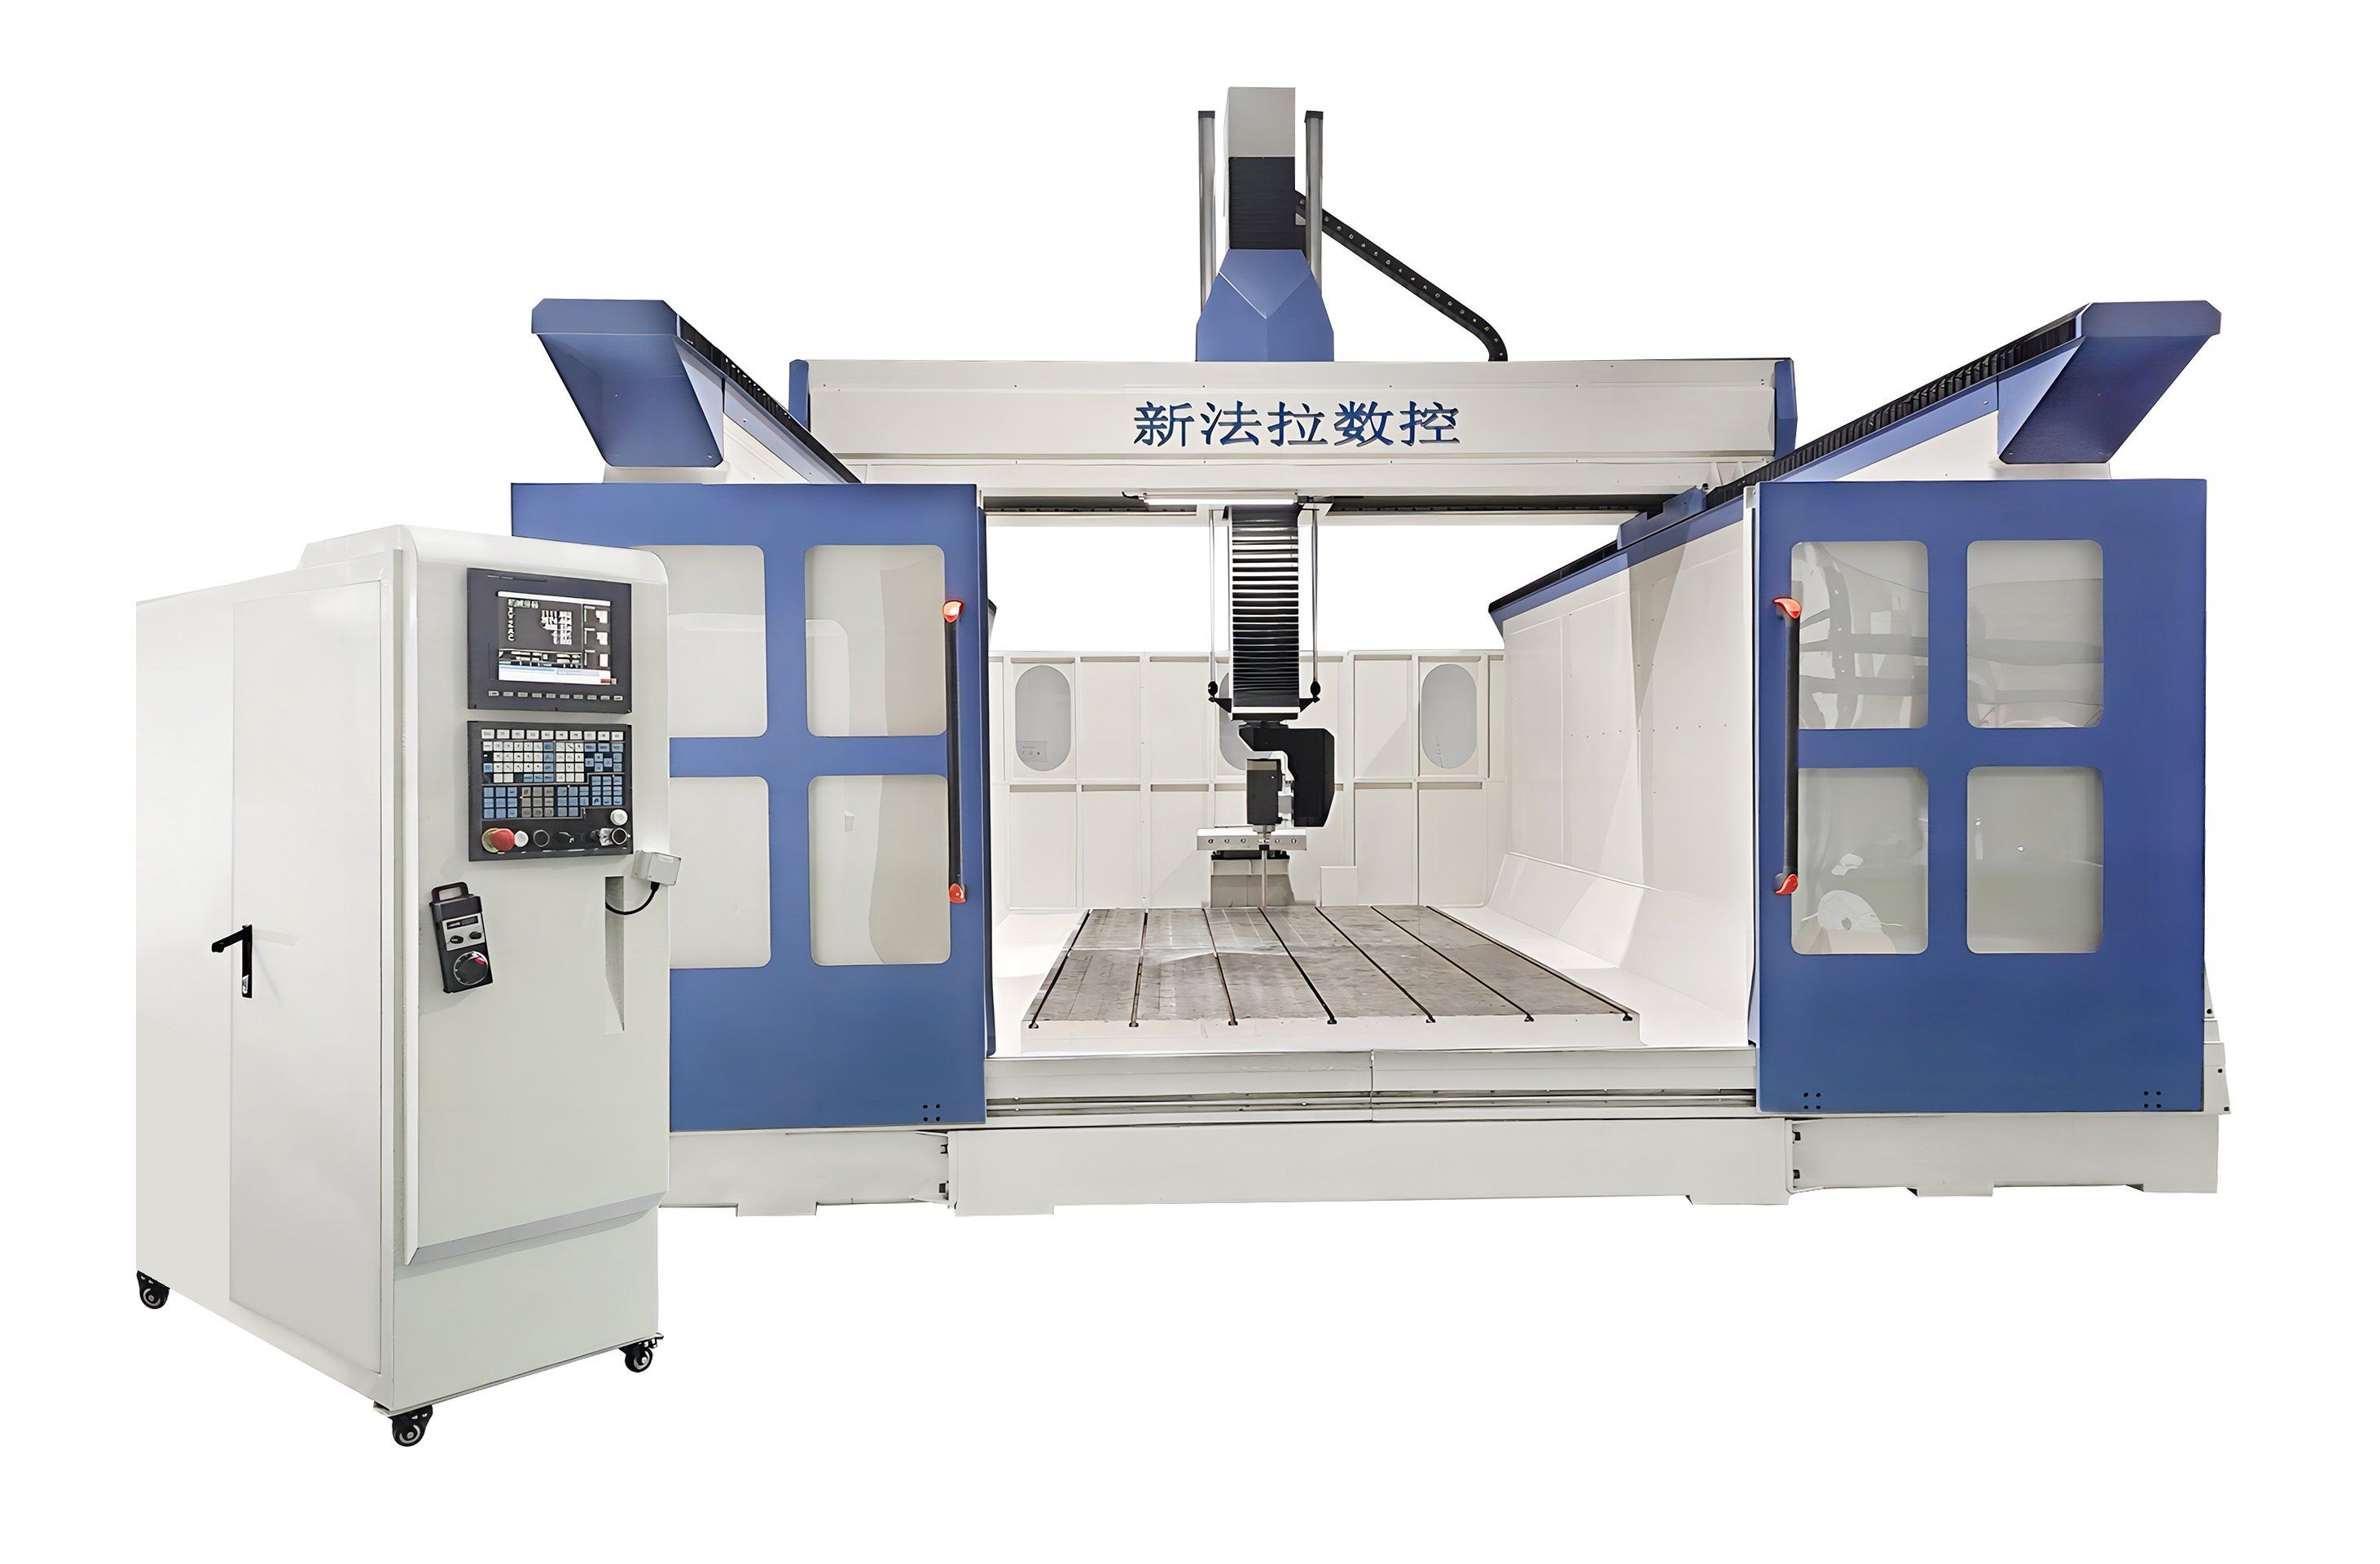
时间账:从零到能独立干活,大概多久
零基础到独立操作,3—6个月是常见区间。这个周期是按“每周有效实操10—15小时”估算的。要是全天候在车间,可以压缩到2—3个月。算笔账:全脱产按8小时×22天×3个月,差不多528小时;业余每周15小时,半年也就360小时左右。同样三个月,摸机床8小时和摸机床1小时,完全是两个概念。
第1—2周:安全与基本操作。 内容是急停位置与复位、防护门联锁、主轴与进给倍率、回参考点、手动/手轮/自动三种模式切换、刀库与工作台的基本认知。这两周最容易被轻视,但恰恰最该花时间。卡盘扳手忘了取就开机、主轴没停就伸手,这种事真不是段子,车间里出过不止一次。
第1—2个月:对刀、装夹与简单程序。 对刀是关键技能,试切法、碰刀法、寻边器、Z轴设定器都要会,还要理解刀长补偿和工件坐标系的关系。装夹方面,平口钳、三爪卡盘、压板、专用夹具的基本用法要掌握,知道薄壁件要分散夹紧力、知道粗加工和精加工的夹紧策略可能不同。这段时间一般从简单程序入手,比如一个外形轮廓铣削或者一根台阶轴,能独立完成从装夹到首件检验的全流程。
第3—6个月:独立完成常规零件。 目标是拿到一张常规零件图,能自己排工艺、写或改程序、选刀、试切、检测、处理简单报警。常见报警要能自己判断:急停未释放、软限位超程、刀库未到位、主轴未定向、气压不足。这个阶段还要养成质量自检习惯——首件全检、过程中抽检、关键尺寸用千分尺,别拿卡尺估。带我的老师傅有句话:卡尺是给毛坯看的,精尺寸得让千分尺说话。
会编程、能稳住加工,通常还要再半年到一年
跨过“会操作”之后,进度就不再是线性的了,取决于你接触到什么难度的活。
编程进阶方面,手工编程要过G代码/M代码这一关,然后理解固定循环、子程序、宏程序的基本用法。宏程序在批量零件和族零件加工里很实用,比如一组孔径相同、位置不同的法兰孔,用宏程序比一条条写坐标省事得多。再往后是CAM软件入门,二维铣削和车削的刀路生成、后处理、仿真验证,这一块一般是两三周的集中学习加上持续练习。
工艺进阶是真正拉开差距的地方。切削三要素——切削速度、进给量、切削深度——书上给的推荐值只能当起点。比如加工6061铝合金用硬质合金立铣刀,转速可以拉到8000—12000rpm,而同样的刀加工45钢,可能只有1500—2500rpm;加工304不锈钢又完全不同,因为它加工硬化倾向强,参数给保守了反而磨损更快。粗加工留0.3—0.5mm余量,精加工留0.1—0.2mm,拐角降速、顺铣逆铣怎么选,这些经验必须靠真实切削累积,看视频看不会。
还有装夹方案和尺寸稳定性。我们之前碰到一个做薄壁铝壳体的客户,材料6061-T6,外径80mm左右,壁厚1.5mm,三爪卡盘夹外圆。前期一直有椭圆度超差,实测0.05mm上下,换了三套程序都没解决。后来到现场一看,夹紧点正好选在刚性最弱的位置,卡盘一紧,工件先变形了。改成轴向压紧加辅助支撑,精加工主轴8000rpm、进给1200mm/min、切深0.2mm,椭圆度降到0.015mm以内。这类问题,光看视频是学不到的,得在机床边上摸出来。
同样学三个月,为什么有人能独立调机,有人还在等师傅
每天有效实操时长。 摸机床8小时和摸机床1小时,完全是两个概念。同样三个月,全脱产学习和业余学习,差距可能到一倍以上。
有没有系统课程与真实零件训练。 只做教学样品件,做了十件还是那十件;能接触多品种、有公差要求、有交付节点的真实零件,成长速度快得多。培训班里车个台阶轴、铣个方块,和车间里干一批有位置度要求的法兰,压力完全不一样。
方向差异。 数控车床(两轴)入门明显快,一般2—3个月能独立干常规轴类盘类件;三轴加工中心涉及多刀具、多面装夹、刀库管理,普遍要4—6个月;五轴不建议零基础直接上,坐标系和刀轴矢量控制的理解门槛高,先在三轴上打牢基础更划算。
哪些人学得快,哪些人要先缓一缓
从车间带教的经验看,学得快的人往往有几个共同点:动手意愿强,愿意在机床边上站一整天;能忍受重复,同一个零件做五十件还能保持首件检验的习惯;对图纸不排斥,看到公差标注不头疼;遇到报警不慌,会先看报警号和程序段号再动手。
反过来,两类人需要谨慎。一类是对安全规范不上心的人——防护门不关、主轴没停就伸手、卡盘扳手忘了取就开机,这类事故在车间里出过不止一次,后果不是学会学不会的问题。另一类是抗拒参数调整的人,总想要一套“万能参数”照抄,材料换了、刀具换了就束手无策,这种学习方式在数控行业