一句话结论:在 CNC 加工中心上,微量润滑(MQL)不是“少量喷油”这么简单,而是把润滑油精准送到切削区,同时由压缩空气带走部分热量和切屑。这样做可在不少铣削、钻削、攻丝场景中显著减少或免去独立清洗工序,并把单台用油及相关直接成本降低约 30% 以上。
什么是微量润滑(MQL)
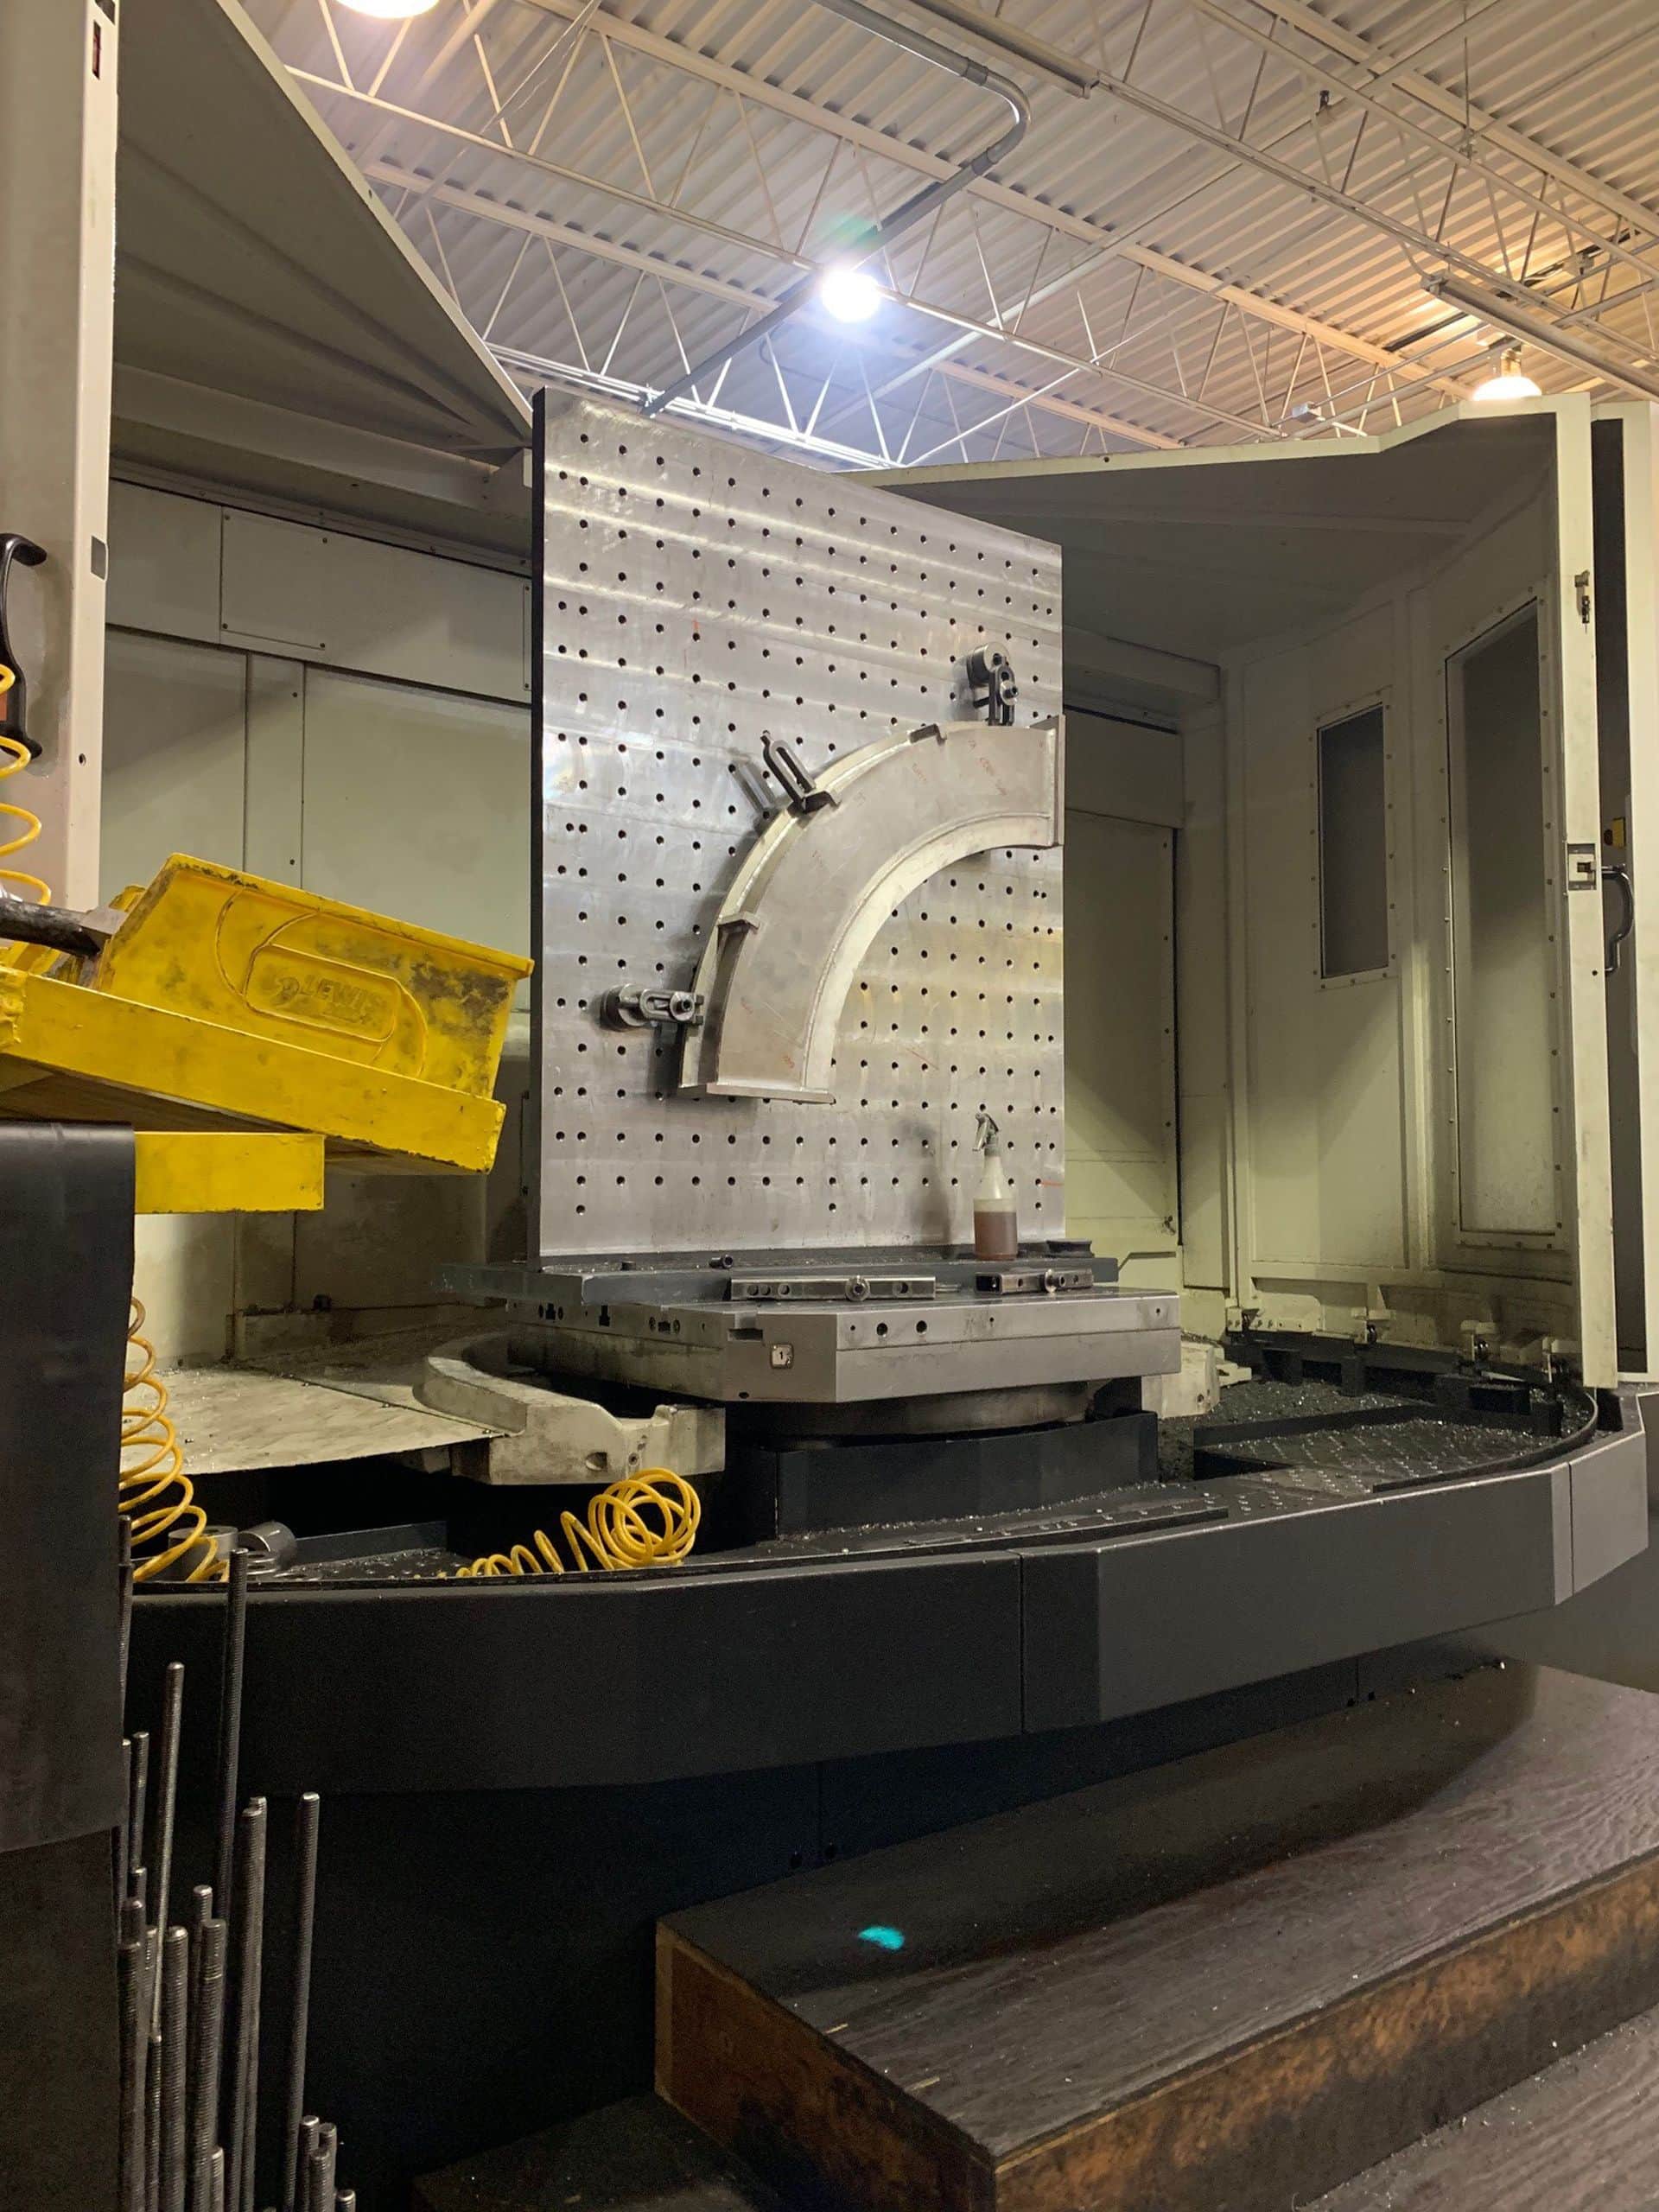
微量润滑(Minimum Quantity Lubrication,简称 MQL)是一种以极少量润滑油雾化后直达刀尖的加工方式。它与传统切削液浇注的核心区别,不在于“有没有冷却”,而在于“把润滑放到最关键的位置”。在 MQL 体系里,第一功能是润滑减摩;第二功能是冷却降温,但主要依靠压缩空气;随后才是清洗排屑和防锈保护。
MQL 四大作用与排序
- 1. 润滑减摩:优先在刀具与工件接触区形成油膜,降低摩擦和粘刀风险。
- 2. 冷却降温:冷却不是靠大量液体带走热量,而是依靠压缩空气辅助散热与吹散热屑。
- 3. 清洗排屑:气流帮助排屑,减少切屑回切和堆积。
- 4. 防锈保护:油膜对工件和局部金属表面提供短时防锈保护,降低潮湿环境下的氧化风险。
MQL 常见类型与添加剂功能
| 分类 | 特点 | 适合场景 |
|---|---|---|
| 纯油型 | 润滑性强,残留少 | 铣削、攻丝、钻削 |
| 酯类复配型 | 兼顾润滑与热稳定性 | 中高速加工 |
| 含极压添加剂型 | 抗磨抗咬合能力更好 | 不锈钢、难加工材料 |
| 添加剂功能 | 作用 |
|---|---|
| 极压剂 | 提升高负荷切削下的抗咬合能力 |
| 抗磨剂 | 降低刀具磨损,延长稳定加工时间 |
| 防锈剂 | 增强工件与设备表面的短期防锈能力 |
| 消泡/稳定剂 | 改善雾化连续性与喷射稳定性 |
本申 EFL-P 智能微量润滑系统是什么
本申 EFL-P 是面向机床的智能微量润滑系统,可根据不同刀具和工序分路供油,适用于需要定点润滑的加工中心。它的价值不在于“喷得更多”,而在于“喷得更准”,让油量、油品和喷嘴位置都围绕切削区来配置。
现场实测关注的 7 个变化
| 对比项 | 传统切削液 | MQL 方案 |
|---|---|---|
| 下机状态 | 常需吹干或清洗 | 轻微吹扫即可 |
| 车间环境 | 地面和机床周边易潮湿 | 更接近干式环境 |
| 切屑处理 | 切屑带液,后处理更复杂 | 切屑更干,便于回收 |
| 维护负担 | 要管浓度、补液、腐败 | 无液槽浓度管理 |
| 废液处理 | 有切削液废水 | 明显减少 |
| 能耗 | 水泵长期运行 | 系统用电更低 |
| 清洗工序 | 多数情况下需要 | 可显著减少或免去 |
成本测算:统一口径看降本
以下为内部试机参考口径,按同一台 CNC 加工中心的直接用油与相关消耗做保守比较:传统切削液方案约 800 元/台,MQL 方案约 550 元/台,直接降幅约 31%。如果再把废液处理、切屑脱水、水泵电费和清洗人工计入,综合降本通常还会更明显。
| 方案 | 单台直接成本 | 相对节省 |
|---|---|---|
| 传统切削液 | 约 800 元 | 基准 |
| 本申 EFL-P MQL | 约 550 元 | 约 31% |
适用工况与选型建议
- 适合铣削、钻削、攻丝等需要定点润滑的 CNC 加工中心。
- 适合希望减少清洗、改善车间干燥度、降低废液处理压力的产线。
- 适合中轻载到中等负荷工况,尤其是对粘刀、积屑瘤较敏感的材料。
- 对强冷却依赖很高、深孔排屑困难或极重载切削场景,建议先做小样试机。
常见问题
Q1:MQL 和切削液最大的区别是什么?MQL 追求的是少量、精准、定点供油,核心是润滑减摩;切削液则靠大量浇注,冷却能力更直接,但后续清洗、废液和维护成本更高。
Q2:MQL 真的能免清洗吗?在不少加工中心的常规工况下,可以显著减少甚至免去独立清洗工序,但是否完全免洗,要看零件洁净度要求和后道装配标准。
Q3:为什么说冷却主要靠压缩空气?因为 MQL 的供油量很小,真正承担带走热量和辅助排屑的,主要是高速气流,而不是大量冷却液本身。
Q4:切屑还需要脱水吗?多数情况下不需要。由于没有大量含水切削液浸泡,切屑更干,回收和打包会更方便。
结语:如何做选型
如果你的 CNC 加工中心现在被清洗、潮湿、废液处理和切屑脱水拖慢节拍,MQL 值得纳入评估。若你想确认喷嘴布置、刀具匹配和油品选择,可结合实际材料、刀具和班次做现场试机。需要方案建议或试样评估时,可直接联系本申机械设备科技(上海)有限公司,按工况做选型。