上周有个做液压阀块的客户给我打语音,开口就问:“车间三台三轴立加,最近接了一批阀体,六个面都要加工,每件装夹四五次,是不是该直接上五轴?”我没急着回。这个问题真不是一句“上”或“不上”能打发的。三轴、四轴、五轴,差别不只是“轴数多少”,背后是零件特征、装夹逻辑、投资回报三笔账。轴数加上去,自由度是多了,可编程、刀具、夹具、后处理、冷却排屑,一整套都得跟着变。你别看销售一句“五轴一步到位”说得轻巧,真到车间里,后处理、仿真、操机习惯,哪一样不花钱?
我先把话撂这儿:三轴不丢人。X、Y、Z三个直线轴,刀具相对工件只能走三个直线方向。一次装夹通常只能干一个方向的面,翻面就得重新找正、打表、对刀。大多数车间第一台立加都是这么来的,850、1160机型,BT40主轴,10000转,24把刀库,定位精度标0.008mm,重复定位0.005mm,干平板、端盖、孔系件、浅型腔,稳得很。问题是,一碰到六面体、交叉孔、侧面螺纹,三轴就开始“翻身打仗”,尺寸链一层层叠,找正稍马虎,孔距就飘。尤其液压阀块这种活儿,阀孔φ16H7、交叉孔φ8、位置度φ0.05,端面还要Ra1.6,你翻五次面,五次找正,谁也不敢保证每一刀都听话。
四轴是在三轴基础上加一个旋转轴。常见两种:绕X轴的A轴,分度头形式;绕Z轴的C轴,回转工作台形式。工件能转起来,一次装夹能干多个面,或者整周回转面。轴类、盘类、法兰、圆周孔、螺旋槽,上四轴效果立竿见影。我们这边常见配置,国产四轴转台加尾座、桥板,八到十二万;进口转台十六七万也正常。它不是简单加个“转台”就完事,旋转轴偏置、坐标设置、后处理都得调,操机人员得会旋转轴对刀。很多厂买转台钱花了,后处理没跟上,程序一跑不是过切就是撞尾座,最后又退回三轴,这种事儿我见得不少。

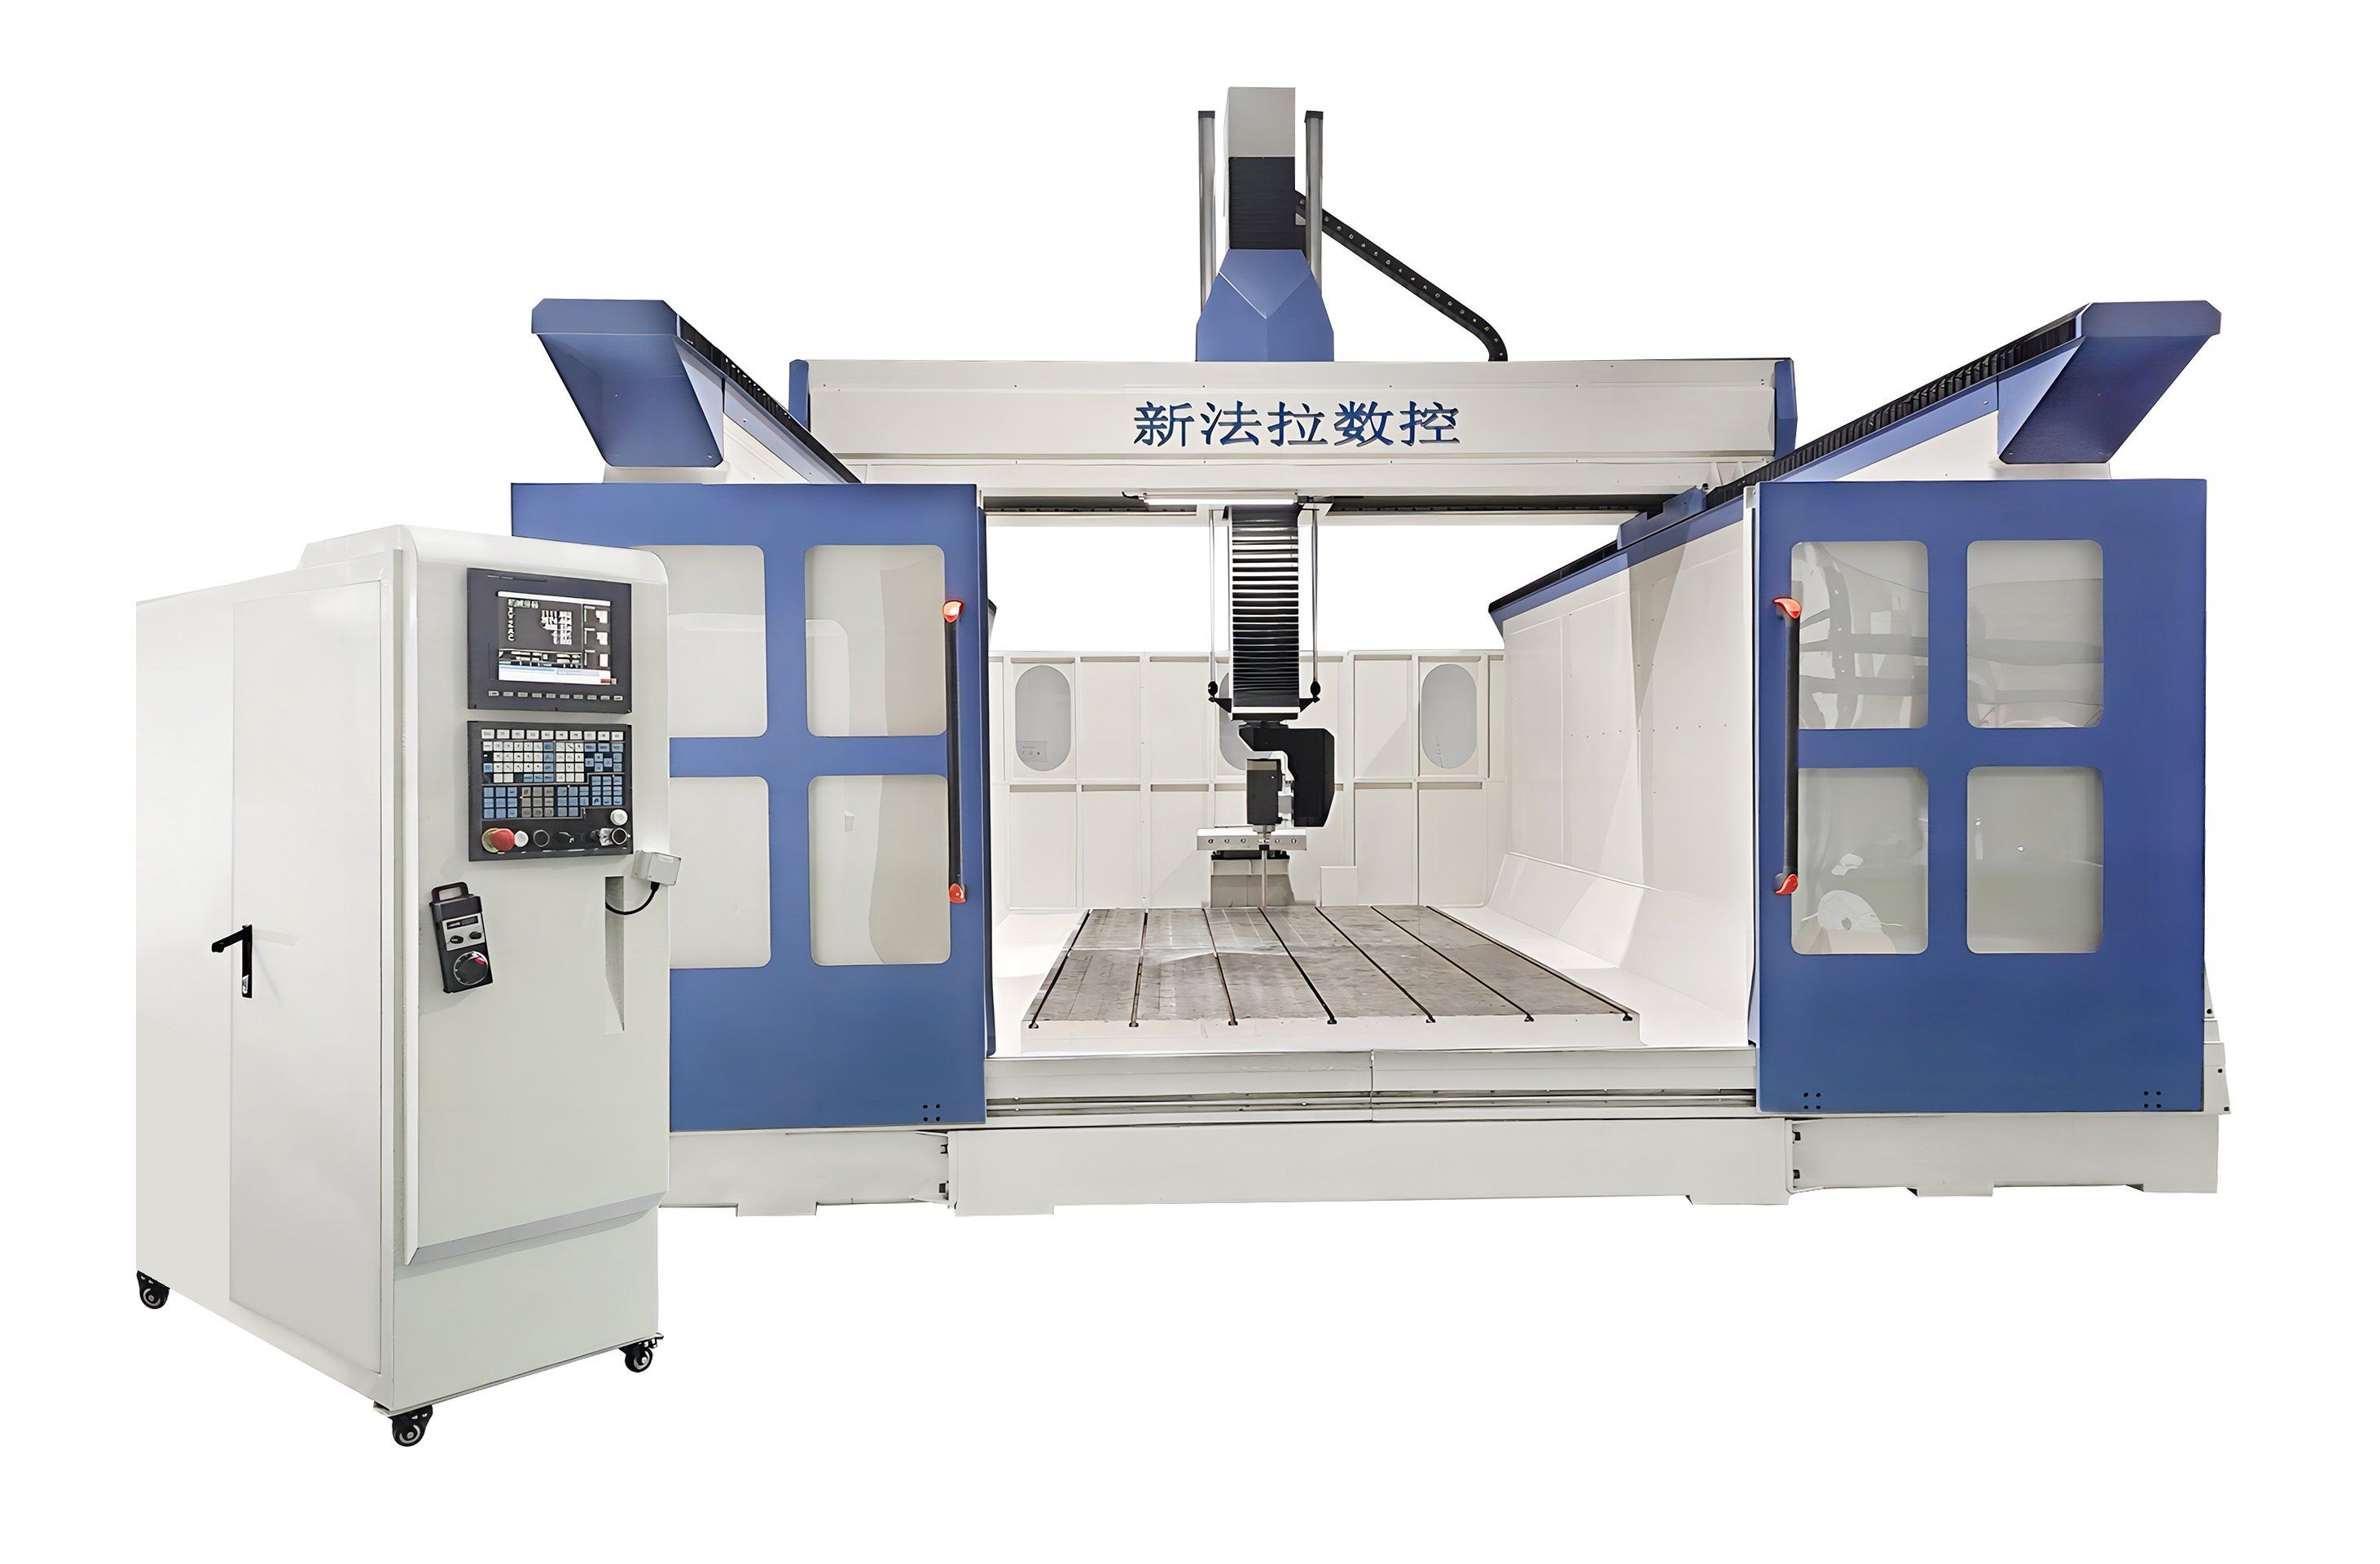
五轴是在三轴基础上加两个旋转轴,常见A+C或B+C。这里头必须掰扯清楚两件事:五轴定位加工,也就是3+2,是转到某个角度锁死再切,本质还是三轴切削;五轴联动才是五个轴同时插补,刀具姿态在切削过程中连续变化,叶轮、叶片、复杂模具型腔这类空间曲面才真用得上。很多客户一开口“我要上五轴”,我一般先问:你这零件里,真正需要联动的曲面占多少?先把3+2用透,投资回报往往更稳。五轴机床还得看RTCP刀尖跟随、五轴后处理、VERICUT仿真防撞,编程不是把三轴程序改改就能跑。国产入门3+2五轴现在大概八十到一百二十万,进口两百个往上,后处理一次一两万到三万,仿真软件授权也是几万块,这些账不摊开,光看机床报价容易上头。
我把几个关键差别列在下面,表是死的,账得活算:
| 对比维度 | 三轴 | 四轴 | 五轴 |
|---|---|---|---|
| 自由度 | 3个直线轴 | 3直线+1旋转 | 3直线+2旋转 |
| 一次装夹可加工面 | 一般1个方向的面 | 3~4个面或整周回转面 | 除底面外大部分表面 |
| 六面体典型装夹次数 | 4~6次 | 2~3次 | 1~2次 |
| 典型适用零件 | 平板、端盖、孔系件、浅型腔、单面箱体 | 轴类、盘类、法兰、多面体、螺旋槽、圆周孔 | 叶轮、叶片、模具型腔、深腔件、复杂曲面件 |
| 编程难度 | 低,常规2D/3D CAM即可 | 中,要处理旋转轴偏置和后处理 | 高,要刀轴矢量控制、五轴 |