产品中心
查看更多+

20+ 年加工经验
25+ 产品系列
CE 认证 & 专利
1h 快速出方案


技术知识 & 解决问题
-
微量润滑和传统切削液有什么区别?
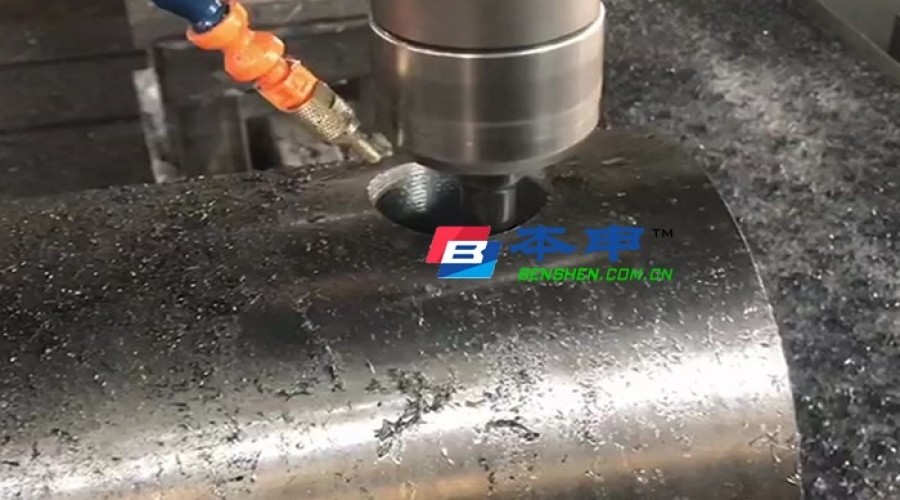
做金属切削的客户第一次听到“微量润滑”,十个里面有八九个会先问一句: “那是不是以后切削液就不用了?” 这话问得很直接,也很真实。因为车间里被切削液折腾过的人,都知道那玩意儿不是“一桶液”这么简单:水箱要管,浓度要测,浮油要撇,夏天要防臭,废液还得花钱拉走。 但老实讲,MQL不能简单理解成“切削液的替代品”。 更准确地说,它是另一套加工思路。 传统切削液像是拿大水管冲着切削区猛浇,靠液体把热带走、
-
铝合金加工应该用哪种微量润滑油?
铝合金MQL微量润滑油怎么选?别等刀尖糊满铝屑才想起这桶油 铝合金加工,很多人一开始都觉得“这材料好切”。真到量产线上跑起来,才发现不是那么回事。 我们在车间里见过太多类似场面:刀具换了三四个牌子,转速从8000rpm调到12000rpm,进给也来回试,夹具重新打表,程序也让工艺员改了两版。结果呢?刀尖上还是挂着白花花的铝屑,孔口一圈细毛刺,表面有点发雾,攻丝偶尔还断锥。大家围着机床看半天,最后才
-
微量润滑系统的工作原理是什么?
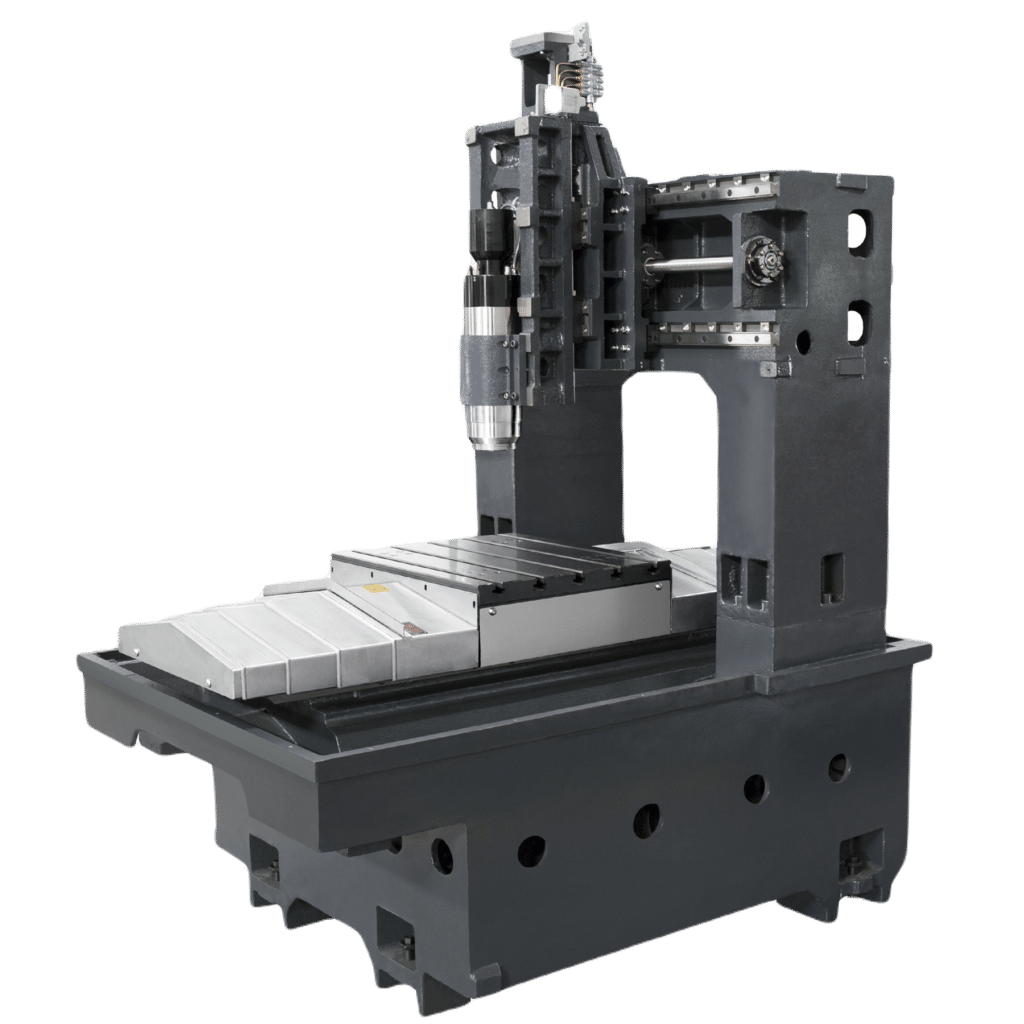
车间还在用切削液“冲澡”?这笔账一算,很多老板坐不住了 去机加工车间转一圈,其实不用看报表,光看地面就知道这家厂成本压得怎么样。 机床门一开,乳化液哗哗往下浇,排屑机里泡着一锅“灰汤”,地面一脚踩上去发滑,夏天再混一点酸败味——老加工人都懂,这不是“工艺稳”,很多时候是钱在往外流。 尤其这两年,切削液的隐性成本越来越吓人。新液要钱,补液要钱,清槽要钱,废液处理更要钱。很多地区含油废液、乳化液按危废
-
微量润滑装置原理是什么?
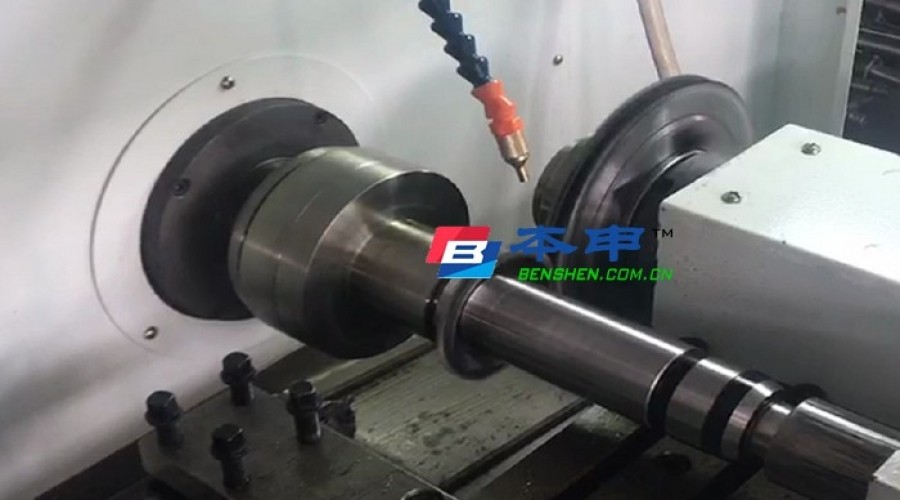
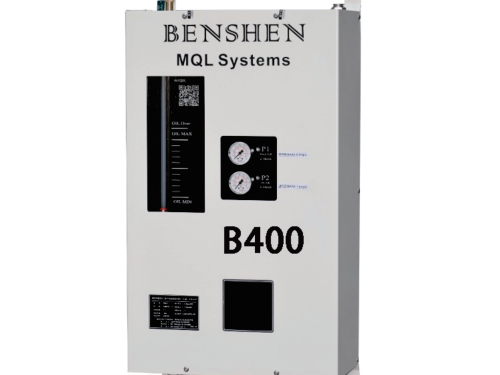
微量润滑装置通过压缩空气将少量微量润滑油精准送至切削区,形成润滑油膜,实现润滑减摩、辅助冷却、排屑和短周期防锈。选型需结合材料、工序、刀具、气源和现场质量问题。
-
加工中心三轴四轴五轴的区别怎么选?
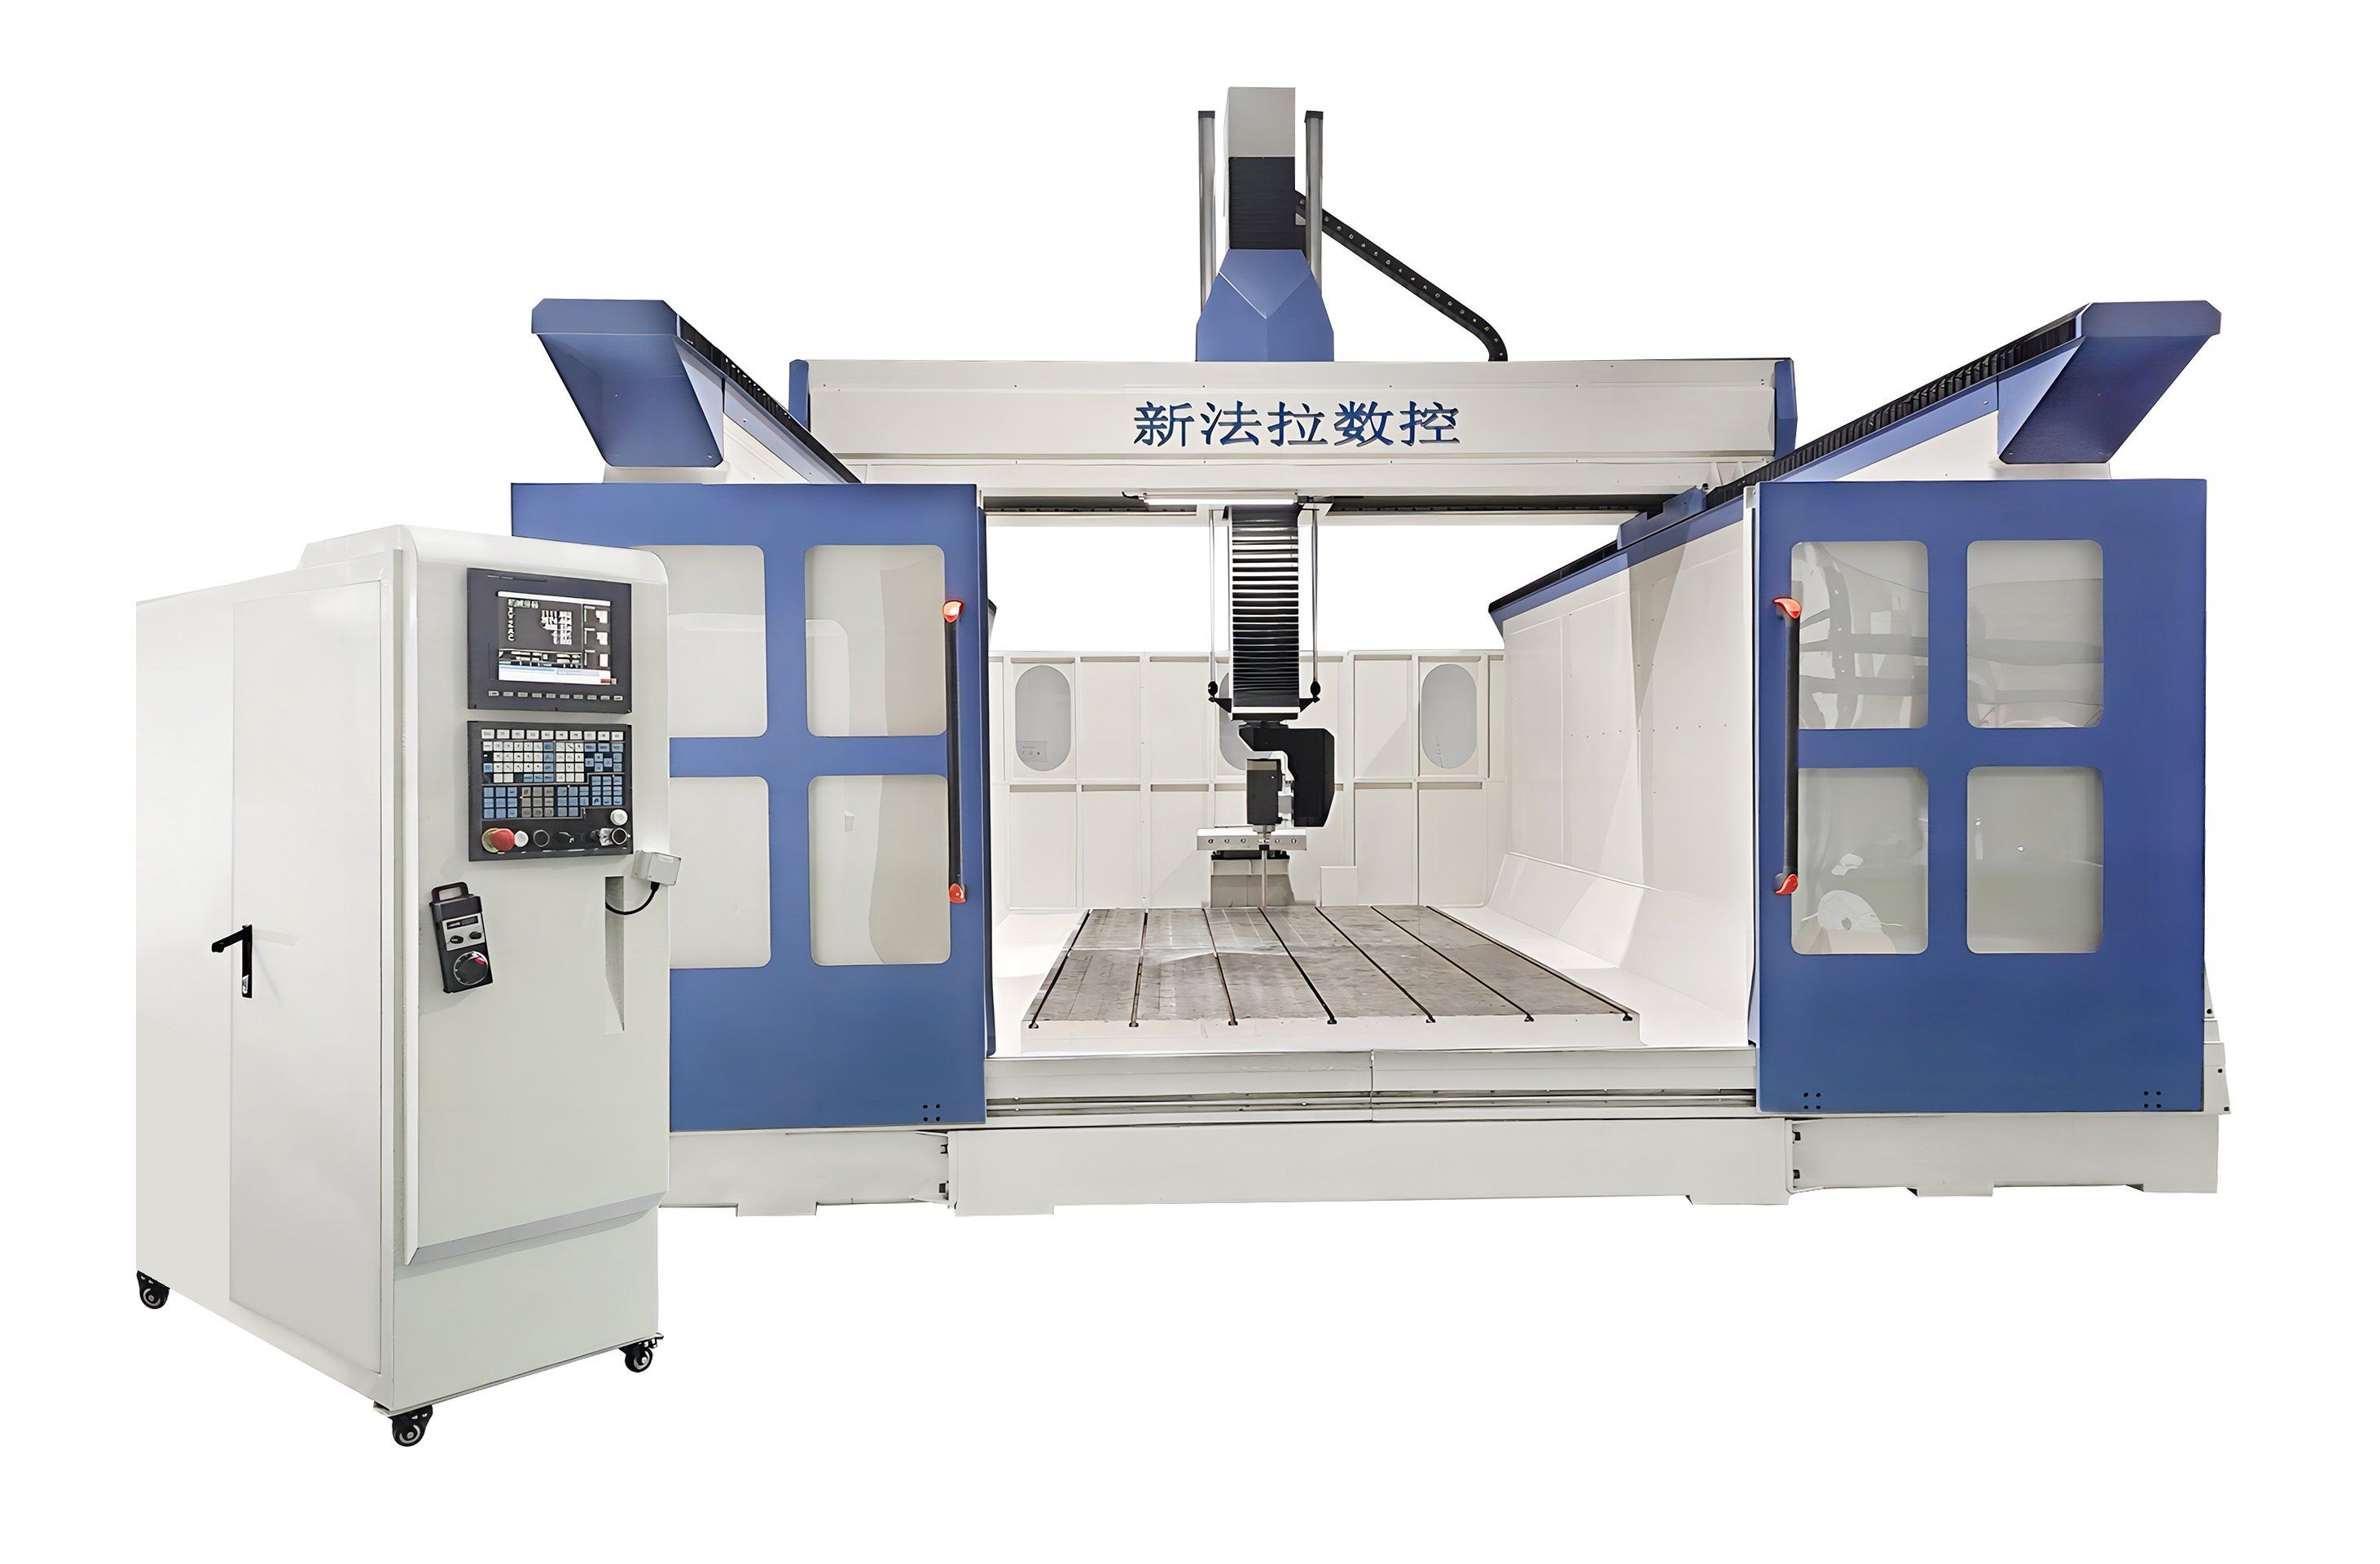
上周有个做液压阀块的客户给我打语音,开口就问:“车间三台三轴立加,最近接了一批阀体,六个面都要加工,每件装夹四五次,是不是该直接上五轴?”我没急着回。这个问题真不是一句“上”或“不上”能打发的。三轴、四轴、五轴,差别不只是“轴数多少”,背后是零件特征、装夹逻辑、投资回报三笔账。轴数加上去,自由度是多了,可编程、刀具、夹具、后处理、冷却排屑,一整套都得跟着变。你别看销售一句“五轴一步到位”说得轻巧,
-

切削液对人体的危害大吗,会致癌吗怎么选?:补充说明111
车间里那阵白雾,真不用刻意找。加工中心门一开,雾先扑脸,操作工袖口立马潮一片,手背上一圈红疹,刚好两天又起。旁边有人端着水杯问:“这玩意儿到底伤不伤人?会不会致癌?”这问题在车间里被问了好多年,答案经常走两个极端——要么“没事,我干了二十年了”,要么“听说毒得很,赶紧换”。说实话,这两种都不靠谱。 我一般先把话撂这儿:切削液的风险不是“有毒/无毒”二选一,它更像一道乘法题:实际风险 ≈ 成分危害性
-

加工中心操作教程怎么选?
加工中心操作教程怎么选?别先看销量,先看这5个硬指标 选加工中心操作教程,最怕什么?看着热闹,买回来用不上。9.9元的电子讲义、199元的录播课、上千元的系统课,平台上都有。播放量高不代表适合你,销量大也可能是拿十年前的系统版本录的。我一般就看五件事:机床系统、工艺材料、安全规范、版本时效、实操案例。前两项决定“能不能用”,后三项决定“敢不敢用”。 系统对不上,讲得再深也白搭 加工中心的操作差异,
-
切削液对人体的危害大吗,会致癌吗怎么选?:补充说明1031
先把话说前头:切削液不是“天然毒物”,也不是“无辜的清水”。它对人体的危害大不大,得看你用的是哪一类、配方里有什么、现场浓度控得怎么样、油雾排没排出去、工人手上戴不戴手套。同样一桶乳化液,在通风良好、浓度稳定、有油雾分离器的车间里,和在一个液槽发黑发臭、喷淋敞开、地面一层浮油的车间里,实际风险完全不是一个量级。 至于“会不会致癌”,也不能一句“会”或“不会”打发。真正要盯的,是矿物油精制到什么程度
合作客户值得信赖的合作伙伴


